
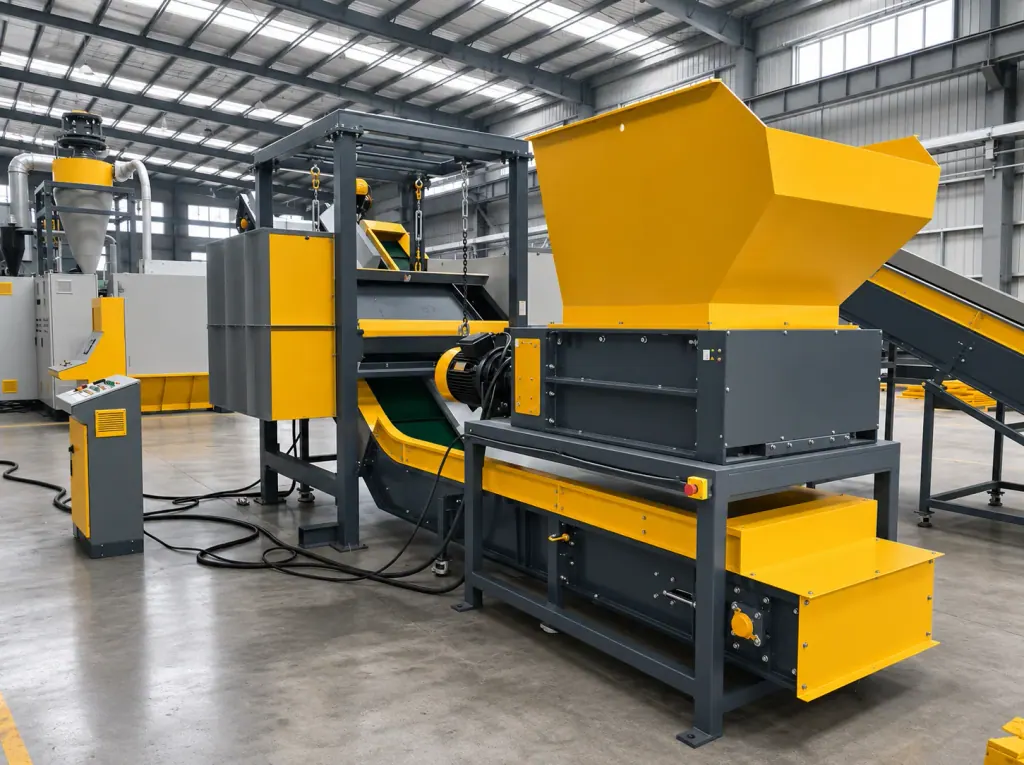
El triturador monoeje es un equipo de reducción secundaria en las líneas de reciclaje de polímeros. Funciona mediante el giro del rotor y la alimentación forzada por empujador hidráulico, controlando la granulometría de salida mediante una criba curva inferior. Procesa purgas de inyección, cuerpos huecos, rafia y film agrícola.
La selección depende de la resiliencia mecánica del material y su tendencia a enrollarse. Frente a purgas macizas de alta densidad, el empujador requiere mantener presión constante para asegurar el corte. Con film agrícola y monofilamento, la holgura entre cuchillas fijas y móviles debe ajustarse al mínimo para evitar que el plástico se enrolle en el eje.
La lógica de empuje, el grado de metal duro de las cuchillas y la abertura de criba deben corresponder a la morfología del residuo de entrada. Dimensionar la capacidad basándose exclusivamente en la potencia nominal del motor genera bloqueos por resistencia excesiva del material en planta.
| Elemento de configuración técnica | Films y plásticos flexibles de embalaje | Purgas de inyección y piezas gruesas rígidas | Criterio de dimensionamiento y operación |
|---|---|---|---|
| Modo de avance del pistón hidráulico | Paso continuo con peine de retención inferior | Control por transductor de carga y retroceso dinámico | Evitar compactación y fusión en film; evitar calado del motor en rígidos |
| Geometría de rotor y cuchillas | Portacuchillas cerrado con discos antienrollamiento en extremos | Disposición helicoidal escalonada con pastillas de corte indexables | Protección antibloqueo en fibras; amortiguación de esfuerzos puntuales en macizos |
| Configuración y patrón de criba | Ranuras colisas o patrón hexagonal con alta superficie libre | Chapa perforada reforzada con taladros redondos al tresbolillo | Ajustar área libre según termosensibilidad para mitigar la fricción recirculante |
1. Parámetros de empuje hidráulico según la morfología del residuo
La densidad aparente y la ductilidad definen el ciclo del empujador. El film y las bolsas tejidas presentan alta elasticidad. Un avance rígido a velocidad constante compacta las balas sobre el rotor, generando calor por fricción hasta plastificar el polímero. Las purgas y tuberías de pared gruesa oponen resistencia elevada: si la fuerza de empuje es insuficiente, el material rechaza el pistón y el rotor gira en vacío.
Para piezas macizas de gran tamaño, la unidad de empuje debe incorporar control proporcional por transductor de presión. Cuando el amperaje del eje principal alcanza el umbral de sobrecarga, el circuito hidráulico retrocede de inmediato y reanuda el empuje tras normalizarse la corriente, evitando la parada brusca del rotor. La lógica de control se determina por la resistencia a la compresión del material y la frecuencia de picos de carga.
Los films y embalajes flexibles son inestables en la tolva. En estos casos, la base del cajón de empuje debe equipar peines guía. Estos elementos retienen la masa inferior para evitar deslizamientos por retorno elástico, impidiendo que el pistón arrastre material al retroceder y estabilizando la alimentación hacia el rotor.
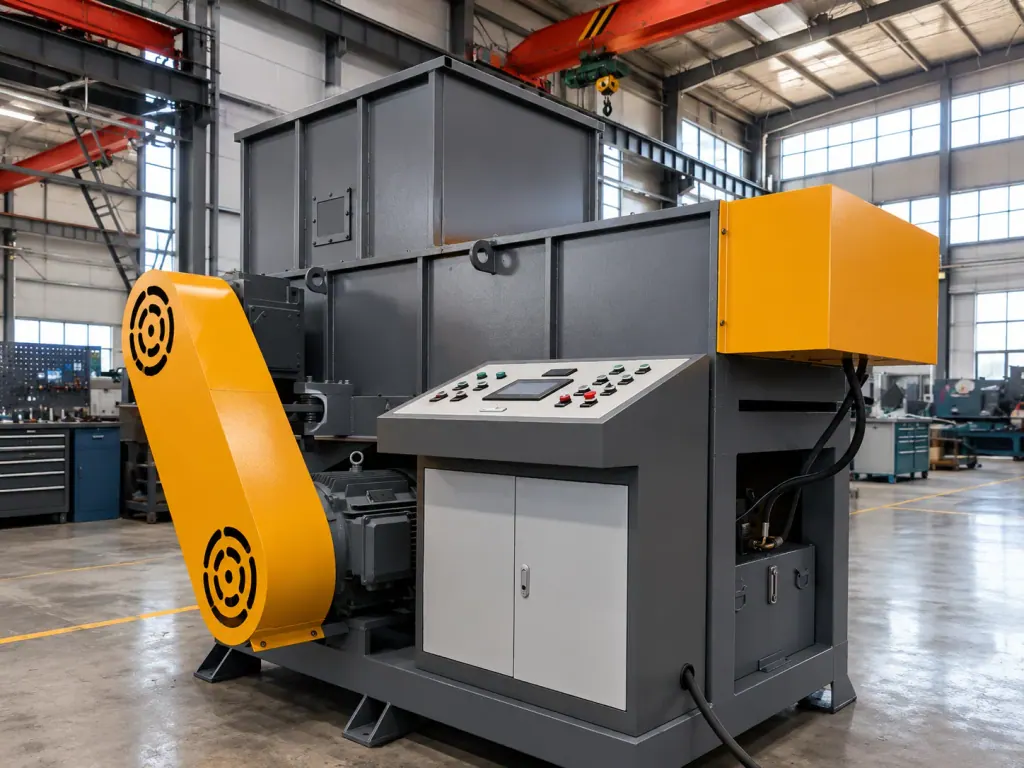
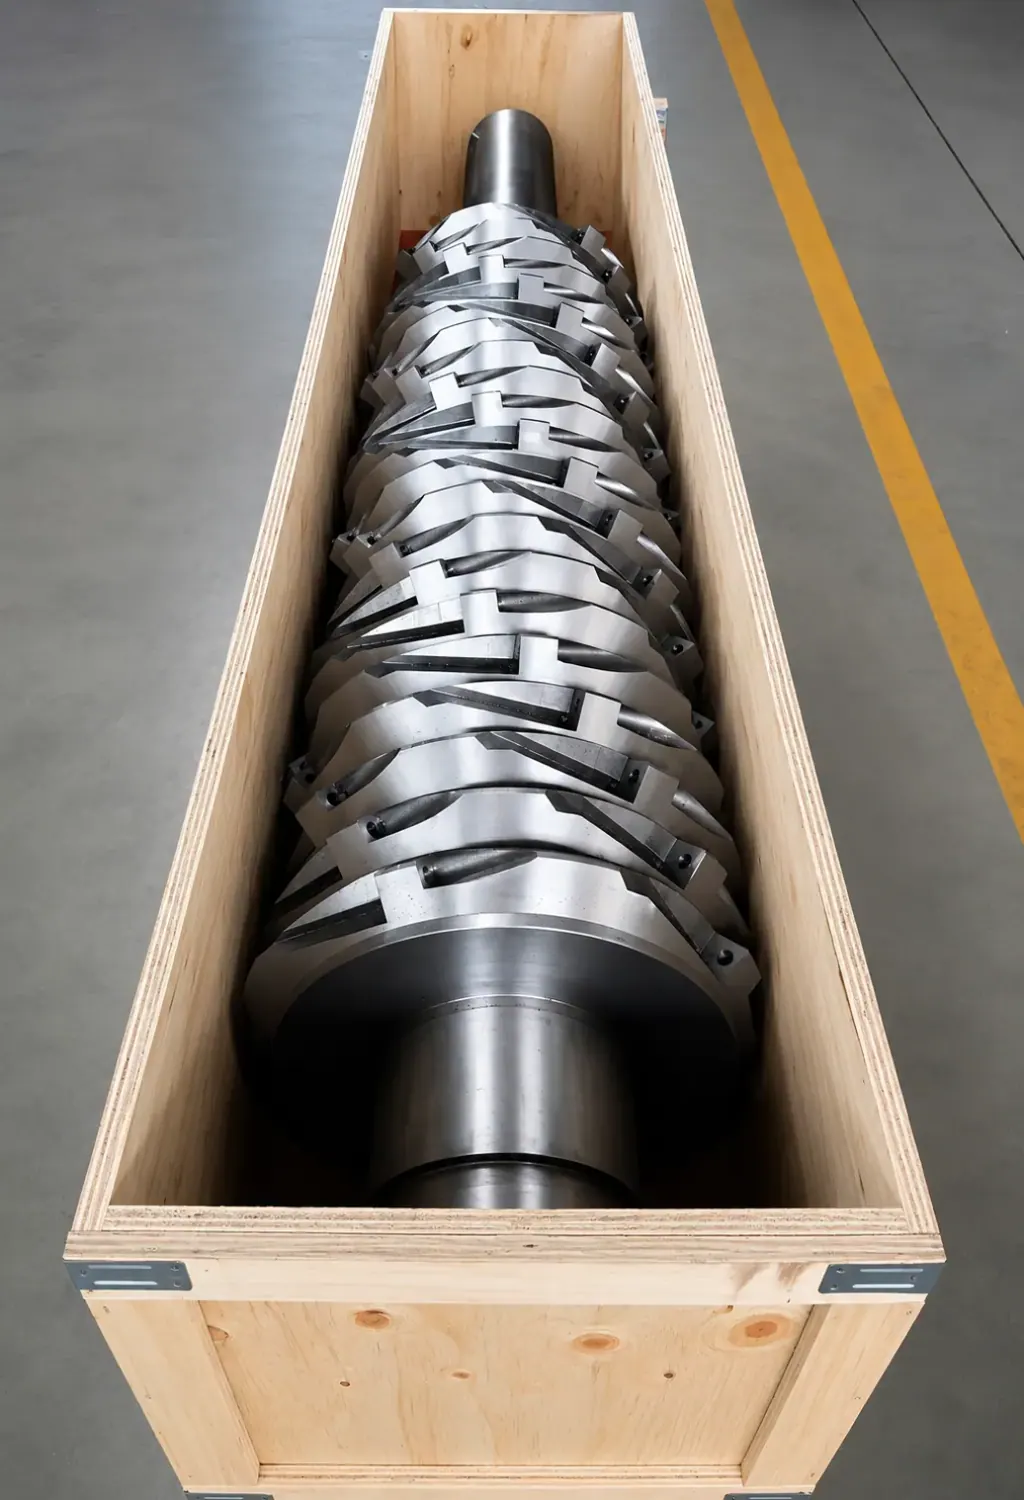
2. Geometría del rotor de corte y selección de cuchillas de carburo cementado
La granulometría de entrada y el riesgo de enrollamiento determinan la configuración del eje. Los films agrícolas y fibras largas tienden a infiltrarse entre los extremos del eje y el bastidor, dañando las juntas de estanqueidad y bloqueando el conjunto. Estos materiales exigen un rotor de discos densamente espaciados con placas protectoras en las puntas de eje. En cambio, las purgas duras concentran el esfuerzo de corte, requiriendo rotores ranurados con disposición escalonada para distribuir el par.
Dado que el plástico posconsumo suele contener áridos o partículas metálicas, las cuchillas móviles se fabrican en carburo cementado. Las pastillas cuadradas de cuatro filos agilizan el mantenimiento: cuando un vértice pierde filo, basta aflojar el perno avellanado y girar la placa 90 grados para habilitar un nuevo filo, sin necesidad de desmontar el soporte completo ni rectificar la pieza.
La luz entre cuchillas móviles y fijas condiciona el corte de plásticos blandos, y su estado se verifica observando si los bordes presentan desgarro filamentoso. Con una tolerancia excesiva, el film se cuela en la holgura, elevando la temperatura de fricción. Si se ajusta demasiado cerrada, la dilatación térmica del rotor puede provocar interferencias. El calibrado se realiza en frío empleando galgas de espesor antes de aplicar el par de apriete a los pernos.
3. Aberturas de criba curva modular y control granulométrico de descarga
El paso de malla de la criba gobierna tanto la granulometría de salida como la tasa de recirculación interna en la cámara de corte. Las fracciones menores al orificio se descargan por gravedad, mientras el sobretamaño es recirculado por las cuchillas hacia el sector de corte. Una perforación demasiado reducida estrangula la descarga; el material atrapado entre la criba y las cuchillas acumula calor y funde polímeros de baja temperatura de fusión sobre la chapa perforada.
La selección de la abertura depende de los requisitos del proceso posterior y del punto de fusión del termoplástico. Con alimentación directa a plantas de lavado o extrusoras de granceado, la abertura puede aumentarse para maximizar el tonelaje horario del triturador. Si el equipo descarga sobre un molino secundario, una criba muy abierta traslada sobrecargas a la etapa siguiente. Para impactos de piezas rígidas gruesas se emplean cribas de orificios redondos al tresbolillo por su resistencia estructural. En film se recurre a perforaciones hexagonales o colisos para ampliar la superficie libre de paso.
Para el soporte de criba se recomienda accionamiento abatible hidráulico o guías de extracción lateral. Los flujos heterogéneos obstruyen las mallas con impurezas; la facilidad de apertura determina el tiempo de parada técnica. Mediante pasadores de seguridad mecánica, un solo operario puede efectuar el cambio de tamices.
La máquina en funcionamiento
Preguntas frecuentes
- Al operar una línea de trituración y reciclaje de plástico con purgas de inyección, el triturador monoeje se bloquea con frecuencia. ¿Cuál es la causa primaria que debe inspeccionarse?
- Debe verificarse la presión de trabajo del empujador hidráulico y el valor de corte por sobreintensidad del motor principal. Si el empujador avanza con fuerza excesiva, bloquea el bloque contra el rotor superando el par máximo del motor. Es necesario reducir la presión de empuje y recalibrar el retroceso automático en función de la corriente.
- ¿A qué se debe la plastificación y colmatado de la criba al procesar film agrícola o extensible en un triturador monoeje?
- Suele originarse por una perforación de criba demasiado pequeña o una holgura excesiva entre cuchillas fijas y móviles. Los filos desgastados o desalineados tiran del film en lugar de seccionarlo, generando calor por fricción sin que el fragmento logre salir, lo que recalienta la cámara de molienda y obtura la malla.
- ¿Cómo se detecta el momento de indexar o sustituir las herramientas de corte en el mantenimiento diario?
- La presencia de rebabas o filamentos en el plástico cortado, el incremento del amperaje en vacío frente a carga sostenida y la caída en la tasa horaria evidencian el desgaste del filo. En ese punto, se detiene la máquina, se accede por la compuerta de inspección y se aflojan las fijaciones para rotar la pastilla a un cuadrante nuevo.