
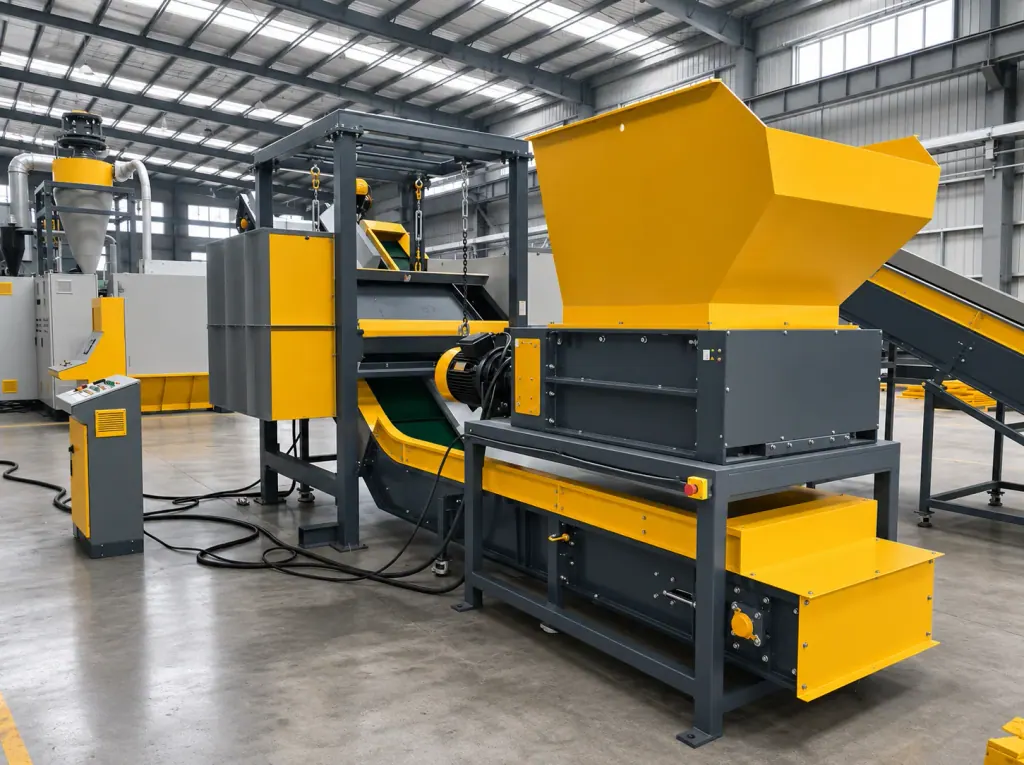
Одновальный шредер служит базовой установкой мелкого дробления в линиях рециклинга полимеров. Станок измельчает сырье за счет вращения ротора и принудительной подачи гидравлическим толкателем, а фракцию готового продукта задает радиусное сито. Оборудование рассчитано на переработку литниковых слитков, выдувной тары, тканых мешков и агропленки.
Типоразмер подбирают по ударной вязкости сырья и его склонности к наматыванию. Плотные монолитные слитки требуют стабильного давления толкателя в зоне реза. При дроблении тонких пленок и полимерных волокон зазор между подвижными и неподвижными ножами выставляют минимальным, исключая наматывание на вал.
Алгоритм движения толкателя, геометрия ножей и размер ячеек сита должны точно отвечать типу входящего потока. Расчет производительности исключительно по паспортной мощности привода приводит к частым остановкам ротора от перегрузок на плотных материалах.
| Параметр конфигурации | Пленка и мягкие упаковочные материалы | Слитки и толстостенные отливки | Критерии подбора и эксплуатации |
|---|---|---|---|
| Режим подачи толкателя | Пошаговый цикл с гребенчатым упором днища | Автоматический реверс по датчику нагрузки | Защита эластичного сырья от спекания, слитков от заклинивания |
| Геометрия ротора и ножей | Плотный массив карманов с защитными дисками вала | Ступенчатое расположение поворотных четырехгранных пластин | Предотвращение намотки волокон и снижение ударных нагрузок |
| Тип и перфорация сита | Шестигранные или щелевые пазы высокого живого сечения | Усиленное полотно с круглыми отверстиями в шахматном порядке | Выбор живого сечения по температуре плавления во избежание залипания |
1. Соответствие подачи материала и усилия гидравлического пресса
Насыпная плотность и эластичность полимеров определяют циклограмму подпрессовщика. Пленка и мешки обладают высокой упругостью. Если плита подает такую кипу с постоянной жесткой скоростью, сырье спрессовывается над валом и плавится от трения. Массивные слитки и толстостенные трубы создают обратное сопротивление, отжимая слабый толкатель назад, из-за чего ножи начинают работать вхолостую.
Дробление крупногабаритного монолитного пластика требует обязательного контроля давления в гидравлике. При выходе тока электродвигателя на предельные значения толкатель автоматически отходит назад, снимая нагрузку с ротора, и возобновляет подачу после падения силы тока. Алгоритм работы гидроцилиндров настраивают по сопротивлению сырья сжатию и частоте перегрузки электродвигателя.
Для рыхлых упаковочных пленок днище бункера оснащают гребенчатыми направляющими. Зубья удерживают нижний слой кипы, не давая ему пружинить и скользить вместе с плитой при ее возврате, что обеспечивает равномерное врезание ротора.
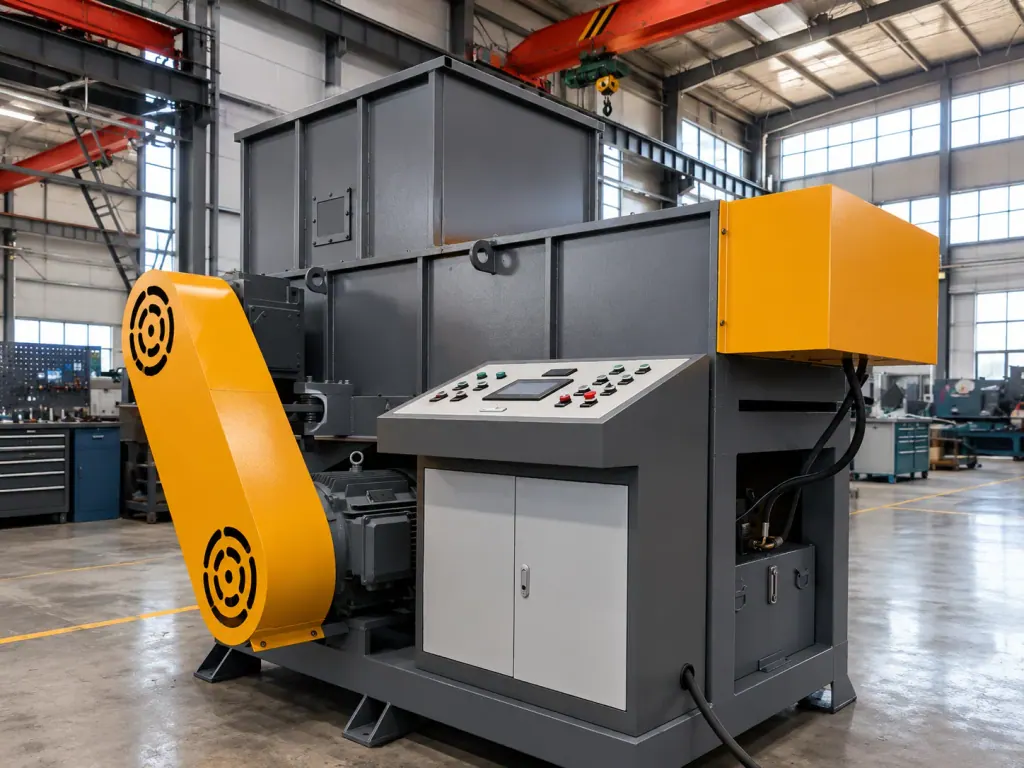
2. Конструкция ротора и твердосплавные режущие элементы
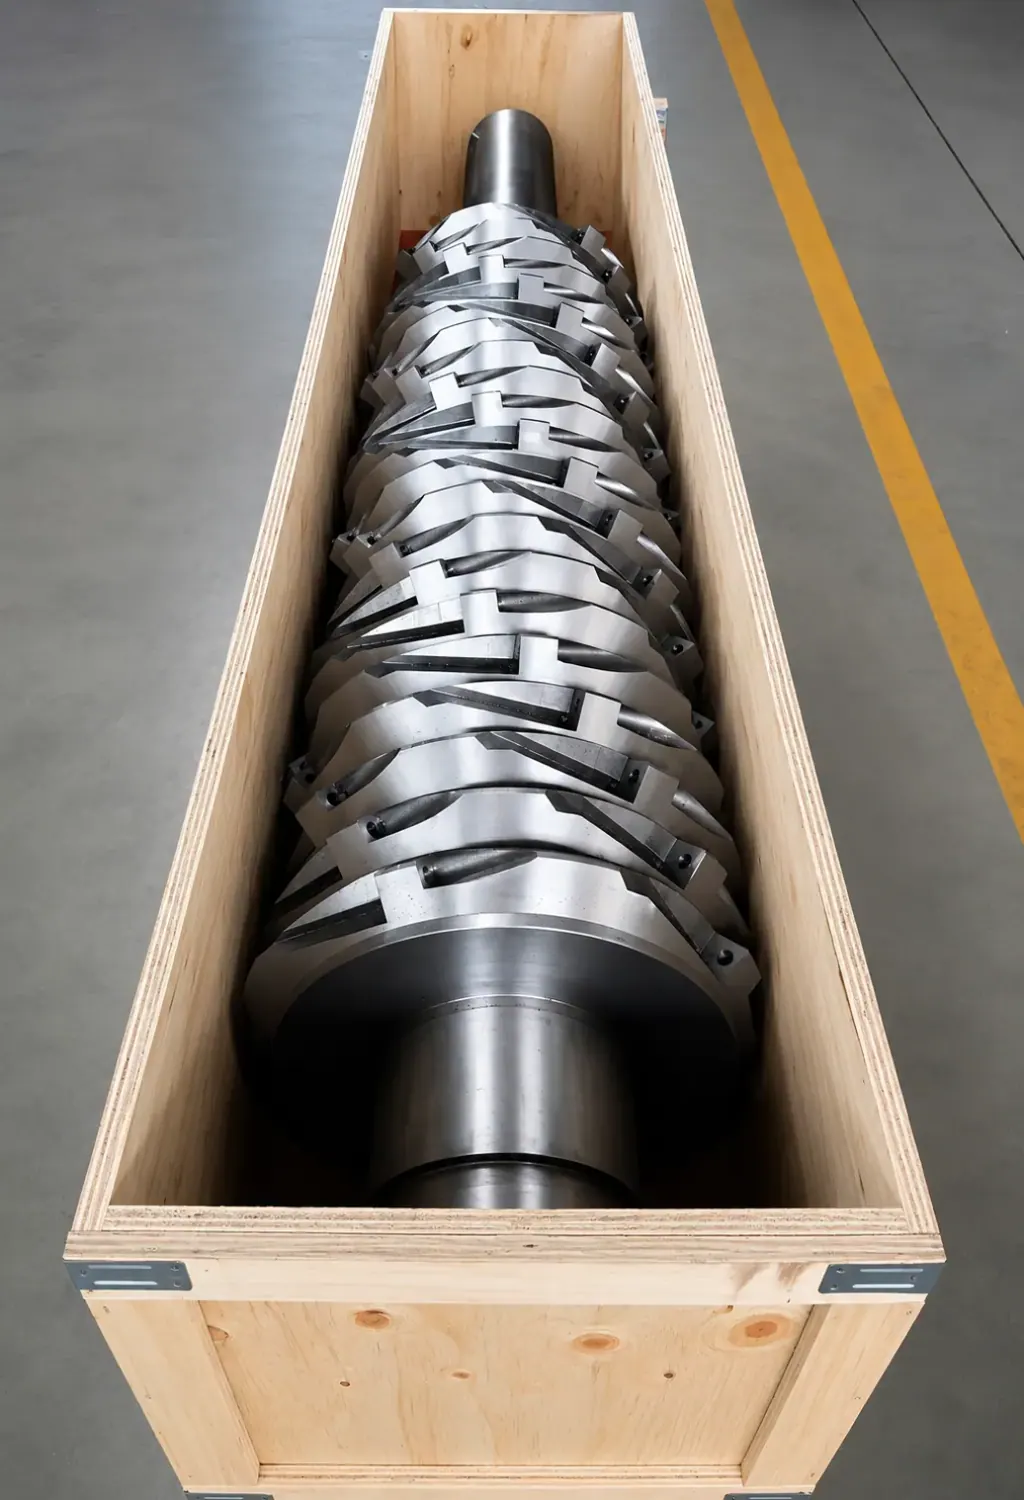
Габариты кусков и опасность наматывания определяют компоновку вала. Аграрная пленка и шпагат стремятся проникнуть в зазоры подшипниковых узлов, повреждая уплотнения и заклинивая вал. Для таких отходов применяют роторы с плотным расположением ножей и защитными боковыми дисками. При дроблении тяжелых слитков режущие карманы располагают ступенчато по спирали для равномерного распределения пиковых усилий.
Вторичный пластик часто содержит песок и металлические включения, поэтому ножи изготавливают из твердых сплавов. Четырехгранные пластины удобны в обслуживании: при износе одной кромки крепежный болт с потайной головкой ослабляют, разворачивая нож на девяносто градусов, без необходимости полной переточки комплекта.
Зазор между подвижными и стационарными ножами определяет качество реза эластичных полимеров. Правильность настройки оценивают по срезу частиц: на нем не должно быть вытянутых волокон. Избыточный зазор затягивает пленку внутрь и вызывает фрикционный нагрев. Чрезмерно малый зазор чреват соударением ножей из-за температурного расширения вала при непрерывной работе, поэтому регулировку выполняют щупами только на остывшем оборудовании.
3. Сменные радиусные сита и контроль гранулометрии
Размер ячеек калибровочной сетки определяет фракцию измельченного полимера и объем циркуляционной нагрузки. Частицы покидают камеру только после измельчения до размера отверстий, а более крупные куски ротор уносит на повторный рез. Чрезмерно мелкая ячейка задерживает материал, трение между ситом и ножами нарастает, и низкотемпературный пластик налипает на металл, закупоривая решето.
Геометрию перфорации выбирают с учетом температуры плавления полимера и требований следующей технологической стадии. Если дробленка сразу поступает на мойку или гранулятор, диаметр отверстий увеличивают для роста пропускной способности шредера. При подаче на дробилку тонкого помола слишком крупное сито вызовет перегрузку последующего узла. Ударные нагрузки от тяжелых слитков выдерживают сита с круглыми отверстиями в шахматном порядке. Для пленки предпочтительны шестигранные или продольные пазы с высокой долей живого сечения.
Корзину сита оснащают гидравлическим приводом опускания либо выдвижными салазками. Вторичное сырье неизбежно засоряет ячейки, а быстрый доступ к сетке сокращает время сервисных остановок. Механический стопорный палец позволяет безопасно менять решето силами одного оператора.
Оборудование в работе
Часто задаваемые вопросы
- По какой причине одновальный шредер останавливается от перегрузки при дроблении слитков на линии дробления и переработки пластика?
- Следует проверить давление в гидросистеме толкателя и токовый порог автоматического отката. Избыточное усилие поджима прижимает крупный массив полимера к ножам, крутящий момент превышает возможности электродвигателя. Требуется снизить рабочее давление гидростанции и настроить автореверс толкателя при скачках тока.
- Почему агропленка или стрейч-пленка оплавляются и забивают отверстия сита в одновальном шредере?
- Причина заключается в завышенной плотности полотна сита либо увеличенном зазоре режущей пары. Затупленные кромки тянут и сминают пленку вместо чистого среза, вызывая разогрев пластика. Не успевая пройти сквозь мелкие отверстия, материал циркулирует в камере, размягчается от постоянного трения и герметично замазывает сито.
- По каким признакам определяют необходимость поворота или замены ножей?
- О затуплении режущих граней свидетельствуют рваные края хлопьев с вытянутыми нитями, рост рабочего тока на холостом ходу и под нагрузкой, а также падение часовой производительности. В этом случае останавливают станок, открывают смотровой люк и поворачивают квадратные ножи на новую грань, открутив крепеж.