
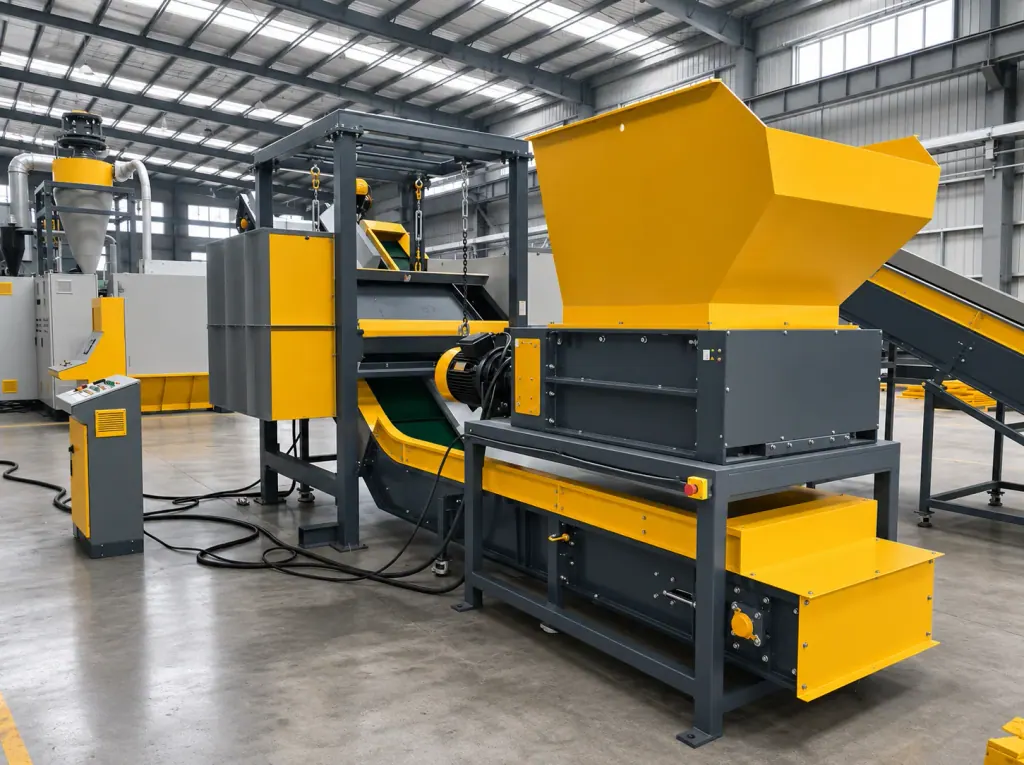
Máy nghiền trục đơn là thiết bị nghiền nhỏ then chốt trong dây chuyền tái chế nhựa. Máy dựa vào trục dao quay và cơ cấu đẩy liệu thủy lực để cấp liệu theo hướng định sẵn, kết hợp lưới sàng đáy hình cung để khống chế quy cách đầu ra, thường dùng để nghiền xé cục nhựa đầu máy ép phun, vật chứa rỗng, bao dệt và màng nông nghiệp.
Căn cứ chọn máy chủ yếu là độ dai chịu va đập và xu hướng quấn của vật liệu. Với nhựa ép phun đặc, cứng, tỷ trọng cao, hệ thống đẩy liệu phải giữ áp khi nạp liệu thì mới cắt nổi. Với màng nông nghiệp và sợi kéo, khe hở giữa dao quay và dao cố định phải chỉnh rất nhỏ để vật liệu không bọc quanh trục và vón cục.
Logic lực đẩy của hộp nạp liệu, vật liệu chế tạo và hình dạng dao quay, cùng kích thước lỗ lưới sàng đều phải khớp với hình thái vật liệu đầu vào. Nếu chỉ dựa vào công suất ghi trên nhãn động cơ để tính năng suất, tại hiện trường rất dễ gặp tình trạng lực cản vật liệu lớn làm máy bị ghì đến chết máy.
| Hạng mục cấu hình công nghệ | Màng mỏng và vật liệu bao bì mềm | Cục nhựa đầu máy và vật liệu cứng thành dày | Điểm cần xét khi chọn máy và vận hành |
|---|---|---|---|
| Chế độ cấp của hộp đẩy liệu | Đẩy từng bước liên tục, kèm răng lược chống trượt | Cảm biến tải, tự lùi theo áp lực | Vật liệu mềm thì chống bị nén chặt rồi nóng chảy, vật liệu cứng thì chống ghì chết máy và kẹt cứng |
| Kết cấu dao quay và rotor | Đế dao xếp dày, đĩa chắn chống quấn ở đầu trục | Dao quay xoay được bốn hướng, bố trí xen kẽ theo bậc | Sợi dài thì xét khả năng chống quấn, khối đặc thì xét khả năng phân tán va đập |
| Kiểu lỗ và kết cấu lưới sàng | Lỗ oval hoặc lỗ lục giác, tỷ lệ lỗ mở cao | Tấm sàng lỗ tròn xếp so le hạng nặng | Chọn tỷ lệ lỗ mở theo điểm nóng chảy của vật liệu nhạy nhiệt, tránh ma sát tuần hoàn làm bít lưới |
1. Tiêu chuẩn phối hợp hình thái nạp liệu với thông số lực đẩy của hộp đẩy liệu
Khối lượng riêng xếp đống và độ dẻo của vật liệu quyết định trực tiếp cách đẩy liệu. Màng mỏng hoặc bao dệt có độ đàn hồi cao, nếu hộp đẩy liệu cứ đẩy đều một tốc độ một cách cứng nhắc, khối liệu dễ bị nén chặt phía trên trục dao, ma sát cắt vừa sinh nhiệt là nhựa bị chảy. Cục nhựa ép phun và ống thành dày có lực cản lớn, lực đẩy của tấm đẩy không đủ thì sẽ bị vật liệu đẩy ngược lại, trục dao chỉ còn quay không.
Khi xử lý vật liệu cứng dạng khối đặc, hộp đẩy liệu bắt buộc phải có phản hồi cảm biến áp lực. Một khi dòng điện trục chính chạm giới hạn tải, hệ thống thủy lực phải chủ động rút về để lùi liệu, đợi dòng điện giảm xuống rồi mới cấp tiếp, tránh ghì trục dao đến chết máy. Căn cứ chọn logic đẩy liệu chính là cường độ chịu nén của vật liệu đầu vào và tần suất quá tải của động cơ.
Màng mỏng và vật liệu bao bì mềm rất xốp, tấm đáy hộp đẩy liệu cần lắp thêm răng lược. Răng lược giữ lấy phần đáy khối liệu, nhờ đó vật liệu không bị bật ngược lại hay trượt theo tấm đẩy. Khi tấm đẩy rút về không kéo liệu theo, khi đẩy tới thì cấp liệu ổn định.
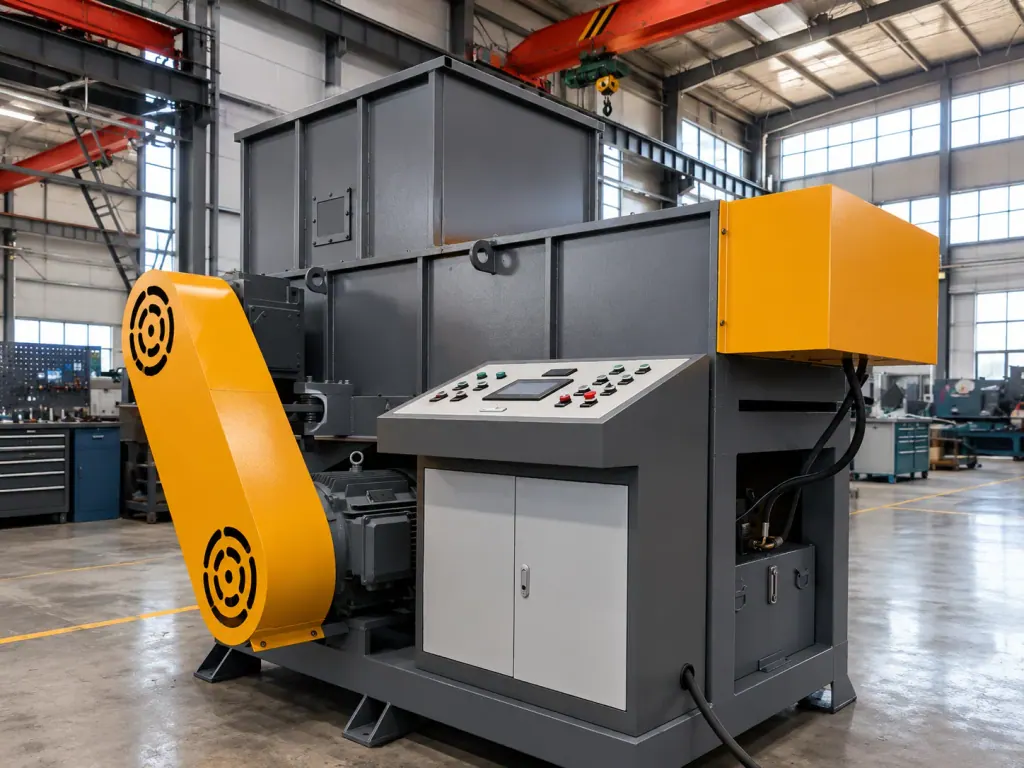
2. Kết cấu dao quay, trục dao và lựa chọn hợp kim cứng chịu mài mòn
Kích thước vật liệu và nguy cơ quấn quyết định loại trục dao. Màng nông nghiệp và sợi kéo dài dễ chui vào khe hở ở hai đầu trục, làm hỏng phớt làm kín, thậm chí bó cứng trục chính. Gặp loại vật liệu này nên chọn rotor có đế dao xếp dày và đĩa chắn ở đầu trục. Cục nhựa ép phun cứng cỡ lớn có lực cản cắt tập trung, nên chọn trục dao bố trí dao theo bậc, bề mặt có xẻ rãnh, để phân tán lực cản.
Vật liệu tái chế thường lẫn bùn cát hoặc mạt kim loại, nên dao quay dùng hợp kim cứng. Dao quay vuông bốn cạnh cắt xử lý vật liệu cứng rất thuận tiện: một góc đã cùn thì nới bu lông đầu chìm, xoay chín mươi độ để dùng lưỡi cắt mới, không cần tháo cả con dao ra mài.
Khe hở giữa dao quay và dao cố định ảnh hưởng trực tiếp đến hiệu quả cắt vật liệu mềm, chỉnh dao tốt hay không cứ nhìn mép cắt của vật liệu có bị kéo sợi hay không. Khe hở lớn thì màng mềm bị kéo vào khe dao, sinh nhiệt ma sát. Khe hở chỉnh quá nhỏ thì trục chính quay nóng lên, giãn nở và dễ va dao. Khi chỉnh dao thường ngày, hãy dùng thước lá đo khe hở lúc máy còn nguội rồi mới siết chặt bu lông.
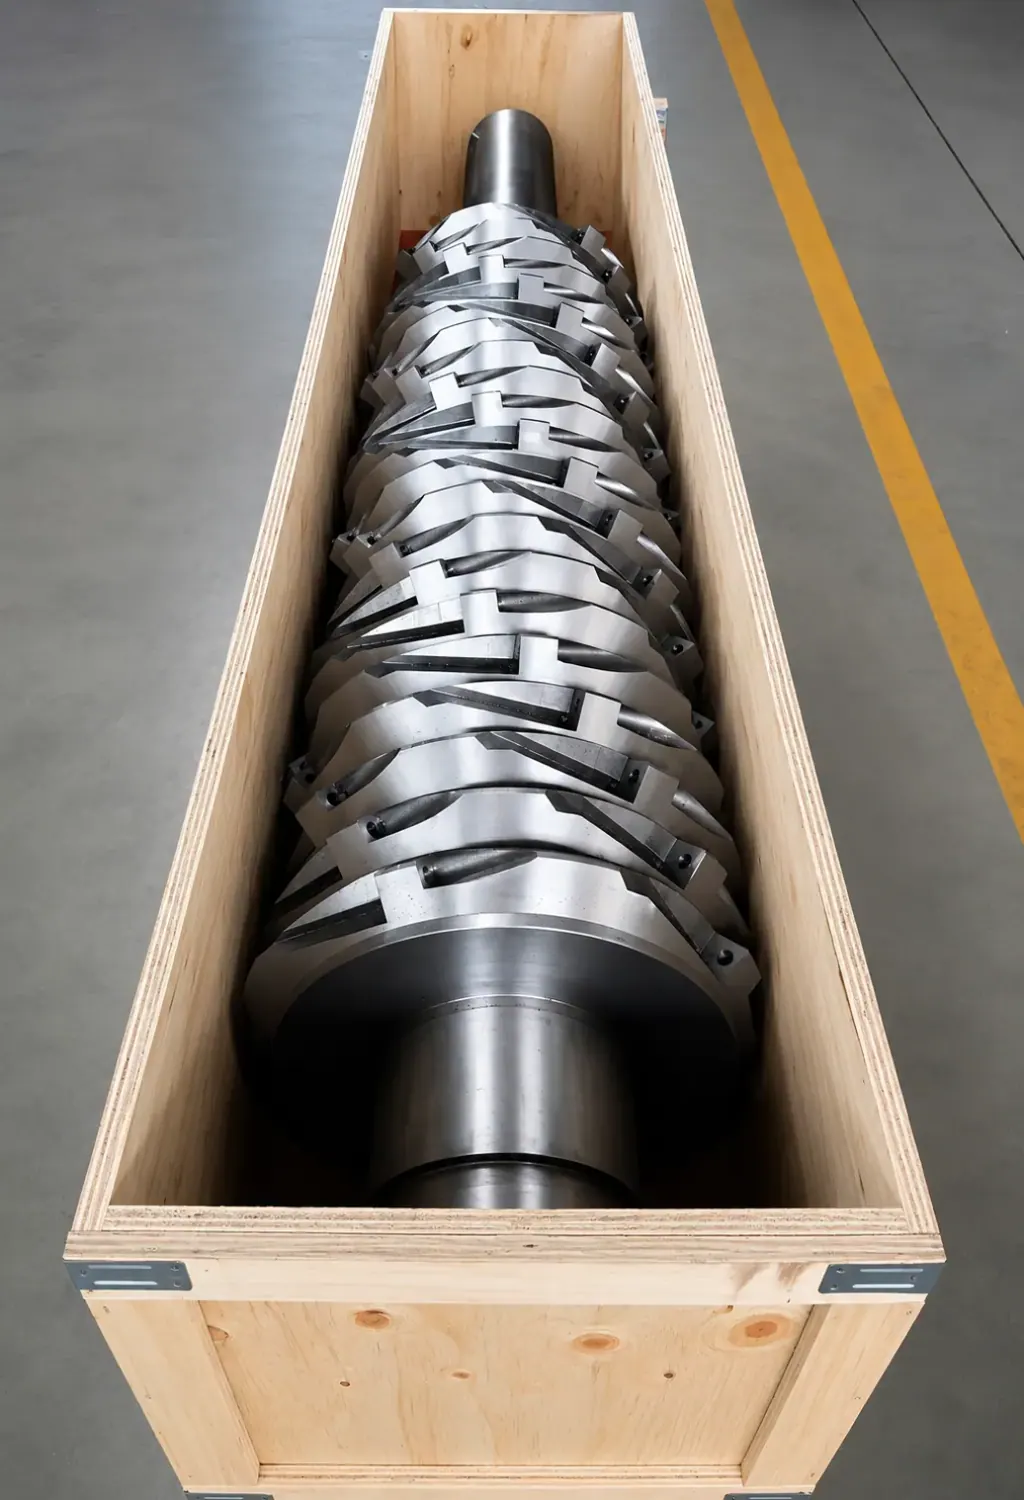
3. Cỡ lỗ của lưới sàng hình cung tháo lắp được và cách khống chế kích thước hạt đầu ra
Kích thước lỗ lưới sàng quyết định trực tiếp kích thước đầu ra và lượng vật liệu tuần hoàn trong buồng băm. Mảnh vật liệu nhỏ hơn lỗ sàng mới rơi ra ngoài được, mảnh lớn sẽ bị dao quay hất trở lại vùng cắt. Nếu lỗ sàng mở quá nhỏ, vật liệu vụn không thoát ra được, bị chà xát lặp đi lặp lại giữa mặt sàng và mũi dao, nhiệt không tản đi được sẽ làm nhựa có điểm nóng chảy thấp chảy ra và dính bít lên lỗ sàng.
Chọn lỗ sàng tùy vào yêu cầu cấp liệu của công đoạn sau và điểm nóng chảy của nhựa. Nếu phía sau nối thẳng dây chuyền rửa hoặc máy đùn tạo hạt, có thể nới rộng lỗ sàng hết mức để nâng năng suất xử lý của từng máy. Nếu phía sau là máy nghiền mịn, nới rộng lỗ sàng thì phải đề phòng công đoạn sau bị quá tải. Khối nhựa thành dày có lực va đập lớn, nên dùng tấm sàng lỗ tròn xếp so le để giữ độ cứng vững. Màng mỏng dễ dính lên lưới, nên đổi sang lỗ lục giác hoặc lỗ oval để tăng diện tích lỗ mở.
Giá đỡ lưới sàng nên dùng loại mở đóng bằng thủy lực hoặc ray trượt kéo ngang. Vật liệu tái chế lẫn tạp khó tránh mang theo tạp chất làm bít lỗ sàng, tốc độ mở đóng giá đỡ quyết định thời gian dừng máy vệ sinh. Có thêm chốt an toàn cơ khí, chỉ một người là tháo và thay lưới được.
Video hiện trường
Câu hỏi thường gặp
- Trong dây chuyền băm nghiền và tái chế nhựa, máy nghiền trục đơn thường xuyên bị ghì chết máy khi xử lý cục nhựa đầu máy, nên kiểm tra gì trước tiên?
- Trước tiên hãy kiểm tra cài đặt lực đẩy thủy lực của hộp đẩy liệu và ngưỡng liên động với dòng điện động cơ chính. Nếu hộp đẩy liệu đẩy quá mạnh, khối liệu lớn bị ép chặt lên rotor, lực cản cắt sẽ vượt quá tải của động cơ. Cần giảm áp lực đẩy và cài chức năng tự động rút lui khi động cơ quá tải.
- Vì sao khi nghiền xé màng nông nghiệp hoặc màng quấn, máy nghiền trục đơn lại bị chảy nhựa và bít lưới?
- Thường là do lỗ sàng chọn quá nhỏ, hoặc khe hở lưỡi dao quá lớn. Lưỡi cắt cùn không cắt đứt được màng mềm, vật liệu bị kéo xé ở mép dao sinh nhiệt ma sát, lại không lọt qua sàng một cách trơn tru, cứ bị chà xát tích nhiệt trong buồng băm, cuối cùng mềm ra và bít kín lỗ sàng.
- Khi bảo trì dao cắt hằng ngày, làm sao biết lúc nào cần lật mặt hoặc thay mới?
- Khi mặt gãy của vật liệu đầu ra có nhiều ba via và vết kéo sợi rõ rệt, dòng điện trục chính từ lúc chạy không đến lúc có tải đều tăng lên, tốc độ xả liệu chậm lại, nghĩa là lưỡi cắt đã mòn. Lúc này hãy dừng máy, mở cửa bên, nới bu lông của dao quay dạng khối vuông và xoay sang mặt khác để dùng tiếp.