
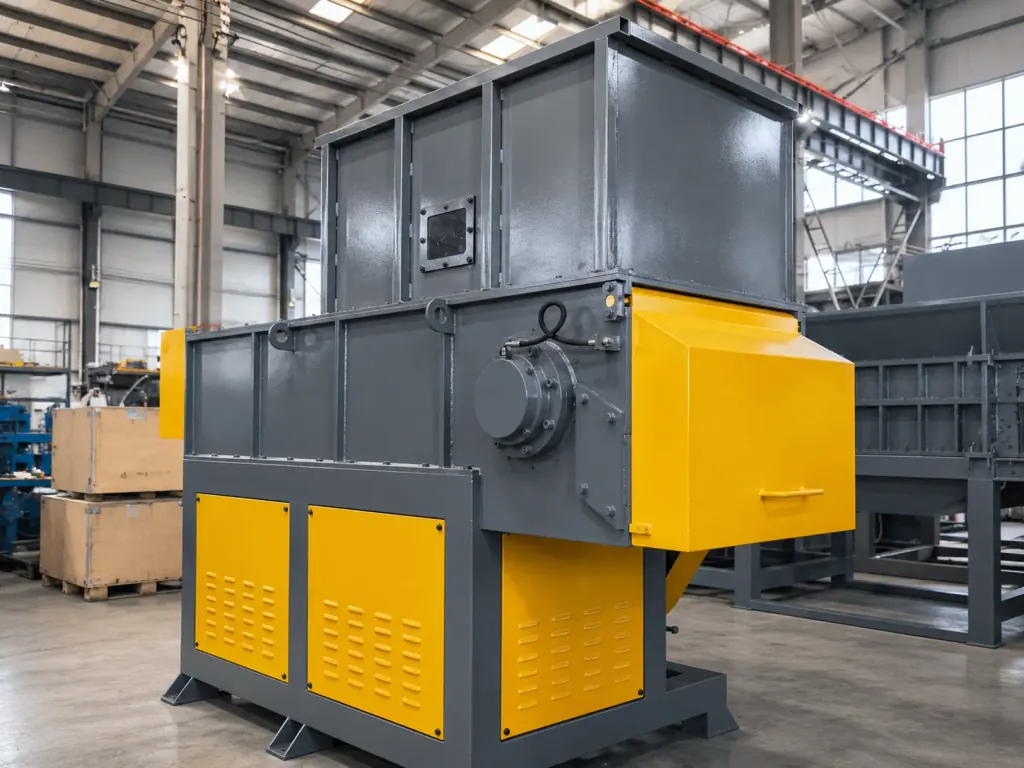
El triturador monoeje actúa como equipo de trituración secundaria y reducción volumétrica tras el triturado primario en la línea de trituración de metales ferrosos. Mediante el cizallamiento continuo entre las cuchillas móviles del rotor a media o alta velocidad y la contracuchilla fija inferior, junto con una criba curva inferior que calibra la granulometría de salida, el equipo procesa chapas finas, retales ligeros de estampación y recortes metálicos para controlar su calibre y densidad aparente.
El metal ferroso tras la trituración primaria presenta cantos vivos y una resistencia a la tracción irregular. Procesar material ligero directamente en molinos de martillos pesados acelera el desgaste de los blindajes de impacto y descontrola la generación de finos. El triturador monoeje recurre al corte por interferencia entre cuchillas fijas y móviles, encajando los recortes irregulares dentro de la curva granulométrica requerida.
La selección en planta parte del espesor y la tenacidad del material: estos valores determinan el par de corte del rotor y la lógica de empuje del cajón hidráulico, evitando bóvedas de material y bloqueos del eje. La luz de malla de la criba se define según la densidad aparente exigida por la separación magnética posterior y los requisitos de fundición.
| Fase del proceso | Mecanismo principal | Condición del material | Criterio de selección |
|---|---|---|---|
| Alimentación secundaria | Cajón empujador hidráulico | Recortes de estampación sueltos y fardos de chapa fina | Garras prensoras tipo peine antirrebose con retroceso automático por carga y regulación de velocidad |
| Corte primario | Rotor helicoidal con cuchillas de cuatro filos | Flejes de acero con resistencia a la tracción y recortes de estampación | Placas de corte individuales desmontables para evitar sobrecargas de par por entrada plana simultánea |
| Calibrado granulométrico | Criba curva reforzada antidesgaste | Metal triturado acondicionado con requisitos de densidad para fundición | Perforación en chapa gruesa sobre soporte rígido con apertura hidráulica para metales de alta elasticidad |
| Protección de transmisión | Limitador de par combinado con inversión de giro | Inclusión de piezas macizas de hierro o extremos de eje no cizallables | Retroceso eléctrico por lectura de corriente y desacoplo mecánico para evitar rotura de engranajes |
Requisitos de selección de rotor y elementos antidesgaste en el triturado secundario de metales ferrosos pretriturados
Si la alimentación contiene tiras largas mezcladas con piezas estampadas de aleación dura, el rotor requiere recargue antidesgaste soldado en superficie y portacuchillas desmontables de alta resistencia. Una cuchilla soldada monobloque inutiliza el rotor entero ante una rotura, mientras que las placas de corte cuadrangulares intercambiables permiten sustituciones individuales con un coste de mantenimiento mucho menor. El rotor no debe presentar una superficie lisa.
La disposición de las cuchillas condiciona la carga de corte instantánea. Al procesar recortes de chapa de alta tenacidad, las placas deben montarse en espiral escalonada y nunca en línea recta continua. La distribución helicoidal asegura que solo una o dos cuchillas muerdan el metal a la vez, manteniendo estable la potencia del motor eléctrico y suprimiendo los picos de impacto del corte plano continuo.
Los revestimientos internos de la cámara de trituración exigen piezas de fundición de aleación de alta resistencia a la abrasión. El rozamiento turbulento de la chapa fina arrastrada por el rotor a alta velocidad supera con creces el desgaste por residuo urbano. Todo equipo con el bastidor principal expuesto y sin placas de sacrificio no resulta apto para líneas de triturado secundario de metales ferrosos.
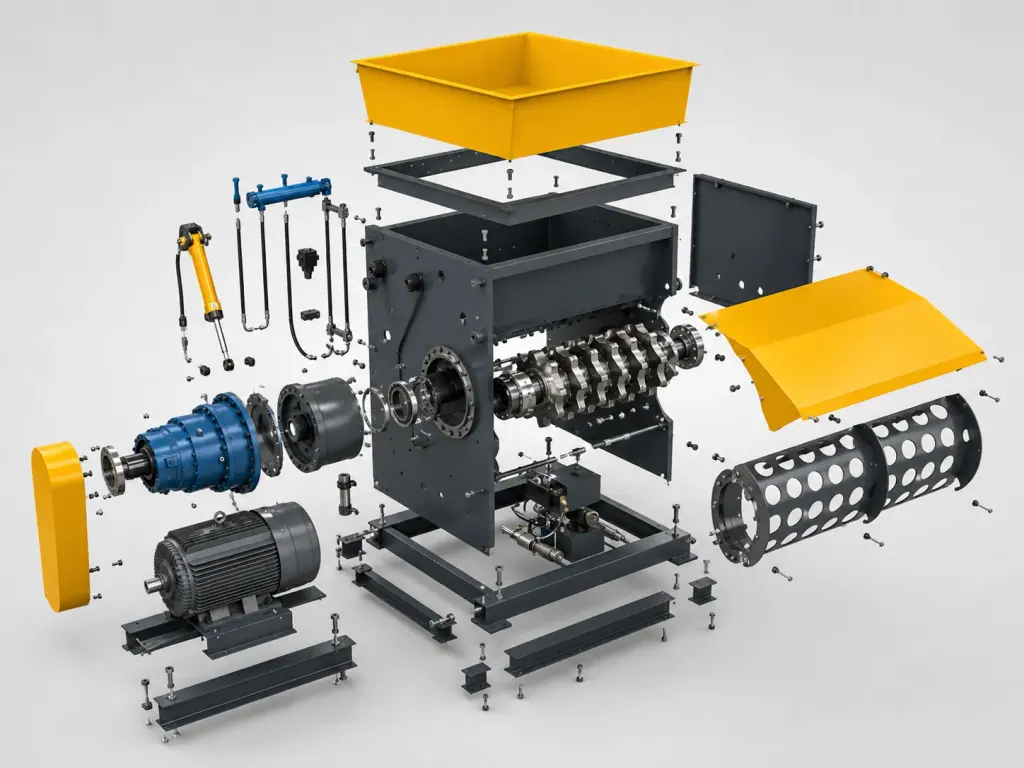
Ajuste de la fuerza del empujador hidráulico y la luz de criba para chapa fina y recortes de estampación
El triturador monoeje utiliza un cajón empujador hidráulico horizontal para forzar el metal contra el rotor en giro. Con recortes de estampación sueltos, el frontal del empujador debe incorporar garras prensoras tipo peine que impidan que el material ligero rebose por la parte superior. El sistema hidráulico debe integrar regulación por sensor de presión: si la resistencia del rotor eleva el amperaje del motor principal, el empujador retrocede de inmediato y reduce su velocidad de avance, impidiendo que el metal se compacte y bloquee el rotor.
Cuando el producto pasa directamente a hornos de fundición, el material exige una densidad aparente elevada, lo que obliga a montar cribas de chapa gruesa perforada con suficiente superficie libre en el ángulo de envoltura. Una perforación excesivamente pequeña retiene la chapa fina frotando sobre la criba, generando sobrecalentamiento interno y desafilando las cuchillas con rapidez. Una mayor superficie abierta reduce la recirculación inútil de finos en la cámara.
Los flejes de acero para muelles o los recortes templados presentan una alta recuperación elástica, por lo que no admiten cribas curvadas de chapa fina. El soporte de la criba debe contar con un mecanismo rígido de apertura y cierre hidráulico; si un objeto extraño no cizallable atasca la rejilla, el operador bascula el soporte para extraer los restos sin descender a cortar dentro de la cámara.
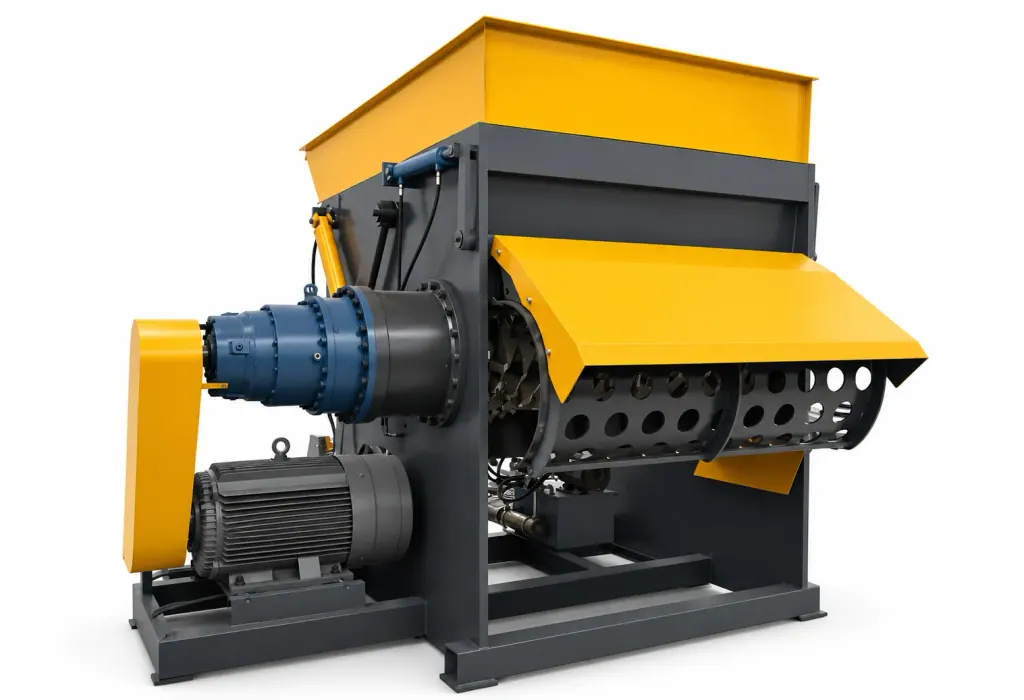
Ajuste de holgura por giro de cuchillas y protección contra sobrecargas para acortar paradas de mantenimiento
Al cortar metales ferrosos, la luz entre cuchillas móviles y fijas debe ser mínima. Si la holgura aumenta, la chapa fina se dobla y penetra en el intersticio, provocando atascos e incluso la flexión del rotor principal. El portacuchillas fijo requiere correderas de ajuste fino mediante husillo independiente: ante un desgaste leve del filo, el personal restablece la tolerancia desde el exterior sin desmontar componentes internos.
Las líneas de metales ferrosos montan cuchillas móviles simétricas de cuatro filos. Al desgastarse un vértice, se afloja el tornillo y se gira la placa noventa grados para exponer un filo nuevo; solo tras agotar los cuatro bordes se sustituye el juego completo. El mantenimiento preventivo se limita a controlar el apriete de la tornillería, suprimiendo rectificados frecuentes. Si se procesa chatarra heterogénea, la transmisión debe conservar doble protección frente a sobrecargas.
Aparte del ciclo de inversión automática programado en el cuadro eléctrico, debe intercalarse un pasador de seguridad o un limitador de par mecánico entre el eje de transmisión y el reductor. Cuando un bloque macizo entra en la zona de corte y frena el rotor en seco, el desacoplo mecánico actúa de inmediato, salvaguardando el tren de engranajes del reductor frente al golpe directo.
La máquina en funcionamiento
Preguntas frecuentes
- ¿Cuándo resulta indispensable instalar un triturador monoeje en una línea de trituración de metales ferrosos?
- Se hace necesario cuando el material pretriturado sale con dimensiones dispersas o exceso de tiras largas, provocando pérdidas en la separación magnética final o impidiendo que la densidad aparente cumpla los requisitos de carga del horno. El corte ajustado entre cuchillas fijas y móviles garantiza el confinamiento del material dentro del calibre especificado.
- ¿Qué material de cuchilla y estrategia de desgaste convienen al tratar recortes de estampación?
- Con chatarra de estampación en frío de alta resistencia a la tracción, deben emplearse placas de aleación reversibles de cuatro posiciones en vez de cuchillas soldadas monobloque. El mantenimiento habitual consiste en girar la placa para renovar el filo y ajustar las correderas del portacuchillas fijo, aprovechando la vida útil total de la herramienta.
- ¿Cómo se autoprotege el triturador monoeje si entra una pieza ferrosa maciza no triturable?
- Al dispararse el consumo del motor eléctrico, el sistema de control retrae el cajón empujador e invierte el giro del rotor para desatascar la zona. Si el cuerpo extraño traba el rotor al instante, el limitador de par mecánico situado a la salida del reductor se desacopla para evitar la torsión del eje principal.