
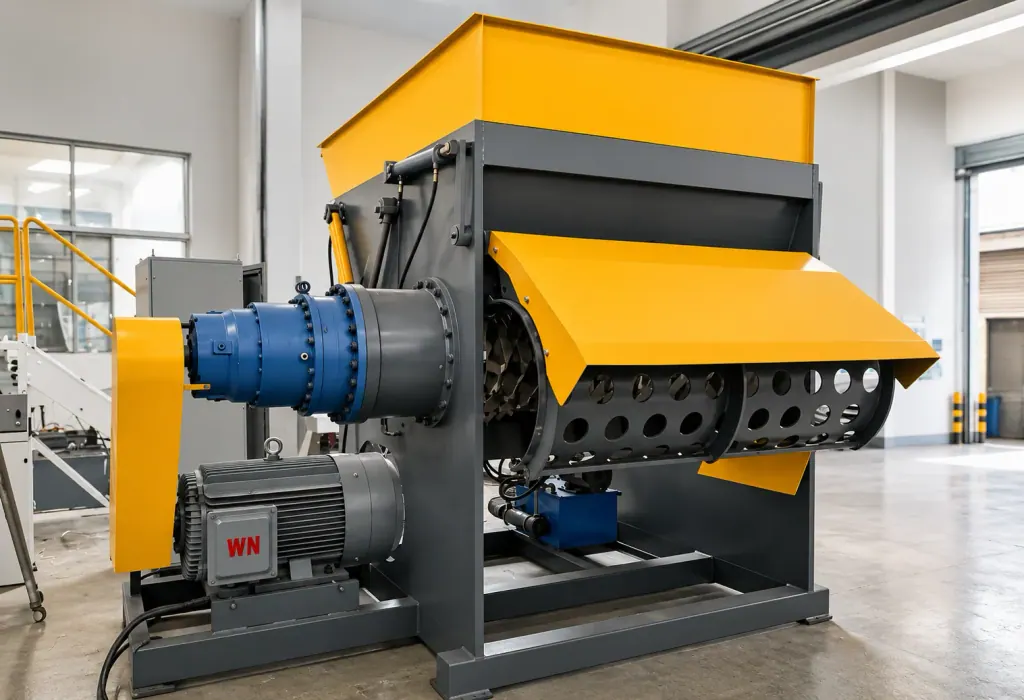
El triturador monoeje procesa la trituración secundaria y la disociación en una línea de reciclaje de RAEE (WEEE). Al girar el rotor, sus cuchillas móviles cortan el material contra las contracuchillas fijas, mientras una criba perforada inferior determina el tamaño de salida. Se emplea principalmente para separar metales y plásticos rígidos en carcasas mixtas de electrodomésticos como frigoríficos y lavadoras.
Al definir las especificaciones de este equipo, la densidad de cuchillas en el rotor y las dimensiones de paso de la criba son variables determinantes. La tolerancia entre contracuchillas y cuchillas móviles define el corte limpio de chapas metálicas delgadas, mientras que la apertura de la criba limita el tiempo de permanencia del material en la cámara de corte.
Si el empuje hidráulico no está sincronizado con el par del rotor, una alimentación excesiva genera inversiones frecuentes por sobrecarga del eje, mientras que una fuerza insuficiente hace que los componentes ligeros patinen sobre las cuchillas sin cortarse. La estabilidad operativa de la línea de reciclaje de RAEE (WEEE) depende del ajuste preciso entre la holgura de corte, las especificaciones de la criba y la presión del empujador.
| Equipo y componente | Parámetro crítico | Objetivo del proceso | Criterio de dimensionamiento y ajuste |
|---|---|---|---|
| Rotor de triturador monoeje | Disposición helicoidal de cuchillas y tolerancia de contracuchillas | Corte de chapa delgada y fractura de plásticos rígidos | Ajuste de holgura según ductilidad del residuo para evitar deformaciones y enrollamiento de chapa en el eje |
| Criba de triturador monoeje | Placas perforadas intercambiables en acero antidesgaste | Control granulométrico de salida y liberación de materiales | Apertura dimensionada según los requisitos de separadores magnéticos y de Foucault, evitando paso de láminas o sobrecalentamiento por fricción |
| Empujador hidráulico horizontal | Circuito de control de avance y retroceso dependiente de la carga | Presión constante del flujo de entrada hacia el área de corte | Modulación de la velocidad de traslación según el amperaje del motor principal, con retroceso inmediato ante picos de sobrecarga |
Distribución de cuchillas en el rotor y holgura de contracuchillas en carcasas mixtas de electrodomésticos
Las carcasas de electrodomésticos combinan chapa de acero fina, perfiles de aluminio y plásticos técnicos como ABS. La selección de herramientas para esta mezcla responde a las diferencias de ductilidad de cada material: los metales no ferrosos y chapas delgadas tienden a deformarse ante filos desgastados o tolerancias amplias, mientras que los plásticos sufren fractura frágil.
El montaje helicoidal y desfasado de los portacuchillas a lo largo del eje distribuye los picos de fuerza de corte. La holgura entre contracuchillas y cuchillas móviles requiere un ajuste mínimo para seccionar chapa fina; si la distancia es excesiva, las láminas de acero y aluminio se introducen en el espacio intermedio y se enrollan en el rotor, deteniendo el accionamiento por sobreesfuerzo.
El personal de planta debe verificar periódicamente el estado de los filos. Las cuchillas cuadradas reversibles de cuatro filos se giran sobre su asiento al desgastarse una arista. Al triturar fracciones con alta presencia de marcos de aluminio y paneles galvanizados, el intervalo de rotación es más corto que en el procesamiento exclusivo de plásticos, siendo indispensable mantener filos vivos para evitar rebabas y sobrecalentamiento de la cámara.
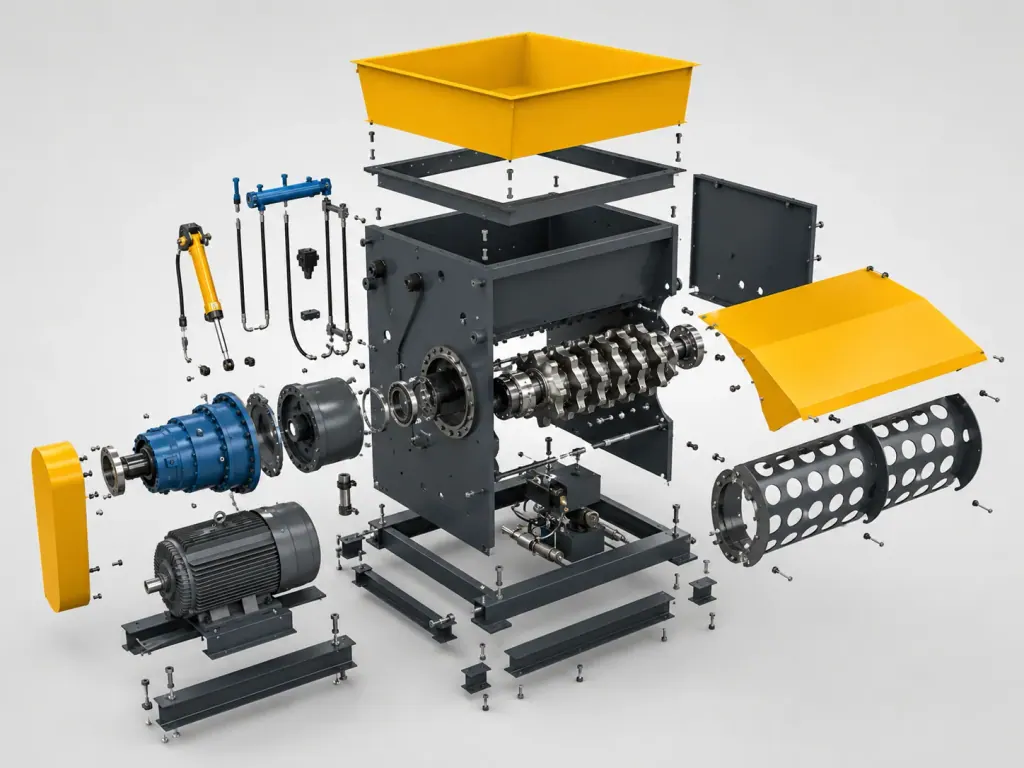
Selección de apertura de criba intercambiable y control granulométrico de descarga
La luz de paso de la criba define el tamaño final del producto triturado y debe ajustarse a las tolerancias de los equipos de separación aguas abajo. En etapas posteriores con separadores magnéticos y de corrientes de Foucault, el material requiere una disociación completa con granulometría controlada: fragmentos demasiado grandes arrastran impurezas adheridas, mientras que tamaños excesivamente finos incrementan las pérdidas de metal en polvo.
Una perforación demasiado reducida retiene el material entre la criba y el rotor en ciclos repetidos de fricción, lo que funde parcialmente los plásticos y obtura las perforaciones, mermando el área útil de paso y disparando el consumo energético. Por el contrario, un paso excesivo permite que chapas delgadas atraviesen la criba tangencialmente, enviando piezas metálicas aún unidas a componentes plásticos hacia la separación magnética.
Las cribas de aleación antidesgaste suelen fabricarse en segmentos modulares. Dada la abrasión que presentan los residuos de RAEE, estos sectores curvados deben montarse sobre guías de extracción rápida, ya que el tiempo requerido para sustituir una criba incide en la tasa de disponibilidad diaria de la instalación.
Ajuste de velocidad del empujador hidráulico horizontal y regulación automática de carga del rotor
A diferencia de los equipos de doble eje que operan por gravedad, el triturador monoeje requiere un empujador horizontal para forzar las carcasas voluminosas contra el rotor de corte. La potencia y dimensiones del circuito hidráulico se calculan a partir de la densidad aparente del residuo y su resistencia a la deformación.
La velocidad de avance del cilindro hidráulico está vinculada al consumo eléctrico del motor principal. Cuando el empujador acerca paquetes densos de metal al rotor y se eleva la carga en el eje, el sistema de control reduce la velocidad de empuje; si la corriente excede el umbral de seguridad, el pistón retrocede una carrera predeterminada para que el rotor limpie la cámara antes de reiniciar el avance.
Con componentes plásticos masivos o perfiles metálicos plegados, un empuje a presión constante bloquea el mecanismo de corte. El control de avance por etapas de presión y secuencias de retroceso programadas mantiene el contacto continuo de la carga contra las cuchillas, evitando paradas e inversiones continuas del motor eléctrico.
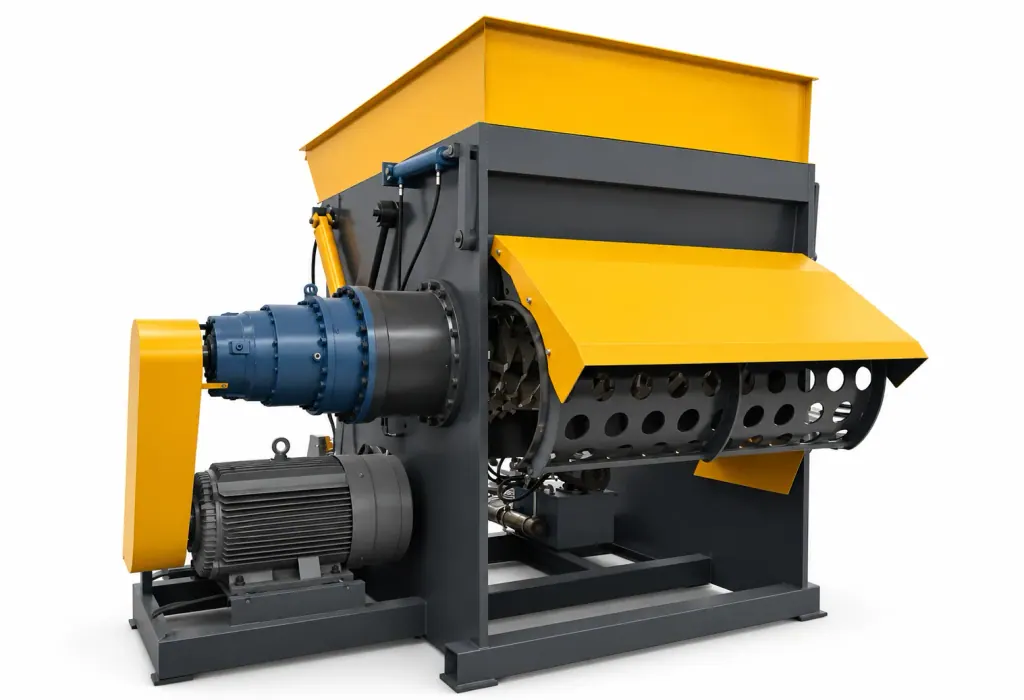
La máquina en funcionamiento
Preguntas frecuentes
- ¿Cómo evitar atascos en el triturador monoeje al procesar carcasas mixtas de RAEE?
- Los bloqueos se deben principalmente a una holgura excesiva en las contracuchillas que atrapa el metal, o a un avance del empujador demasiado agresivo. La central hidráulica debe regularse en bucle con la corriente del motor principal para desacelerar o retroceder ante picos de par, manteniendo siempre el ajuste estrecho entre cuchillas y contracuchillas.
- ¿Qué consecuencias genera una apertura de criba insuficiente en una línea de reciclaje de RAEE (WEEE)?
- Un tamaño de orificio demasiado pequeño retiene los fragmentos en la cámara de corte de forma prolongada. El calor derivado de la fricción reblandece el plástico hasta taponar la criba, lo que eleva el consumo por tonelada procesada, acelera el desgaste del filo de las cuchillas y reduce el rendimiento horario del triturador.
- ¿Cuándo se debe girar o sustituir la cuchilla de un triturador monoeje?
- Si las láminas metálicas y perfiles de aluminio salen rasgados con rebabas en lugar de presentar cortes rectos, o si la corriente del motor principal sube manteniendo la misma tasa de alimentación, los filos han perdido efectividad. Las cuchillas cuadradas deben rotarse para utilizar una arista nueva, y reemplazarse por completo cuando se hayan desgastado los cuatro bordes.