
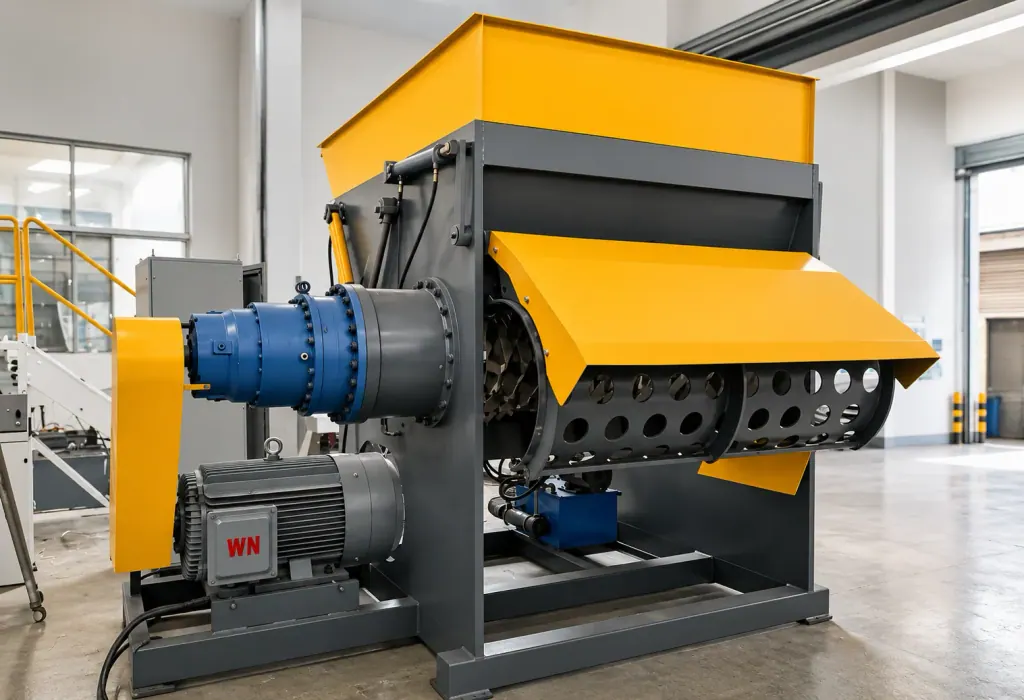
Máy nghiền trục đơn là thiết bị then chốt đảm nhận khâu nghiền nhỏ và bóc tách vật liệu trong dây chuyền tháo dỡ và tái chế đồ điện gia dụng cũ. Khi trục dao quay, dao quay gắn trên trục kết hợp với dao cố định tạo thành cặp cắt, còn lưới sàng hình cung dưới đáy máy khống chế quy cách vật liệu xả ra. Máy chủ yếu dùng ở công đoạn tách kim loại khỏi nhựa cứng trong vỏ hỗn hợp của tủ lạnh, máy giặt và các thiết bị tương tự.
Khi chọn cấu hình máy nghiền trục đơn, mật độ bố trí dao cắt và kích thước lỗ lưới sàng là hai thông số cốt lõi. Khe hở giữa dao cố định và dao quay quyết định trực tiếp tấm kim loại thành mỏng có bị cắt đứt hay không, còn kích thước lỗ lưới sàng giới hạn thời gian vật liệu quay vòng và bị nghiền lặp lại trong buồng nghiền.
Nếu lực đẩy liệu không khớp với mô-men xoắn cắt của trục dao, nạp liệu quá nhanh sẽ khiến trục chính liên tục quá tải và đảo chiều, còn lực đẩy không đủ thì vật liệu mỏng nhẹ sẽ trượt và quay không trên bề mặt trục dao. Cân bằng giữa khe hở cắt, quy cách lưới sàng và áp lực đẩy liệu là nền tảng để toàn bộ dây chuyền tháo dỡ và tái chế đồ điện gia dụng cũ xả liệu ổn định.
| Thiết bị và bộ phận | Hạng mục cấu hình chính | Mục tiêu công nghệ | Căn cứ chọn và điều chỉnh |
|---|---|---|---|
| Trục dao máy nghiền trục đơn | Dao quay bố trí xoắn ốc và khe hở cắt với dao cố định | Cắt đứt kim loại thành mỏng và nhựa cứng đã giòn hóa | Thu hẹp khe hở cắt theo độ dẻo của vỏ, tránh tấm nhôm, sắt mỏng bị kéo giãn rồi quấn vào trục |
| Lưới sàng máy nghiền trục đơn | Tấm sàng đục lỗ bằng hợp kim chịu mài mòn, thay thế được | Khống chế cỡ hạt xả ra, đồng thời bảo đảm mức độ bóc tách vật liệu | Kích thước lỗ phù hợp yêu cầu của khâu tuyển từ và phân loại dòng điện xoáy phía sau, tránh mảnh dẹt lọt qua hoặc bị nghiền quá mức đến nóng chảy |
| Hộp đẩy liệu thủy lực nằm ngang | Mạch điều khiển tiến lùi có cảm biến tải | Duy trì vật liệu liên tục bị ép vào vùng cắt của trục dao | Điều chỉnh tốc độ đẩy theo dòng điện vận hành của động cơ trục chính, quá tải thì lập tức lùi lại để giảm tải |
Ảnh hưởng của cách bố trí dao quay trên trục dao và khe hở dao cố định đến hiệu quả cắt vỏ đồ điện gia dụng hỗn hợp
Vỏ đồ điện gia dụng cũ là hỗn hợp của tôn sắt mỏng, nẹp trang trí bằng hợp kim nhôm và nhựa ABS. Với loại vật liệu hỗn hợp này, việc chọn dao dựa vào sự khác biệt về độ dẻo: kim loại nhẹ có độ dẻo cao dễ bị ép biến dạng khi gặp dao cùn hoặc khe hở lớn, còn nhựa thì dễ gãy giòn.
Đế dao quay được bố trí xen kẽ theo đường xoắn ốc trên trục dao, giúp phân tán lực cắt tức thời. Khe hở giữa dao cố định và dao quay phải chỉnh đủ khít để cắt đứt tấm kim loại mỏng. Một khi khe hở lớn, tấm nhôm và tôn sắt mỏng sẽ bị cuốn vào khe và quấn quanh trục dao, khiến trục chính chịu lực cản quá lớn và phải dừng máy.
Công nhân vận hành cần kiểm tra định kỳ lưỡi cắt của dao quay. Khối dao vuông có thể lật theo bốn hướng, khi một cạnh đã mòn thì lật sang mặt khác để dùng tiếp. Khi xử lý mảnh vụn đồ điện gia dụng chủ yếu là khung hợp kim nhôm và tấm lưng mạ kẽm, chu kỳ lật mặt lưỡi dao ngắn hơn rõ rệt so với khi chỉ xử lý chi tiết nhựa. Giữ lưỡi cắt sắc bén mới tránh được hiện tượng kim loại bị kéo sợi và buồng máy nóng lên.
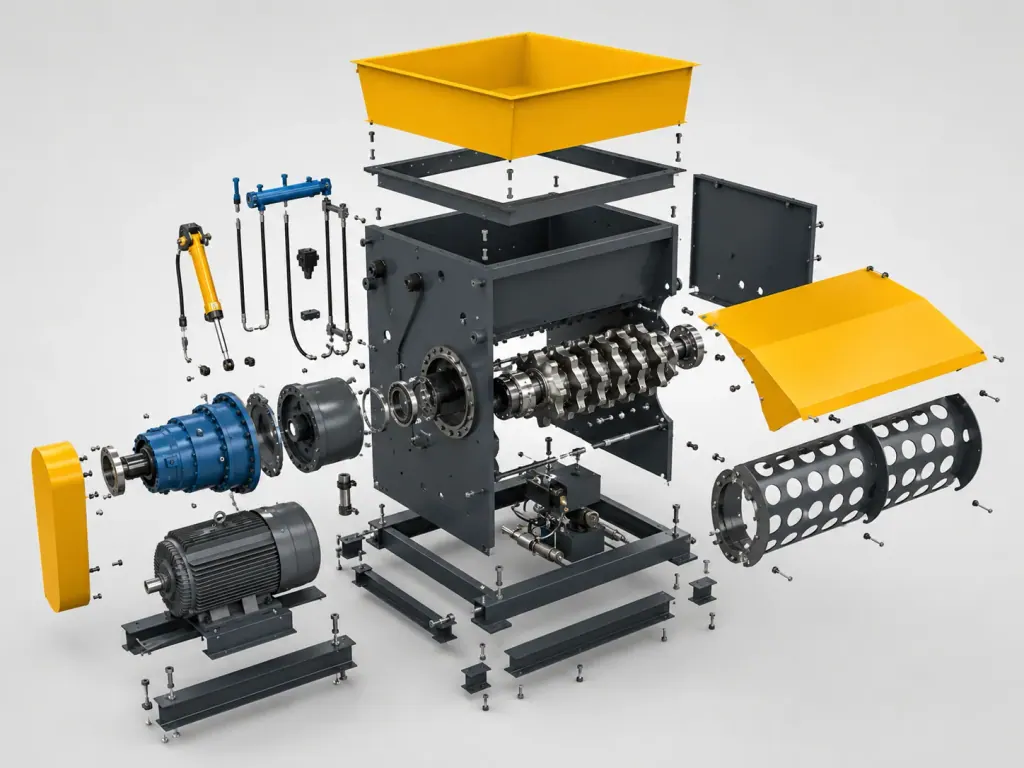
Tiêu chuẩn chọn cỡ lỗ của lưới sàng thay thế được để vật liệu xả ra có cỡ hạt đồng đều
Kích thước lỗ lưới sàng quyết định quy cách đầu ra của máy nghiền trục đơn, và căn cứ để chọn cỡ lỗ là ngưỡng tách của thiết bị phân loại phía sau. Nếu phía sau là khâu tuyển từ và máy phân loại dòng điện xoáy, vật liệu phải được bóc tách triệt để và cỡ hạt phải được khống chế: kích thước quá lớn sẽ kéo theo tạp chất, quá nhỏ lại làm tăng hao hụt kim loại ở dạng bột.
Lỗ lưới mở quá nhỏ thì vật liệu bị cắt đi cắt lại giữa lưới sàng và trục dao, nhiệt ma sát làm vỏ nhựa chảy cục bộ và dính vào mép lỗ, làm giảm diện tích lọt sàng hữu hiệu và đẩy điện năng tiêu thụ lên cao. Lỗ lưới mở quá lớn thì vỏ kim loại dạng tấm dễ lọt qua lưới sàng theo phương tiếp tuyến, khiến phế liệu vào khâu tuyển từ phía sau vẫn còn bọc chi tiết nhựa.
Lưới sàng đục lỗ bằng hợp kim chịu mài mòn phần lớn có kết cấu ghép từ nhiều tấm. Do vật liệu tháo dỡ từ đồ điện gia dụng gây mài mòn mạnh, tấm sàng hình cung cần có ray trượt để tháo thay nhanh, vì thời gian thay lưới ảnh hưởng trực tiếp đến tỷ lệ vận hành mỗi ngày của cả dây chuyền.
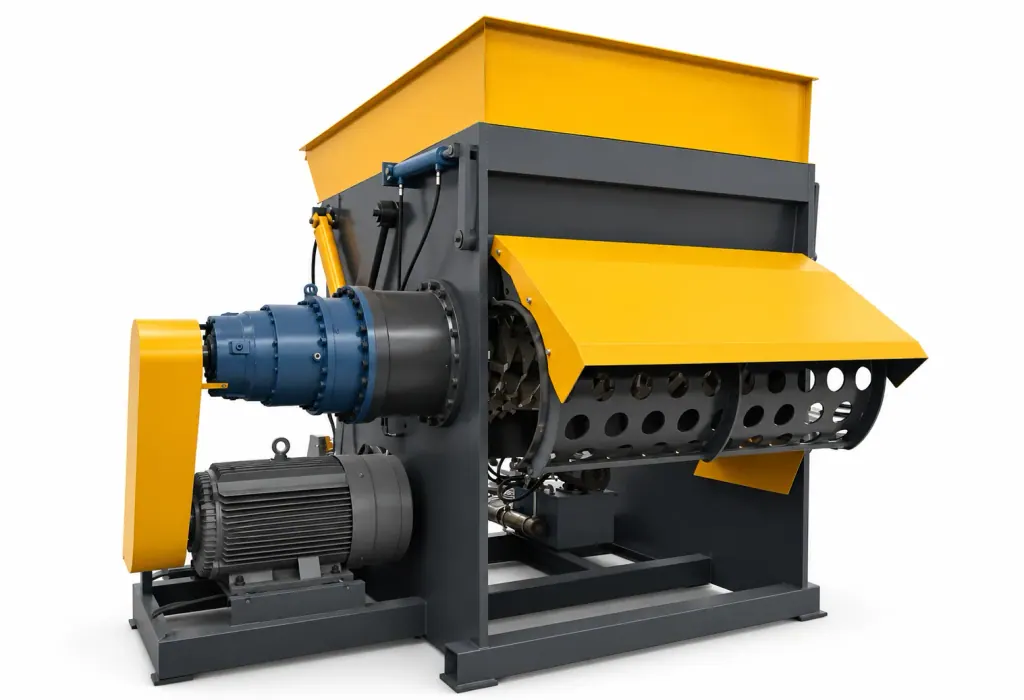
Cài đặt thông số tự động điều chỉnh tốc độ đẩy của hộp đẩy liệu thủy lực nằm ngang theo tải trục chính
Khác với máy hai trục ăn liệu tự nhiên nhờ trọng lực, máy nghiền trục đơn bắt buộc phải dùng hộp đẩy liệu thủy lực nằm ngang để đẩy vỏ đồ điện gia dụng xốp, cồng kềnh về phía trục dao đang quay. Căn cứ cấu hình lực đẩy liệu là khối lượng riêng xếp đống và lực cản biến dạng khi bị nén của vỏ đồ điện gia dụng.
Tốc độ đẩy của hộp đẩy liệu liên động với dòng điện của động cơ dẫn động trục chính. Khi hộp đẩy liệu đẩy cả cụm vỏ kim loại vào trục dao làm tải trục chính tăng lên, hệ thống điều khiển tự động giảm tốc độ đẩy. Một khi phát hiện dòng điện vượt ngưỡng an toàn, hộp đẩy liệu lập tức lùi lại một khoảng đã cài đặt, chừa khoảng trống để trục dao cắt hết phần liệu tồn, sau đó mới đẩy tới tiếp.
Khi gặp khối nhựa dày nặng hoặc gân tăng cứng bằng thép góc bị cong gập, đẩy liệu với áp lực không đổi rất dễ làm kẹt cứng dao cắt. Dùng điều khiển áp lực theo bậc cùng logic lùi theo từng cấp giúp vật liệu trong buồng nghiền luôn tiếp xúc với trục dao, tránh để động cơ phải khởi động, dừng và đảo chiều liên tục gây sốc dòng điện.
Video hiện trường
Câu hỏi thường gặp
- Khi dùng máy nghiền trục đơn xử lý vỏ đồ điện gia dụng cũ hỗn hợp, làm sao để không bị kẹt máy?
- Kẹt máy chủ yếu do khe hở dao cố định quá lớn khiến kim loại bị cuốn vào, hoặc do đẩy liệu quá nhanh làm cấp vào quá nhiều. Hệ thống đẩy liệu thủy lực cần liên động với dòng điện dẫn động trục chính để tự động giảm tốc hoặc lùi lại khi tải trục chính tăng, đồng thời giữ khe hở giữa dao cố định và dao quay ở trạng thái cắt khít.
- Trong dây chuyền tháo dỡ và tái chế đồ điện gia dụng cũ, lỗ lưới sàng quá nhỏ sẽ gây ảnh hưởng gì?
- Lỗ lưới sàng quá nhỏ khiến mảnh vỏ đồ điện gia dụng quay vòng quá lâu trong buồng nghiền, nhiệt độ cao do ma sát làm nhựa chảy ra và bít kín lỗ sàng. Như vậy không chỉ tốn thêm điện mà còn làm lưỡi dao mòn nhanh hơn và kéo tốc độ xả liệu xuống.
- Làm sao biết lưỡi dao của máy nghiền trục đơn cần lật mặt hay cần thay mới?
- Nếu tôn sắt mỏng và thanh nhôm xả ra có vết kéo xé thay vì vết cắt gọn, hoặc dòng điện trục chính tăng rõ rệt trong khi lượng nạp liệu không đổi, nghĩa là lưỡi cắt đã cùn. Dao quay hình vuông có thể xoay sang hướng khác để dùng tiếp, khi cả bốn cạnh cắt đều mòn phẳng thì mới thay khối dao mới.