
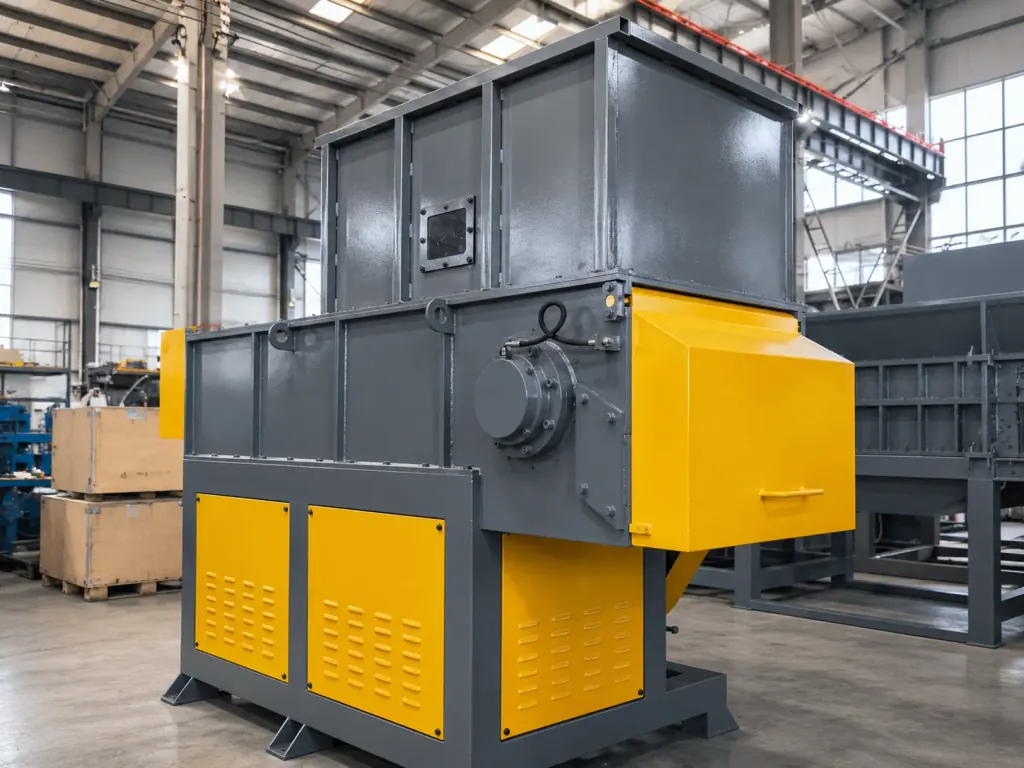
Máy nghiền trục đơn là thiết bị nghiền mịn và giảm thể tích trong dây chuyền nghiền phế liệu kim loại đen, tiếp nhận vật liệu sau công đoạn nghiền thô. Trục dao quay ở tốc độ cao hoặc trung bình, dao quay trên trục ăn khớp với dao đáy cố định để cắt liên tục, còn lưới sàng hình cung bên dưới kiểm soát kích thước đầu ra. Thiết bị chủ yếu dùng để làm nhỏ theo kích cỡ định trước và kiểm soát độ chặt cho tôn mỏng, chi tiết dập mỏng nhẹ và kim loại vụn dư.
Kim loại đen sau nghiền thô có mép sắc và độ bền kéo không đồng đều. Nếu dùng máy nghiền búa hạng nặng để xử lý trực tiếp vật liệu mỏng nhẹ, tấm lót chịu va đập sẽ mòn rất nhanh và tỷ lệ bột mịn cũng vượt khỏi tầm kiểm soát. Máy nghiền trục đơn cắt nhờ sự ăn khớp giữa dao cố định và dao quay, đưa được vật liệu mỏng nhẹ có hình dạng bất thường về khoảng kích thước hạt đã cài đặt.
Khi chọn máy tại hiện trường, căn cứ chính là độ dày và độ dai của nguyên liệu. Trước hết dựa vào đó để tính mô-men xoắn cắt của trục dao, rồi kết hợp với logic đẩy của hộp đẩy liệu thủy lực, bảo đảm vật liệu không bị treo vòm và không quấn trục. Đường kính lỗ lưới sàng được chốt theo chỉ tiêu khối lượng thể tích mà công đoạn tuyển từ và nấu luyện phía sau yêu cầu.
| Công đoạn | Cơ cấu chính | Điều kiện vật liệu xử lý | Điểm cần xét khi chọn máy |
|---|---|---|---|
| Nạp liệu nghiền mịn | Hộp đẩy liệu thủy lực | Kim loại vụn dập rời, tôn mỏng đóng kiện dạng cục | Lắp vấu ép liệu răng lược chống cuộn tràn; bắt buộc có chức năng tự lùi và điều tốc theo cảm biến tải |
| Cắt chính | Trục dao quay 4 hướng bố trí xoắn ốc | Dải thép mỏng có độ bền kéo, phế liệu miếng dập | Chọn hạt dao rời tháo lắp được, tránh quá tải mô-men xoắn tức thời do cả hàng dao phẳng cùng ăn vào vật liệu |
| Kiểm soát kích cỡ | Lưới sàng hình cung hạng nặng chịu mài mòn | Kim loại vụn đã định hình, có yêu cầu khối lượng riêng đống khi nấu luyện | Dùng tấm dày đục lỗ và giá đỡ cứng vững; kim loại đàn hồi cao ưu tiên lắp cơ cấu đóng mở thủy lực |
| Bảo vệ truyền động | Bộ giới hạn mô-men xoắn kết hợp chương trình đảo chiều | Lẫn chi tiết sắt đặc hoặc đầu trục dày không cắt được | Cảm biến dòng điện để lùi liệu kết hợp ngắt cơ khí, tránh bánh răng hộp giảm tốc bị va đập cứng gây hỏng |
Yêu cầu chọn trục dao và cấu hình chịu mài mòn cho máy nghiền trục đơn ở công đoạn nghiền mịn sau nghiền sơ bộ kim loại đen
Nếu nguyên liệu là vật liệu dạng dải dài lẫn các miếng dập bằng hợp kim có độ cứng cao, trục dao phải là kết cấu hạng nặng, bề mặt hàn đắp lớp chịu mài mòn và có đế dao tháo rời được. Dao cắt hàn liền khối một khi bị mẻ sẽ khiến cả trục dao phải bỏ. Hạt dao xoay 4 hướng loại tháo rời thì hỏng hạt nào thay hạt đó, chi phí thay dao thấp hơn nhiều. Trục dao của rotor không được dùng bề mặt trơn nhẵn.
Cách bố trí hạt dao quyết định tải trọng tức thời lúc cắt. Khi xử lý kim loại vụn dư từ tấm mỏng có độ dai cao, hạt dao phải xếp so le theo đường xoắn ốc, không dùng dao thẳng xếp nguyên hàng. Với cách bố trí xoắn ốc, tại cùng một thời điểm chỉ có 1 đến 2 dao cắt vào kim loại, nên công suất đầu ra của động cơ điện ổn định và không xuất hiện đỉnh xung kích như khi cả hàng dao cắt phẳng cùng lúc.
Tấm lót bên trong buồng nghiền phải dùng chi tiết đúc hợp kim chống mài mòn cao. Khi trục dao quay tốc độ cao làm tôn mỏng nhẹ lăn đảo trong khoang, mài mòn do va quét nghiêm trọng hơn nhiều so với rác thải sinh hoạt. Thiết bị nào có thành trong khoang để lộ trực tiếp khung chính, không có tấm bảo vệ chịu mài mòn, thì không nên chọn cho dây chuyền nghiền mịn kim loại đen.
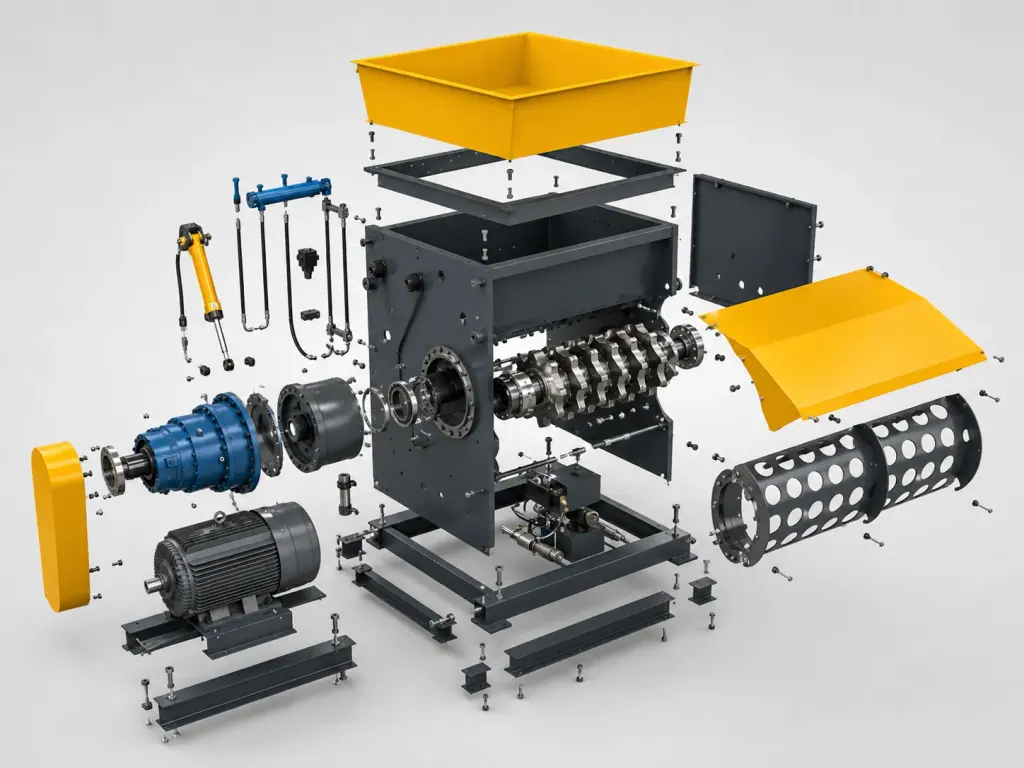
Phối hợp lực đẩy thủy lực của hộp đẩy liệu với đường kính lỗ lưới sàng xả liệu khi xử lý tôn mỏng và kim loại vụn dập
Máy nghiền trục đơn dùng hộp đẩy liệu thủy lực nằm ngang để đẩy kim loại về phía trục dao đang quay. Khi gia công kim loại vụn dập rời rạc, đầu trước hộp đẩy liệu cần lắp thêm vấu ép liệu dạng răng lược để vật liệu mỏng không cuộn lên và tràn qua phía trên đầu đẩy trong lúc đẩy. Hệ thống đẩy liệu phải có cảm biến và điều chỉnh áp lực. Khi trục dao gặp lực cản quá lớn làm dòng điện động cơ chính tăng, hộp đẩy liệu tự động lùi lại và giảm tốc độ đẩy, tránh để kim loại bị ép kẹt cứng tại trục dao.
Nếu vật liệu ra được đưa thẳng vào lò nấu luyện, đầu ra cần có khối lượng riêng đống cao. Khi đó lưới sàng nên chọn loại tấm dày đục lỗ và để đủ tỷ lệ lỗ hở trên phạm vi góc ôm. Lỗ sàng quá nhỏ sẽ khiến kim loại mỏng nhẹ bị chà xát lặp đi lặp lại phía trên lưới sàng, gây nóng trong khoang, lưỡi dao cũng nhanh cùn. Để tỷ lệ lỗ hở lớn hơn giúp giảm vòng tuần hoàn vô ích của vật liệu mịn trong khoang.
Lá thép lò xo hoặc kim loại vụn đã tôi có độ đàn hồi lớn, không được dùng lưới sàng cuốn từ tấm mỏng. Giá đỡ lưới sàng phải có cơ cấu đóng mở thủy lực cứng vững. Khi dị vật khối lớn không cắt được làm tắc lưới sàng, người vận hành chỉ cần lật giá sàng để dọn sạch, không phải vào trong khoang để cắt.
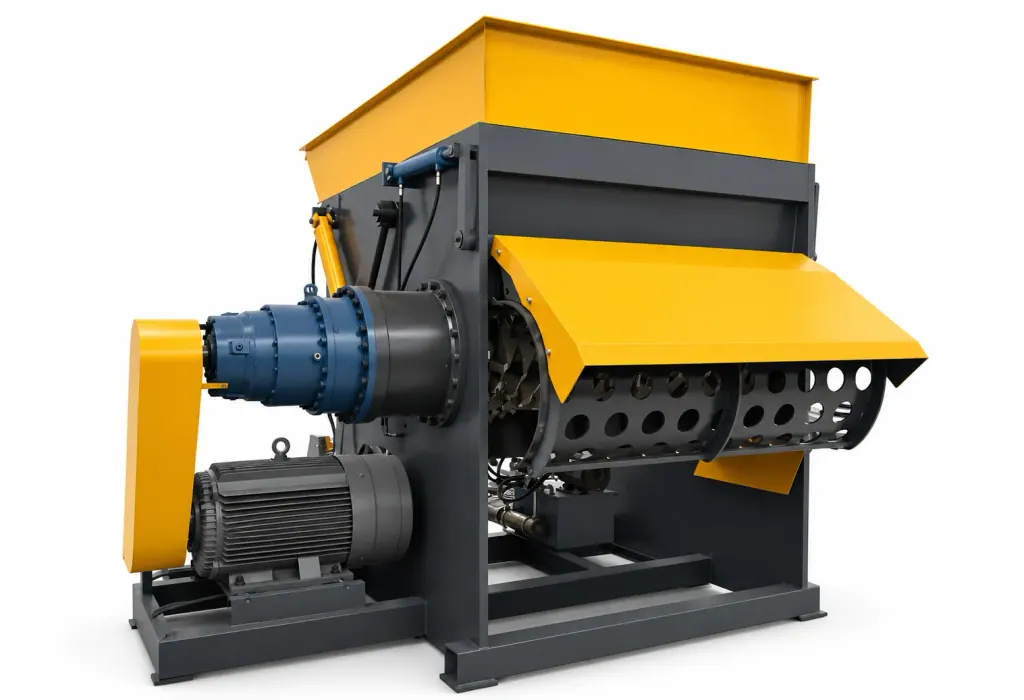
Điều chỉnh khe hở khi xoay hạt dao và phương án bảo vệ quá tải truyền động để giảm thời gian dừng máy bảo trì
Khi cắt kim loại đen, khe hở giữa dao quay và dao cố định phải chỉnh rất khít. Khe hở lớn ra thì tôn mỏng sẽ bị gập và kẹt vào khe dao, gây kẹt cứng, thậm chí làm cong trục chính. Đế dao cố định cần có con trượt tinh chỉnh bằng trục vít riêng. Khi lưỡi dao mòn nhẹ, công nhân chỉ cần vặn con trượt từ bên ngoài máy là khôi phục được khe hở cắt, không mất thời gian tháo máy để căn dao.
Dây chuyền kim loại đen trang bị tiêu chuẩn hạt dao quay đối xứng 4 góc. Khi một góc bị mòn cùn, nới bu lông và xoay hạt dao 90 độ để dùng lưỡi cắt mới; cả 4 góc đều mòn hết mới thay cả bộ. Bảo trì hằng ngày chủ yếu là siết bu lông, công nhân không phải căn dao và mài dao thường xuyên. Khi xử lý vật liệu tạp có độ dày không đều, hệ thống truyền động bắt buộc phải có bảo vệ quá tải kép.
Ngoài chương trình tự động đảo chiều của hệ thống điện, giữa trục truyền động và hộp giảm tốc nên lắp thêm chốt an toàn hoặc khớp nối giới hạn mô-men xoắn kiểu cơ khí. Khi vật liệu đặc, nặng lẫn vào vùng cắt và làm rotor dừng kẹt, cơ cấu ngắt cơ khí sẽ nhả trước, bánh răng hộp giảm tốc không phải hứng trực tiếp cú va đập cứng đó.
Video hiện trường
Câu hỏi thường gặp
- Khi nào dây chuyền nghiền phế liệu kim loại đen bắt buộc phải có máy nghiền trục đơn?
- Cần lắp máy nghiền trục đơn khi kim loại sau nghiền thô có kích thước lộn xộn và lẫn nhiều vật liệu dải dài dạng cuộn, khiến công đoạn tuyển từ phía sau thất thoát kim loại vào phần đuôi, hoặc khối lượng riêng đống của liệu lò không đạt tiêu chuẩn nạp lò nấu luyện. Nhờ cắt với khe hở nhỏ giữa dao quay và dao cố định, máy giữ được vật liệu trong kích thước đã cài đặt.
- Khi gia công kim loại vụn dập, nên chọn vật liệu lưỡi dao và cách xử lý mài mòn như thế nào?
- Với phế liệu dập nguội có độ bền kéo cao, nên chọn hạt dao hợp kim xoay được 4 góc, không chọn dao hàn nguyên hàng. Bảo trì hằng ngày chủ yếu là xoay hạt dao để đổi lưỡi cắt, sau đó dùng con trượt ở đế dao cố định để chỉnh nhỏ khe hở. Làm như vậy sẽ dùng hết tuổi thọ của cả bộ dao cắt.
- Khi lẫn chi tiết kim loại đen nặng không nghiền được, máy nghiền trục đơn tự bảo vệ như thế nào?
- Khi dòng điện động cơ tăng vọt, hệ thống điều khiển sẽ cho hộp đẩy liệu thủy lực lùi lại trước, rồi cho trục dao đảo chiều để thoát kẹt. Nếu vật cứng làm trục dao bị kẹt cứng tức thời, bộ giới hạn mô-men xoắn cơ khí ở đầu ra hộp giảm tốc sẽ nhảy ngắt ngay để cắt truyền động, tránh cho trục chính bị xoắn vặn do chịu lực.