
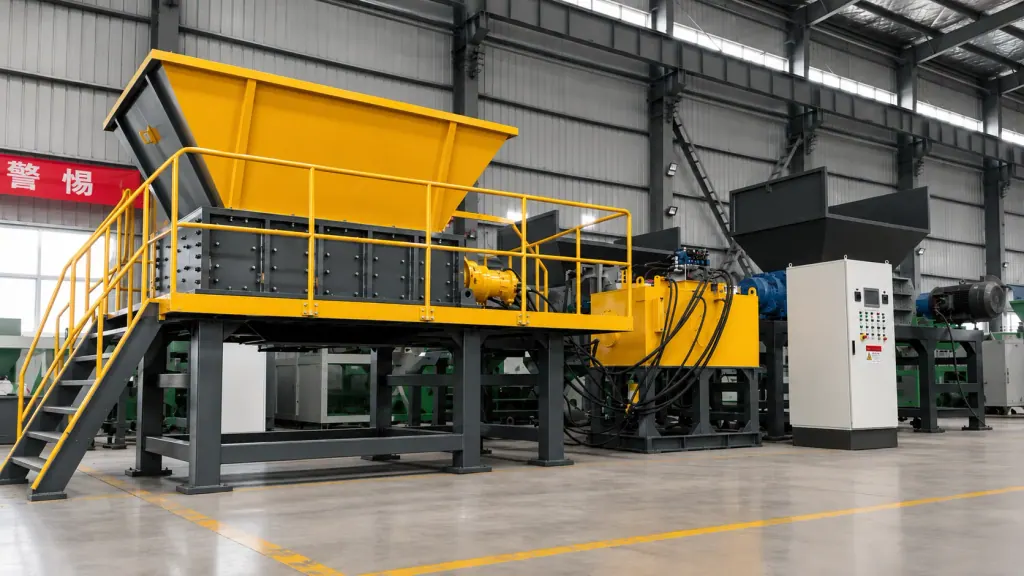
Гидравлический шредер применяется на первичном этапе грубого измельчения в составе линий переработки полимеров. Гидромоторы приводят во вращение легированные валы со встречным зацеплением, разрушая крупногабаритный материал усилием сдвига и сжатия. Установка перерабатывает агропленку, тканые полипропиленовые мешки, крупную выдувную тару и массивные сливы полимеров.
Поступающие отходы полимеров неоднородны по фракции. Рулонные пленки наматываются на валы, а массивные монолитные сливы вызывают жесткие динамические нагрузки в момент захвата. При жесткой механической передаче зубчатые зацепления редуктора и ротор электродвигателя воспринимают эти удары напрямую. Гидравлический шредер передает усилие через объемный гидропривод, сохраняя заданный крутящий момент под нагрузкой и демпфируя обратные механические удары.
Ключевыми факторами выбора установки выступают согласование гидравлических параметров и конструкция ножевого вала. Расчет не сводится к установленной мощности электропривода: требуется проверить динамику нарастания рабочего давления, рабочий объем гидромотора на низких оборотах и форму режущей кромки под вязкую пленку или твердые полимеры. Корректная конфигурация снижает частоту реверсов при заклинивании и обеспечивает стабильный грансостав для узлов вторичного дробления и мойки.
| Режим эксплуатации | Преобладающие типы отходов | Конфигурация гидропривода | Конструкция режущего вала | Критерии выбора |
|---|---|---|---|---|
| Эластичные наматывающиеся материалы | Сельскохозяйственная пленка, тканые мешки, упаковочная лента | Контур среднего давления с повышенным расходом, приоритет скорости резания и быстрого реверса | Узкие ножи из легированной стали, многозубый профиль, малый зазор с гребенчатыми контрножами | Материал вытягивается и наматывается на ротор, требуется высокочастотный срез и принудительная очистка |
| Монолитные толстостенные полимеры | Сливы экструдеров и ТПА, толстостенные трубы, монолитные блоки | Высокое давление, поршневые моторы большого объема, максимальный момент на нулевой скорости, защита сбросом | Массивные ножи увеличенной толщины, профиль с 1 или 2 крюками, расширенная камера захвата | Высокая прочность материала на сдвиг, требуется концентрация момента на единичном зубе для исключения изгиба |
| Смешанные разнородные полимеры | Крупногабаритная тара, несортированные твердые полимерные отходы | Чувствительная к нагрузке гидросистема (LS) с авторегулированием скорости и момента по давлению | Ножи с шахматным расположением двух крюков, усиленный износостойкий слой, тяжелые посадочные ступицы | Колебания плотности и твердости материала требуют адаптивного изменения скорости гидромотора и защиты от клина |
1. Динамика ударных нагрузок при дроблении полимеров и демпфирующие свойства гидропривода
При падении спрессованных тюков или несортированного навала в камеру дробления нагрузки носят нерегулярный пиковый характер. Пленочные материалы вытягиваются под давлением ножей, плотно наматываются на вал и кратно увеличивают силу трения. Толстостенные литьевые блоки требуют максимального сдвигового усилия непосредственно в точке касания. Механические редукторные приводы реагируют на это срабатыванием тепловых реле или защит частотного преобразователя с уходом в реверс. Частые циклы пуска и остановки перегружают питающую сеть и разрушают зубья шестерен.
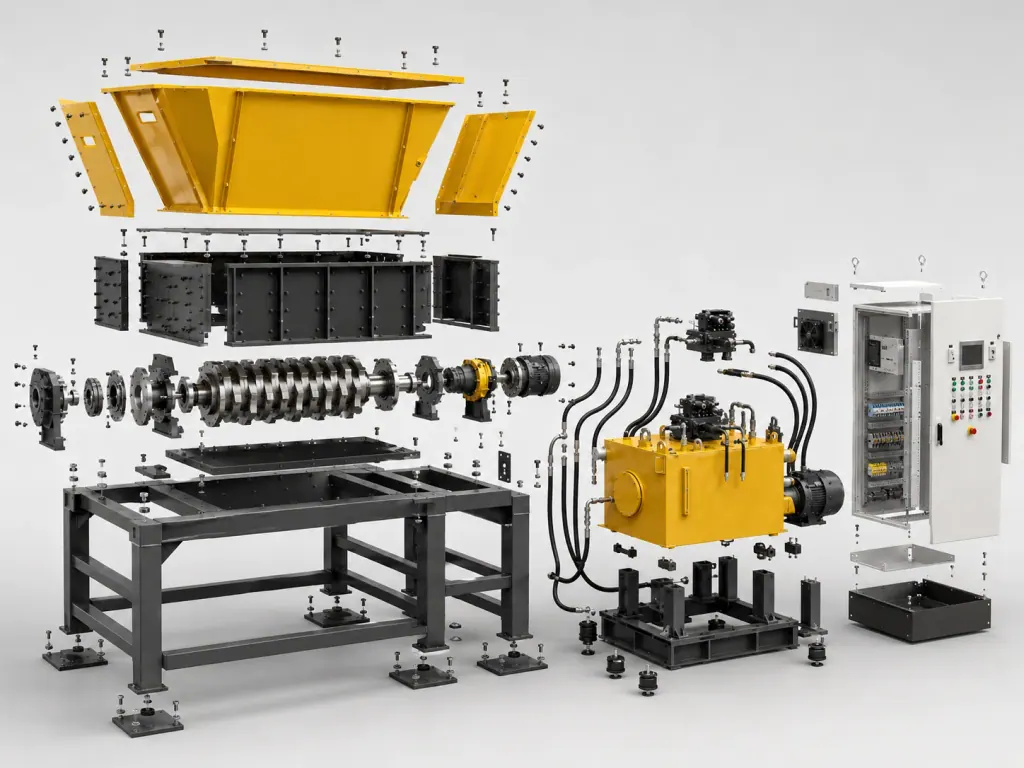
Гидравлический контур передает усилие от главного насоса к низкооборотному высокомоментному мотору. При блокировке вала недробимым телом давление мгновенно достигает порога срабатывания предохранительного клапана. Поток рабочей жидкости сбрасывается в бак, валы останавливаются без разрыва кинематической цепи. Подобная гидростатическая развязка исключает поломку зубьев редуктора и повреждение обмоток электродвигателя.
Выбор между гидроприводом и классическим электромеханическим редуктором определяется долей посторонних включений и монолитных кусков в сырье. Для монопотока тонкостенных емкостей достаточен механический привод. Если сырье содержит несортированные полимеры, монолитные пусковые сливы ТПА или включения металла, гидропривод необходим для защиты от ударных перегрузок.
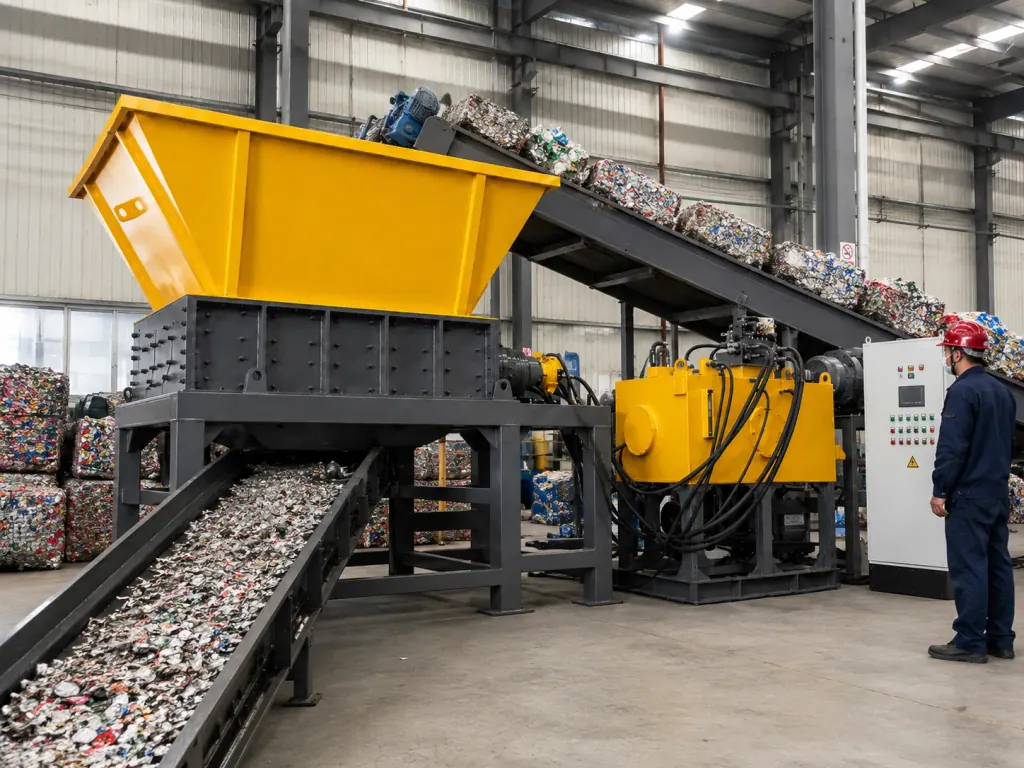
2. Согласование рабочего объема низкооборотного гидромотора и рабочего давления системы
Режущая способность шредера определяется давлением в гидросистеме и рабочим объемом мотора. Рабочий объем задает базовую величину крутящего момента на валу, а рабочее давление определяет предельное усилие при пиковом сопротивлении. В тяжелых условиях применяются радиально-поршневые гидромоторы большого объема: они выдают максимальный паспортный момент на околонулевых оборотах, предотвращая останов вала при внедрении ножей в толщу полимера.
Механизм регулирования насоса настраивается совместно с АСУ. При измельчении тонкостенного пластика сопротивление невелико, насос подает максимальный расход при среднем давлении, вращая валы на повышенных оборотах для сохранения производительности. При врезании в твердый монолит давление растет, насос с наклонной шайбой снижает подачу, переводя систему в режим сверхнизких оборотов с предельным усилием резания.
Оценка привода базируется на соотношении пускового момента короткого замыкания и момента непрерывного дробления. Под толстостенные монолиты требуется максимальное пиковое сдвиговое усилие, что обуславливает выбор контура высокого давления. Для крупногабаритной пустотелой тары с низким сопротивлением резанию гидравлический контур настраивают на повышенный расход при среднем давлении, обеспечивая пропускную способность за счет скорости вращения валов.
3. Конфигурация ножевых валов под твердые монолиты и наматывающиеся пленочные фракции
Профиль ротора определяет эффективность захвата и сдвига материала. Для полимерных пленок, тканых мешков и кордных лент с высоким пределом текучести требуются ножи с несколькими захватными крюками при минимальном зазоре между подвижными и неподвижными ножами. Увеличенный зазор приводит к затягиванию пленки в межвитковое пространство вала. Многозубые ножи рассекают полотно, а гребенчатые контрножи очищают межвальные зоны, предотвращая намотку.
При переработке сливов термопластавтоматов, толстостенных труб и листов нагрузка концентрируется на одной точке реза. Для таких задач применяются ножи увеличенной толщины с одним или двумя массивными захватными крюками, при этом число ножей на валу сокращают для концентрации крутящего момента. Увеличенное поперечное сечение ножа сопротивляется боковым нагрузкам при внедрении в монолит, предотвращая сколы и изломы зубьев.
Геометрия вала подбирается под преобладающую физическую структуру сырья. Для потоков пленок и волокнистых отходов применяют тонкие лезвия с частым расположением крюков и плотный ряд контрножей. Для толстостенных сливов и литьевого брака используют массивные толстые диски с увеличенным захватом и раскрытой камерой резания, способной затягивать и дробить крупные блоки.
Часто задаваемые вопросы
- Линия дробления и переработки пластика останавливается из-за заклинивания на сливах ТПА. Как это решает гидравлический шредер?
- Сливы полимеров обладают высокой плотностью и случайной формой, что вызывает перегрузку механического привода при первичном врезании. Гидравлический шредер оснащен низкооборотным радиально-поршневым мотором. При возрастании сопротивления давление в контуре поднимается, насос адаптирует подачу и удерживает предельный крутящий момент. При достижении предельной уставки срабатывает предохранительный клапан, система переходит в автоматический цикл реверса для сброса материала и возобновляет рабочий ход без повреждения редуктора и электропривода.
- Какие параметры режущих валов гидравлического шредера Jushengding проверяются для защиты от намотки агропленки и биг-бэгов?
- При работе с пленочными материалами оценивается толщина ножей, геометрия захватных крюков и зазор между подвижными и неподвижными лезвиями. Требуется плотная посадка многозубых ножей и установка гребенчатых контрножей с минимальным допуском резания. Дополнительно проверяется время отклика гидромотора на переключение в реверсивный режим для быстрого сброса намотанного полотна на начальном этапе затяжки.
- Какое технологическое оборудование устанавливается после гидравлического шредера в составе линии дробления и переработки пластика?
- Гидравлический шредер выполняет первичное грубое измельчение и раскрытие тюков с получением крупного куска. За шредером монтируется дробилка вторичного измельчения для калибровки фракции, магнитный сепаратор или воздушный классификатор для удаления металлов и легких примесей, после чего сырье подается на участки флотации, отмывки и грануляции.