
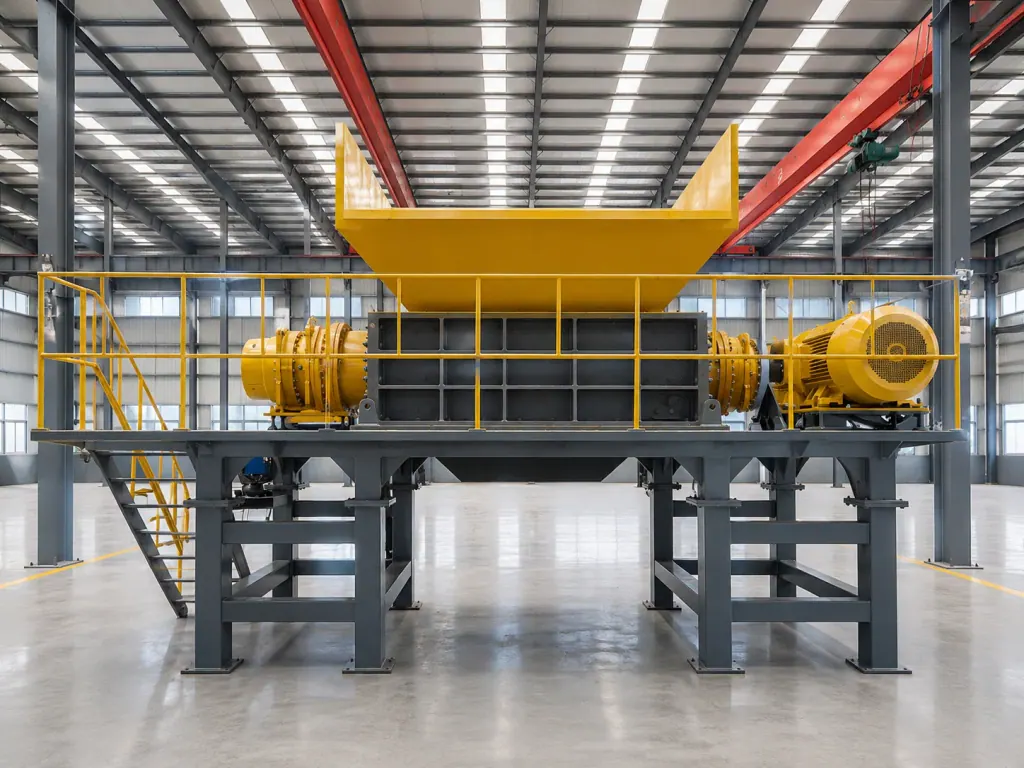
Двухвальный шредер эксплуатируется на первом этапе первичного измельчения в составе линии дробления и переработки пластика. Агрегат разрушает стретч-пленку, биг-бэги и пластиковые емкости встречным вращением двух валов с легированными ножами, подготавливая фракцию к последующей мойке и сепарации.
Переработка тонких пленок и жестких полимеров часто приводит к наматыванию на валы или остановкам по перегрузке. Расчет оборудования нельзя ограничивать установленной мощностью двигателей: свойства сырья по относительному удлинению и пределу прочности определяют число крюков ножей, зазор стационарных ножей и крутящий момент на валу.
| Параметр конфигурации | Условия: эластичная стретч-пленка и биг-бэги | Условия: жесткие полые пластиковые изделия | Критерии выбора |
|---|---|---|---|
| Геометрия подвижных ножей | Многокрюковые ножи с мелким шагом зубьев | Однокрюковые или двухкрюковые ножи с глубоким захватом | Пленка требует дозирования захвата без намотки, жесткий пластик требует глубокого профиля для принудительного затягивания |
| Узел стационарных контрножей | Глубоко врезанные гребенчатые ножи с плотной посадкой к втулкам | Усиленные ножи с плоским профилем боковой опоры | Пленка требует зачистки вала от намотки, пластик требует стойкости к радиальным ударным нагрузкам |
| Трансмиссия и редукторная группа | Прецизионный редуктор со стандартным частотно-регулируемым электродвигателем | Усиленный редуктор с низкооборотным высокомоментным приводом | Сопротивление жесткого сырья требует повышенного запаса по мгновенному пиковому моменту |
| Система защиты и автоматизации линии | Контроль перегрузки с циклом реверса для распутывания валов | Мониторинг предельного крутящего момента с реверсом при заклинивании | Определение заклинивания ротора по пороговым значениям токовой нагрузки двигателей |
1. Требования к усилию резания при измельчении эластичных пленок и жестких полимеров
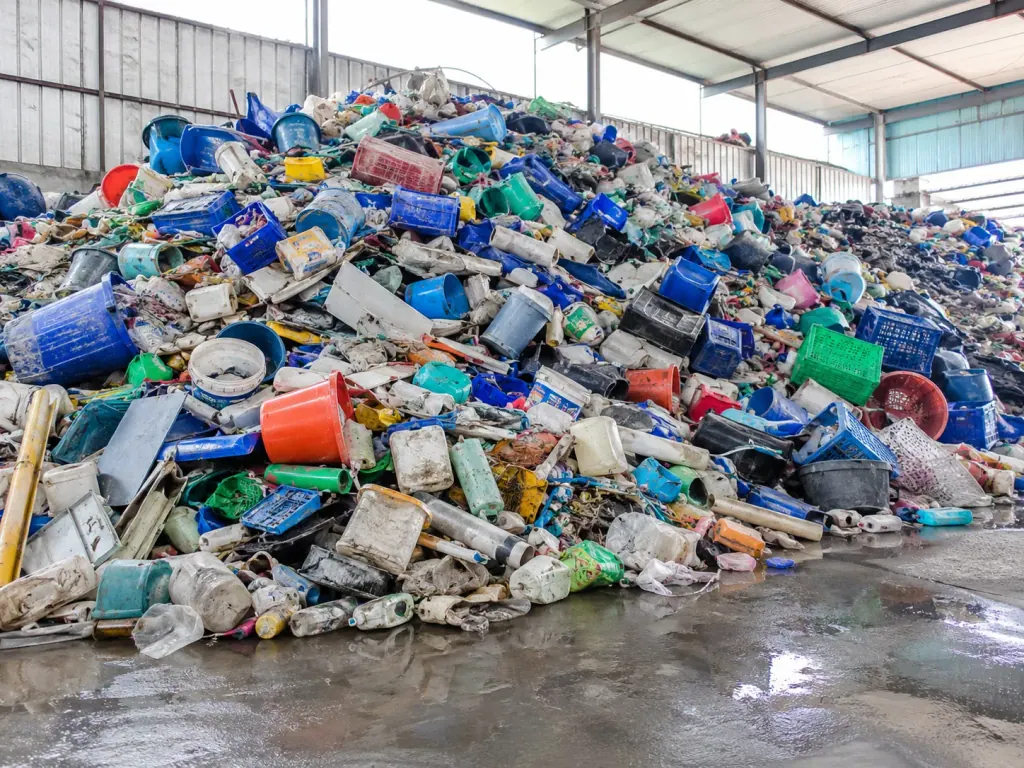
Стретч-пленка, сельскохозяйственная пленка и биг-бэги отличаются высокой пластичностью. При затуплении лезвий или увеличении бокового зазора материал не режется, а плотно наматывается на валы до полной блокировки привода. Для эластичного полимерного сырья критически важна точность смыкания режущих кромок: пленка должна разрушаться чистым прямым срезом.
Оборотные ящики, канистры и слитки литья обладают высокой жесткостью. Попадая в рабочую камеру, такие элементы проскальзывают по ножам без захвата. Чтобы захватить и затянуть жесткий пластик вниз, требуется высокий крутящий момент, обеспечивающий механическое дробление встречными валами.
Оценка сырья зависит от механических свойств: при преобладании тюкованной пленки и тканого полотна контролируют боковой зазор резания во избежание затягивания сырья между дисками. Для толстостенных жестких полимеров рассчитывают стойкость вала к пиковому крутящему моменту, исключая повреждение редуктора в момент захвата.
2. Защита от наматывания и заклинивания: форма стационарных ножей и геометрия зубьев
Количество крюков на подвижном ноже задает объем разового захвата сырья. Однокрюковые и двухкрюковые ножи имеют глубокий профиль впадины и быстро захватывают крупные пластиковые бочки. При загрузке рулонной пленки такие ножи захватывают слишком крупную порцию, что вызывает наматывание полотна на вал и остановку двигателя.
Для пленок и тканого полипропилена применяют многокрюковые ножи. Увеличение числа зубьев снижает разовый объем среза, распределяет нагрузку на вал и стабилизирует сопротивление резанию. Ножи изготавливают из износостойкой легированной стали для продления межсервисного ресурса.
Стационарные ножи предотвращают наматывание полимера на дистанционные втулки валов. При работе с пленкой концы контрножей выставляют вплотную к втулкам в виде густой гребенки, срезая полотно до его фиксации на валу. Для пленочных отходов применяют гребенчатые стационарные ножи глубокой посадки, тогда как для крупных кусков пластика ставят ножи с плоским опорным основанием для компенсации ударных нагрузок.
3. Низкооборотный высокомоментный привод: критерии подбора узлов трансмиссии
Первичное дробление полимеров сопровождается переменными ударными нагрузками. Высокое передаточное число редуктора снижает обороты валов и трансформирует скорость электродвигателя в высокий крутящий момент. Усиленный редуктор и массивные валы компенсируют динамическую отдачу в момент захвата жесткого пластика.
Конфигурация привода определяется засоренностью сырья и расчетным графиком сменности. Электромеханический привод с цилиндрическим редуктором компактен и прост в обслуживании, что практично при переработке чистого пластика. Гидромоторы с прямой посадкой на вал исключают жесткую механическую связь в зубчатых зацеплениях, плавно регулируют скорость и гасят гидроударом попадание недробимых тел.
Выбор схемы базируется на чистоте сырья и допустимых затратах на простой: для чистого монолитного полимера подходит связка стандартного электродвигателя с тяжелым редуктором. При наличии риска попадания стали и массивных включений система управления должна отслеживать порог тока перегрузки с автоматическим переходом на реверс для сброса застрявшего куска с последующим возвратом к прямому вращению.
Оборудование в работе
Часто задаваемые вопросы
- Каким образом изменить конфигурацию режущей части двухвального шредера при частых наматываниях стретч-пленки на валы?
- Наматывание вызывается избыточным захватом сырья и увеличенным зазором контрножей. Требуется установить многокрюковые ножи для уменьшения разового среза и сместить гребенчатые стационарные ножи вплотную к междисковым втулкам вала.
- Как двухвальный шредер интегрируется в непрерывный технологический цикл переработки пластика?
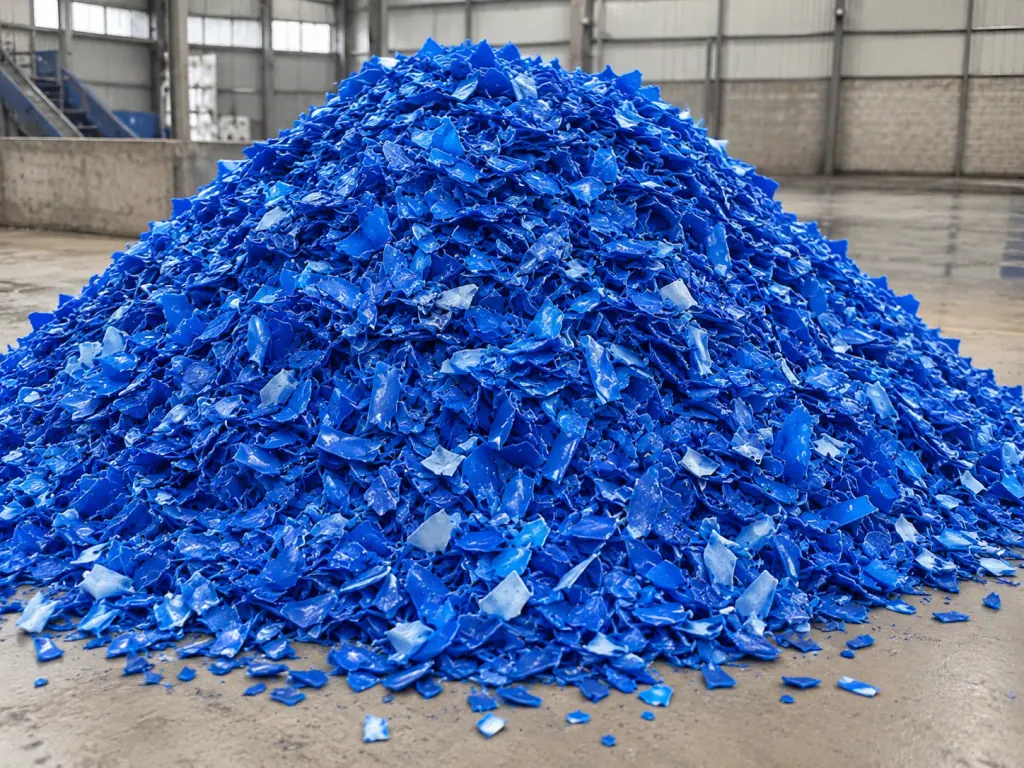
- Двухвальный шредер выполняет предварительное вскрытие тюков и первичное дробление на кусковую фракцию. Измельченный материал конвейером транспортируется на магнитную или воздушную сепарацию для отсева примесей, после чего подается на дробилки тонкого помола или грануляторы.
- По каким критериям выбирают между электромеханическим приводом с редуктором и гидростатическим приводом валов?
- При однородном потоке отсортированного сырья без металлических примесей применяют электромеханический привод, демонстрирующий постоянный КПД и низкие сервисные затраты. Для кипованного сырья с высоким риском попадания стального лома и посторонних твердых предметов выбирают гидромоторы с прямой передачей усилия на валы.