
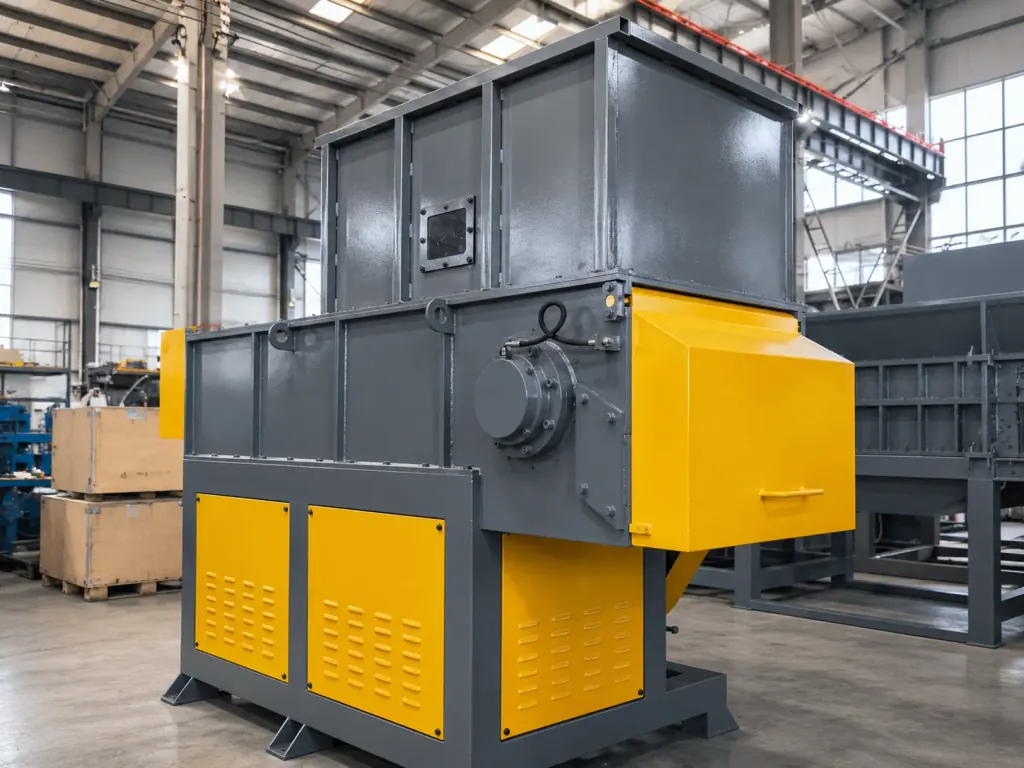
Одновальный шредер выполняет роль узла вторичного дробления в составе линии шредирования чёрного металлолома, принимая сырьё после первичного измельчения. Вращающийся ротор со сменными ножами взаимодействует с неподвижным контрножом, обеспечивая непрерывный сдвиговый рез. Нижнее дуговое сито задаёт калибр выгружаемой фракции. Узел рассчитан на переработку листового металла, легковесной штамповки и металлических обрезков с контролем насыпной плотности готового продукта.
После первичного дробления лом чёрных металлов имеет рваные кромки и неравномерный предел прочности. Прямая подача легковесного лома в тяжёлую молотковую дробилку вызывает ускоренный абразивный износ броней и приводит к переизмельчению с неконтролируемым выходом пыли. Одновальный шредер работает по принципу защемления и сдвига между подвижными и неподвижными ножами, переводя разнородный легковесный материал в заданный гранулометрический диапазон.
Подбор оборудования строится на оценке толщины и пластичности входящего металла. Эти параметры определяют требуемый крутящий момент ротора и логику работы гидротолкателя, предотвращающего зависание материала и намотку на вал. Диаметр ячеек сита рассчитывают исходя из требований последующей магнитной сепарации и целевой насыпной плотности шихты.
| Технологический узел | Конструктивный элемент | Тип входящего сырья | Критерии выбора |
|---|---|---|---|
| Подача во вторичное дробление | Гидравлический толкатель | Рассыпная штампованная обрезь, кипованный тонкий стальной лист | Гребенчатые прижимы против переваливания, отвод плиты по датчику нагрузки и адаптивная скорость хода |
| Основное измельчение | Ротор со спиральным расположением поворотных ножей | Стальная лента высокой пластичности, штампованная высечка | Раздельные механически фиксируемые резцы, исключающие пиковый крутящий момент от сплошного фронтального реза |
| Калибровка фракции | Тяжёлое износостойкое дуговое сито | Измельчённый лом под требования к насыпной плотности шихты | Перфорация в толстом листе, жесткая рама, гидравлический привод откидывания для пружинящих материалов |
| Защита привода | Муфта ограничения крутящего момента с реверсивным алгоритмом | Случайные недробимые массивные отливки, толстые концы валов | Электрический отвод толкателя по току с механическим разъединением цепи для защиты зубьев редуктора |
Требования к ротору и износостойкому исполнению одновального шредера на стадии вторичного дробления чёрного лома
Если поток сырья содержит высечку из легированных сталей высокой твёрдости, необходим массивный ротор с защитной износостойкой наплавкой и механическим креплением держателей ножей. Скол цельного приварного резца ведёт к выходу из строя всего ротора. Сменные поворотные ножи с четырьмя рабочими гранями заменяются поштучно, сокращая расходы на инструмент. Использование гладкой цилиндрической поверхности ротора исключено.
Схема расстановки ножей определяет пиковые нагрузки на привод. Для вязкой тонколистовой обрези режущие пластины распределяют по спирали со смещением, отказываясь от сплошных прямых рядов. При спиральном расположении рез за один такт выполняют один или два ножа. Это обеспечивает равномерное распределение мощности двигателя и исключает ударные импульсы, характерные для прямого рубящего реза.
Внутренние бронеплиты камеры дробления изготавливаются из износостойкого легированного чугуна. Тонкий стальной лист при интенсивной циркуляции в зоне резания создаёт абразивную нагрузку, значительно превышающую износ при дроблении ТКО. Корпуса без сменной защитной футеровки не допускаются к эксплуатации на линиях вторичного дробления чёрного лома.
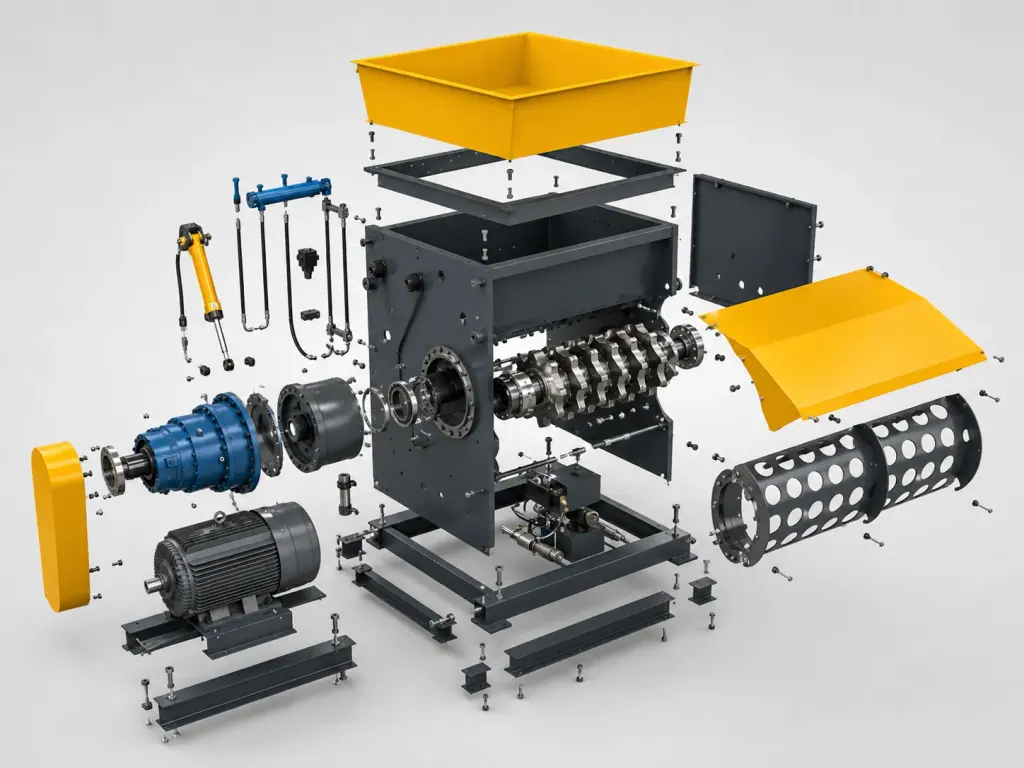
Согласование гидравлического усилия прижимной плиты и размера ячеек сита при работе с листовой сталью и штампованной обрезью
Подачу лома в зону резания обеспечивает горизонтальный гидротолкатель. Для работы с рассыпной штампованной высечкой торец плиты оснащается гребенчатыми прижимами, которые блокируют переваливание полосы через верхнюю кромку. Гидравлическая станция настраивается на регулирование по давлению. При росте тока главного электродвигателя из-за сопротивления на роторе плита отводится назад со снижением скорости подачи, что предотвращает запрессовку и заклинивание металла.
Если конечная фракция направляется напрямую в плавильные агрегаты, требуется повышенная насыпная плотность. В этом случае применяют толстолистовые перфорированные сита с достаточным коэффициентом живого сечения по дуге охвата. Малый диаметр ячейки приводит к многократному трению легковесного листа о сито, нагреву камеры и быстрому затуплению режущих кромок. Высокая пропускная способность снижает объём холостой циркуляции кондиционной фракции.
Пружинная сталь и термообработанная высечка обладают повышенной упругостью, поэтому сита из тонкого гнутого листа здесь неприменимы. Корзина сита комплектуется жестким гидравлическим приводом открывания. При попадании недробимого негабарита оператор откидывает держатель сита для очистки без необходимости вести газовую резку внутри камеры.
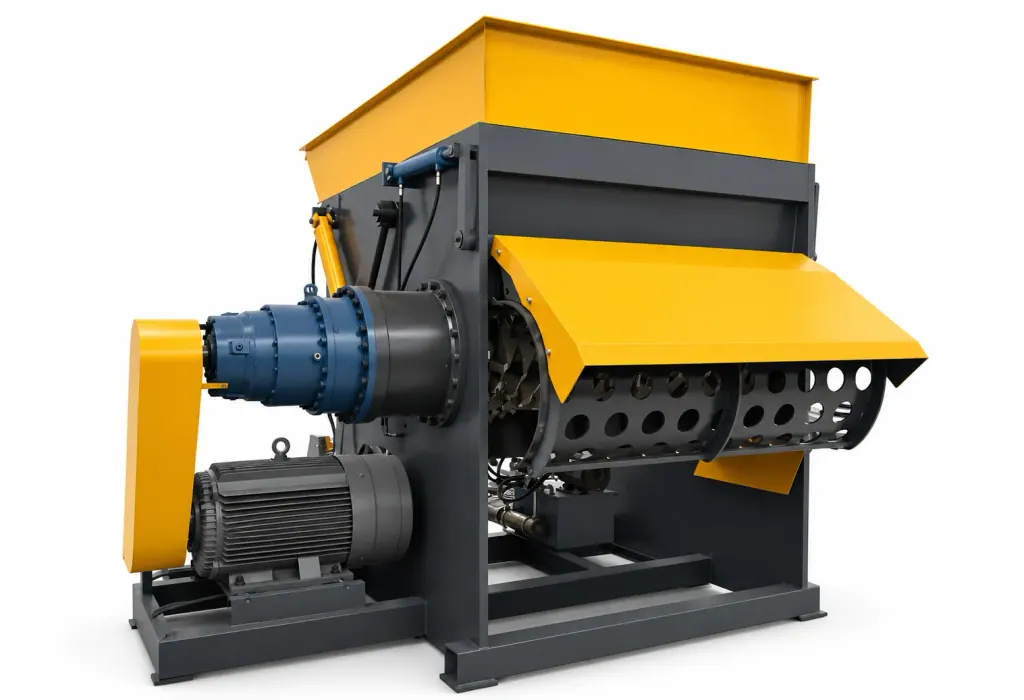
Снижение простоев за счёт настройки зазоров режущей пары и многоступенчатой защиты привода от перегрузок
Резка чёрных металлов требует минимального зазора между подвижным ножом и контрножом. Увеличение зазора приводит к затягиванию и изгибу тонкого листа в межножевом пространстве, вызывая заклинивание и риск деформации вала. Блок контрножей оснащается винтовыми регулировочными ползунами. При частичном износе кромки зазор выставляется вращением винтов снаружи корпуса без демонтажа основных узлов.
На линиях переработки чёрных металлов применяют квадратные ножи с симметричными гранями. При износе одной стороны болт ослабляют, поворачивая пластину на 90 градусов. Замена всего комплекта производится только после выработки всех четырёх кромок. Обслуживание сводится к контролю момента затяжки крепежа, исключая частую заточку и переустановку. При неоднородной толщине сырья в силовой линии сохраняют двухуровневую защиту от перегрузки.
Помимо программного реверса электродвигателя по сигналу контроллера, между приводным валом и редуктором устанавливают срезные штифты или муфту предельного момента с механическим расцеплением. При попадании массивного стального включения механический узел разрывает кинематическую цепь, защищая зубчатые передачи редуктора от прямого жёсткого удара.
Оборудование в работе
Часто задаваемые вопросы
- В каких случаях одновальный шредер обязателен в составе линии шредирования чёрного металлолома?
- Агрегат устанавливают, когда после первичного дробления лом остаётся разнородным по размеру или содержит длинномерные скрученные полосы, что вызывает унос металла при магнитной сепарации либо не даёт требуемой насыпной плотности для плавки. Сдвиговый рез на узком межножевом зазоре фиксирует максимальный габарит куска.
- Как подобрать геометрию и обслуживание ножей при дроблении штампованной обрези?
- Для холодноштампованной стали с высоким сопротивлением разрыву используют четырёхсторонние поворотные резцы из легированной стали вместо приварных пластин. Регламентные работы сводятся к поочерёдному развороту ножей на новые грани и поджатию контрножа винтовыми упорами, что обеспечивает полную выработку ресурса металла.
- Как одновальный шредер Jushengding защищён от повреждений при попадании недробимых массивных включений?
- При резком скачке потребляемого тока автоматика отводит гидротолкатель и запускает реверс ротора. При глухом мгновенном заклинивании срабатывает механическая муфта ограничения момента на выходном валу, физически отсоединяя редуктор и сохраняя геометрию главного вала.