
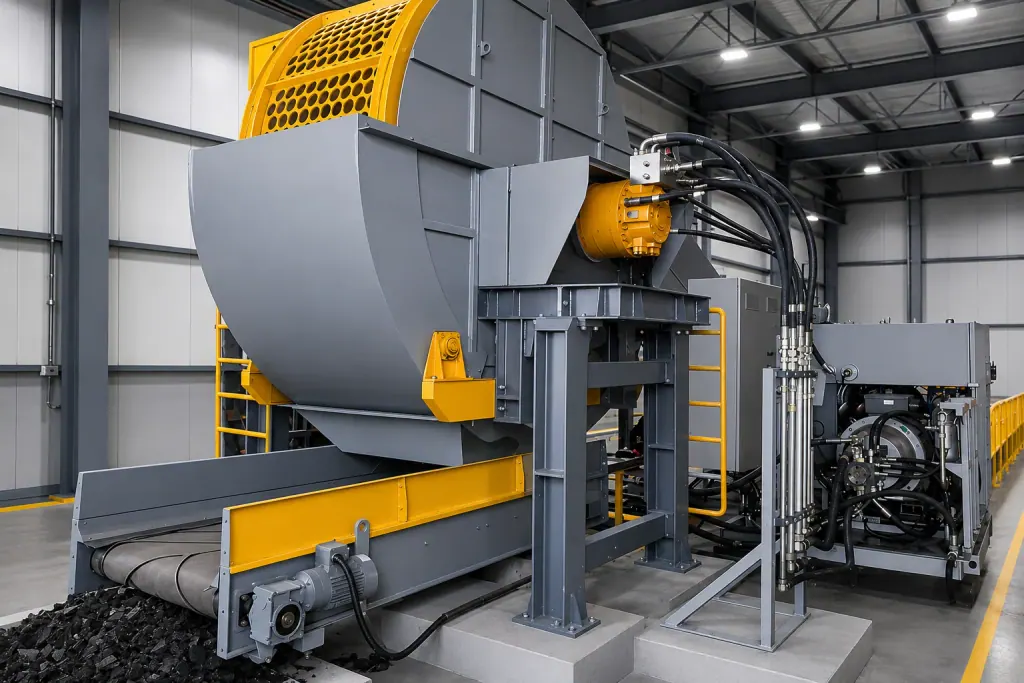
Trên dây chuyền nghiền thô kim loại đen, máy nghiền hai trục dùng hai bộ dao hợp kim xếp so le để cắt và xé, đồng thời ép vật liệu. Vỏ ô tô hoặc thép phế liệu công nghiệp được cắt nhỏ để giảm thể tích, thuận tiện cho việc đưa đi nấu luyện hoặc phân loại.
Khi chọn loại thiết bị này, không thể chỉ nhìn vào công suất động cơ mà cần kiểm tra trực tiếp mô-men xoắn đầu ra của hệ thống truyền động giảm tốc và tỷ lệ phối hợp chịu mài mòn của dao cắt. Vào thời điểm vỏ ô tô hoặc thép phế liệu dày bị cuốn vào buồng nghiền, lực va đập hướng kính rất lớn. Nếu trục dao không đủ cứng vững, hoặc hệ số an toàn của hộp giảm tốc để dư quá thấp, máy rất dễ gãy răng, thậm chí gãy trục chính.
| Loại điều kiện làm việc | Đặc tính phế liệu phù hợp | Cấu hình biên dạng răng dao | Điểm cần xét khi chọn máy |
|---|---|---|---|
| Nghiền thô tấm mỏng và khối ép | Vỏ ô tô, ba via tôn mỏng dập | Dao hợp kim răng hẹp nhiều vấu xếp so le | Ưu tiên tần suất ngoạm liên tục và hiệu quả giảm thể tích, chủ yếu dựa vào nhiều lưỡi cắt xé nhanh để phá khối ép |
| Nghiền cấu kiện công nghiệp hạng nặng | Thép phế liệu công nghiệp thành dày, sắt phế liệu kết cấu | Dao răng rộng hạng nặng một vấu hoặc hai vấu | Cần lực xuyên mỗi răng rất cao và trục dao có độ cứng chống uốn lớn, tránh bố trí răng quá dày đặc gây kẹt |
Yêu cầu về mô-men xoắn trục dao và kết cấu chống va đập trong điều kiện nghiền thô kim loại đen
Kim loại đen có độ bền cắt cao. Hai trục chính của máy nghiền hai trục vừa phải liên tục tạo ra mô-men xoắn, vừa phải chịu va đập cứng khi các chi tiết kết cấu gây kẹt. Lõi của trục dao hạng nặng thường được rèn nguyên khối từ hợp kim rồi gia công, sau đó cân bằng động, nhờ vậy mới giữ được rung động khi ăn khớp và đảm bảo độ đồng tâm.
Để đánh giá tại hiện trường kết cấu cơ khí có đủ chắc chắn hay không, cần chú trọng vào liên kết cứng giữa gối đỡ trục dao và hộp giảm tốc. Nếu vật liệu nạp vào thường lẫn các cấu kiện thành dày, khoảng cách tâm trục dao và đường kính trục chính phải được tính toán theo tải trọng chảy giới hạn, nếu không trục chính dễ bị biến dạng do chịu lực. Khi kết hợp vòng bi tự lựa hạng nặng với khung máy gia cố dày, lực va đập do vật liệu dồn tải lệch một phía sẽ được phân tán.
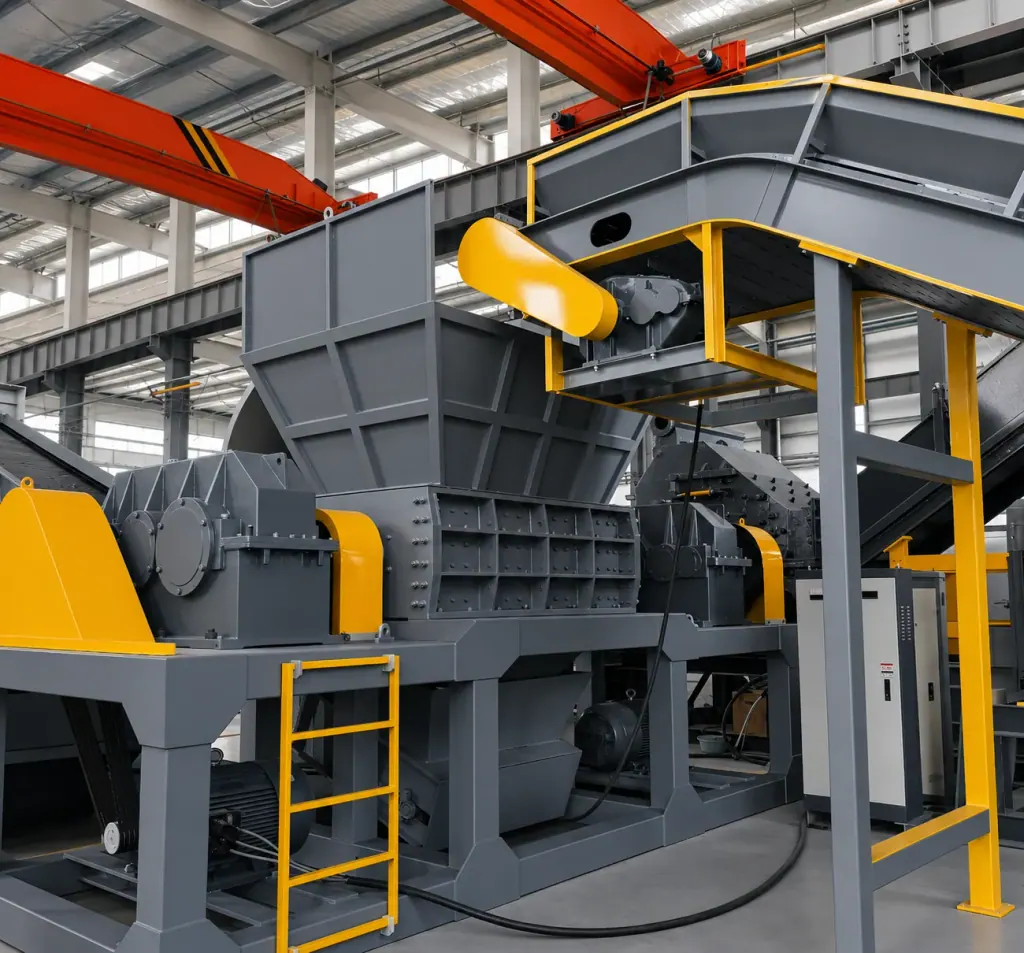
Vật liệu, quy trình chế tạo dao cắt hợp kim chịu mài mòn và cách chọn biên dạng răng theo độ dày thép phế liệu
Dao cắt trực tiếp ngoạm và cắt kim loại cứng, nên việc chọn vật liệu phải cân bằng giữa khả năng chịu mài mòn và độ dai chống va đập. Độ cứng cao thì dao bền lâu hơn, nhưng gặp chi tiết thép đặc, dày lại dễ mẻ lưỡi. Khi tháo dỡ các khối ép từ tôn mỏng như vỏ ô tô, chuyển sang dùng hợp kim chịu mài mòn cao kết hợp mặt ăn khớp nhiều răng sẽ xé vụn vỏ nhanh chóng.
Quy cách biên dạng răng được xác định dựa trên độ dày vật liệu nạp và yêu cầu về kích thước đầu ra. Với thép phế liệu công nghiệp thành dày, thường dùng dao răng lớn một vấu hoặc hai vấu để tăng độ sâu ngoạm của mỗi răng, dựa vào lực xé lớn để cắt xuyên qua. Khi xử lý tấm mỏng, chuyển sang dao răng hẹp nhiều vấu, cắt liên tục để tăng tần suất ăn khớp. Điều chỉnh đúng độ dày dao và khe hở bạc cách sẽ tránh được hiện tượng kẹt vật liệu và kéo sợi ở mép ăn khớp.
Bảo vệ truyền động giảm tốc và logic điều khiển tự động đảo chiều khi quá tải
Kim loại đen thường lẫn các chi tiết đặc không thể nghiền, vì vậy chuỗi truyền động cần cơ chế bảo vệ quá tải nhạy. Tủ điều khiển giám sát dòng điện của động cơ truyền động. Khi vật cứng gây kẹt khiến dòng điện tăng vọt, hệ thống phải ngắt lực quay thuận trong khoảng thời gian tính bằng mili giây và ra lệnh cho trục dao quay ngược để nhả vật liệu.
Với máy vận hành liên tục, khi chọn máy cần xem sau khi đảo chiều máy có tự động ăn khớp lại được không. Sau khi nhả vật cứng, hệ thống tự quay về chiều thuận để tiếp tục cắt. Nếu thử vài lần liên tiếp mà vẫn không ngoạm được, hệ thống sẽ dừng máy và báo động, bảo vệ hộp giảm tốc và vòng bi khỏi va đập lần hai.
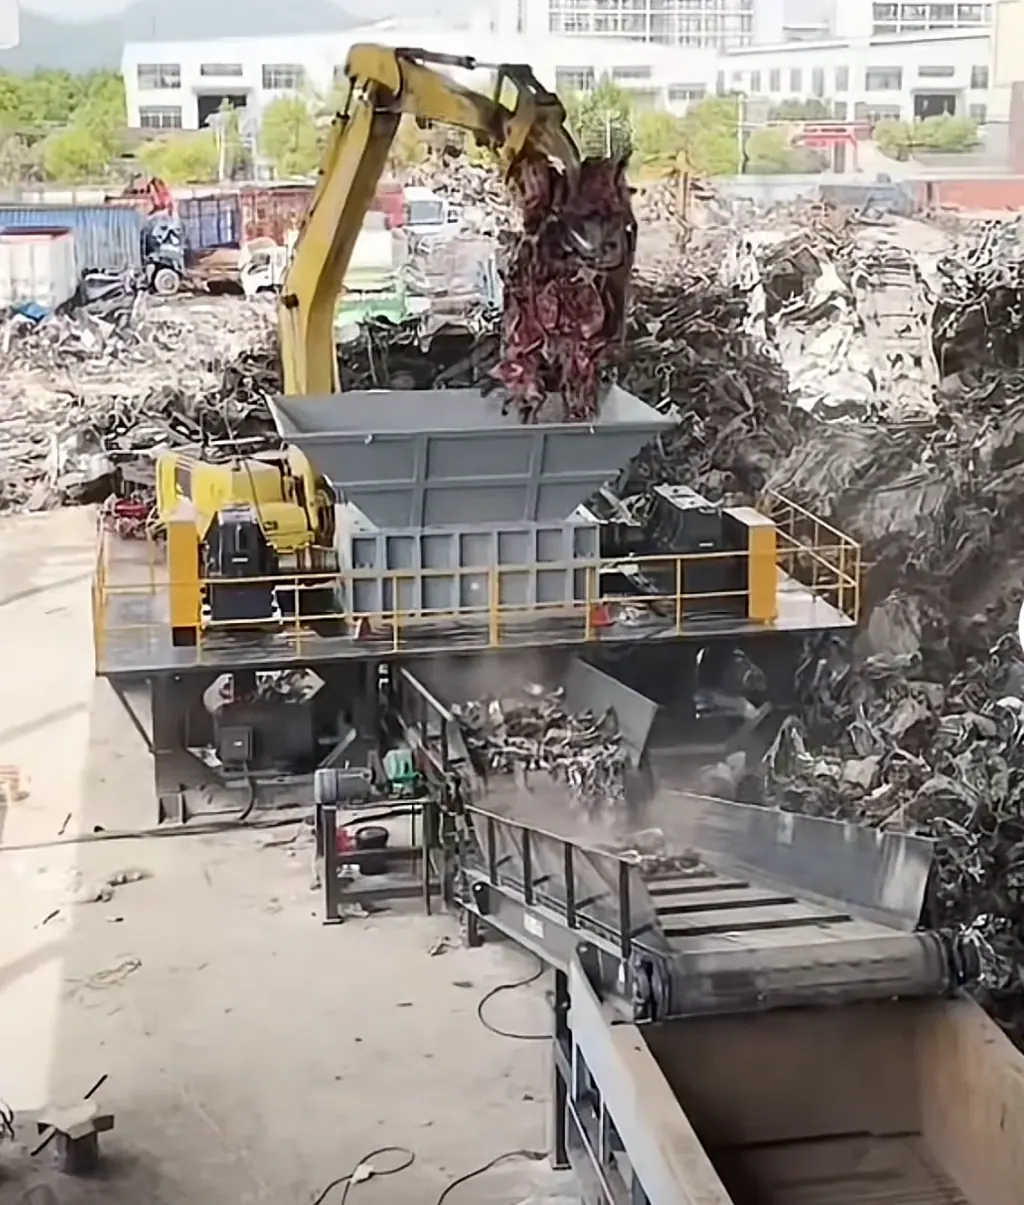
Video hiện trường
Câu hỏi thường gặp
- Máy nghiền hai trục có nghiền trực tiếp được vỏ ô tô chưa tháo dỡ không?
- Có. Sau khi hai trục dao ngoạm chặt thân xe, lực cắt và lực xé sẽ phá tung các tấm tôn mỏng, ép dẹt và cắt vụn trực tiếp.
- Khi dị vật kim loại nặng không thể nghiền làm kẹt máy, thiết bị tự bảo vệ như thế nào?
- Khi tủ điều khiển phát hiện dòng điện tăng vọt bất thường, trục dao sẽ được lệnh tự động đảo chiều để nhả vật cứng, tránh để hộp giảm tốc và trục dao phải gồng chịu mô-men xoắn quá tải.
- Trong dây chuyền nghiền phế liệu kim loại đen, sau đầu ra của máy nghiền hai trục nên bố trí thiết bị gì?
- Thông thường, băng tải đưa các mảnh nghiền thô vào máy tuyển từ để tách sắt, phía sau có thể lắp thêm máy phân loại dòng điện xoáy để tách kim loại màu.