
Máy nghiền hai trục và máy nghiền thủy lực là những thiết bị quen thuộc ở công đoạn nghiền thô kim loại đen. Hai trục dao quay ăn khớp với nhau, cắt vụn vỏ ô tô và thép phế liệu công nghiệp, chuẩn bị vật liệu đạt yêu cầu cho khâu tuyển từ và nấu luyện phía sau.
Độ sạch của nguồn nạp liệu và ngân sách đầu tư ban đầu quyết định hướng chọn máy. Dẫn động điện thuần túy có tổn hao truyền động thấp, chuyên xử lý phế liệu dập có độ dày đồng đều. Đống thép phế liệu lẫn tạp chất nặng dễ ghì máy đến mức dừng hẳn, và trong điều kiện này phải dựa vào hệ thống thủy lực để chịu tải.
Bài viết này so sánh trực tiếp hai kiểu dẫn động về khả năng tạo mô-men xoắn, cơ chế đảo chiều chống kẹt cứng và công tác bảo trì về sau, để làm rõ căn cứ chọn máy.
| Kiểu dẫn động | Cách truyền động lực | Cơ chế chống quá tải | Đặc điểm vật liệu phù hợp | Trọng điểm bảo trì |
|---|---|---|---|---|
| Động cơ kèm hộp giảm tốc bánh răng mặt cứng | Động cơ được giảm tốc, tăng mô-men xoắn qua hộp giảm tốc hạng nặng | PLC giám sát đỉnh dòng điện rồi đảo chiều bằng điện | Tấm mỏng độ dày đều, thép phế liệu mỏng nhẹ, vỏ đồ điện gia dụng | Chất lượng dầu bôi trơn hộp giảm tốc và tình trạng vòng bi |
| Mô-tơ thủy lực dẫn động trực tiếp | Trạm nguồn thủy lực dẫn động mô-tơ tốc độ thấp qua đường ống cao áp | Áp suất dầu vượt ngưỡng thì tự động xả tràn giảm tải và đảo chiều | Vỏ ô tô dày mỏng không đều, thép kết cấu phế liệu công nghiệp | Làm mát dầu thủy lực, vệ sinh lõi lọc và thay phớt làm kín |
Điều kiện tốc độ thấp, mô-men xoắn lớn: khác biệt về truyền động lực giữa động cơ kèm hộp giảm tốc và dẫn động thủy lực trên máy nghiền hai trục
Hộp giảm tốc nối cứng giảm tốc độ quay của động cơ qua từng cấp để đổi lấy mô-men xoắn cắt. Ở tốc độ định mức, nhịp dao ổn định, cắt chi tiết dập từ tấm mỏng và tôn màu mỏng nhẹ rất gọn. Nhưng khi gặp chi tiết đặc, cứng giấu trong đống liệu, cơ cấu bánh răng không hấp thụ được va đập vì phải chịu cứng đối cứng, và đỉnh mô-men xoắn dội thẳng vào vỏ hộp.
Mô-tơ thủy lực dẫn động trực tiếp nhờ trạm nguồn thủy lực cấp dầu cao áp để quay trục dao. Mô-tơ tạo được toàn bộ mô-men xoắn ngay cả khi gần như đứng yên, lực ngoạm liệu êm và ổn định. Chỉ cần điều chỉnh lưu lượng qua cụm van là điều khiển được tốc độ quay, không cần bộ phận biến tốc cơ khí.
Căn cứ chọn máy ở đây là mức độ đồng đều của vật liệu. Với thép phế liệu đồng nhất như tấm mỏng đóng kiện hay vỏ tháo từ đồ điện gia dụng, hãy chọn động cơ kèm hộp giảm tốc. Với ô tô phế liệu chưa phân loại, lẫn chi tiết kết cấu dày nặng, chọn dẫn động bằng mô-tơ thủy lực sẽ đỡ lo hơn.
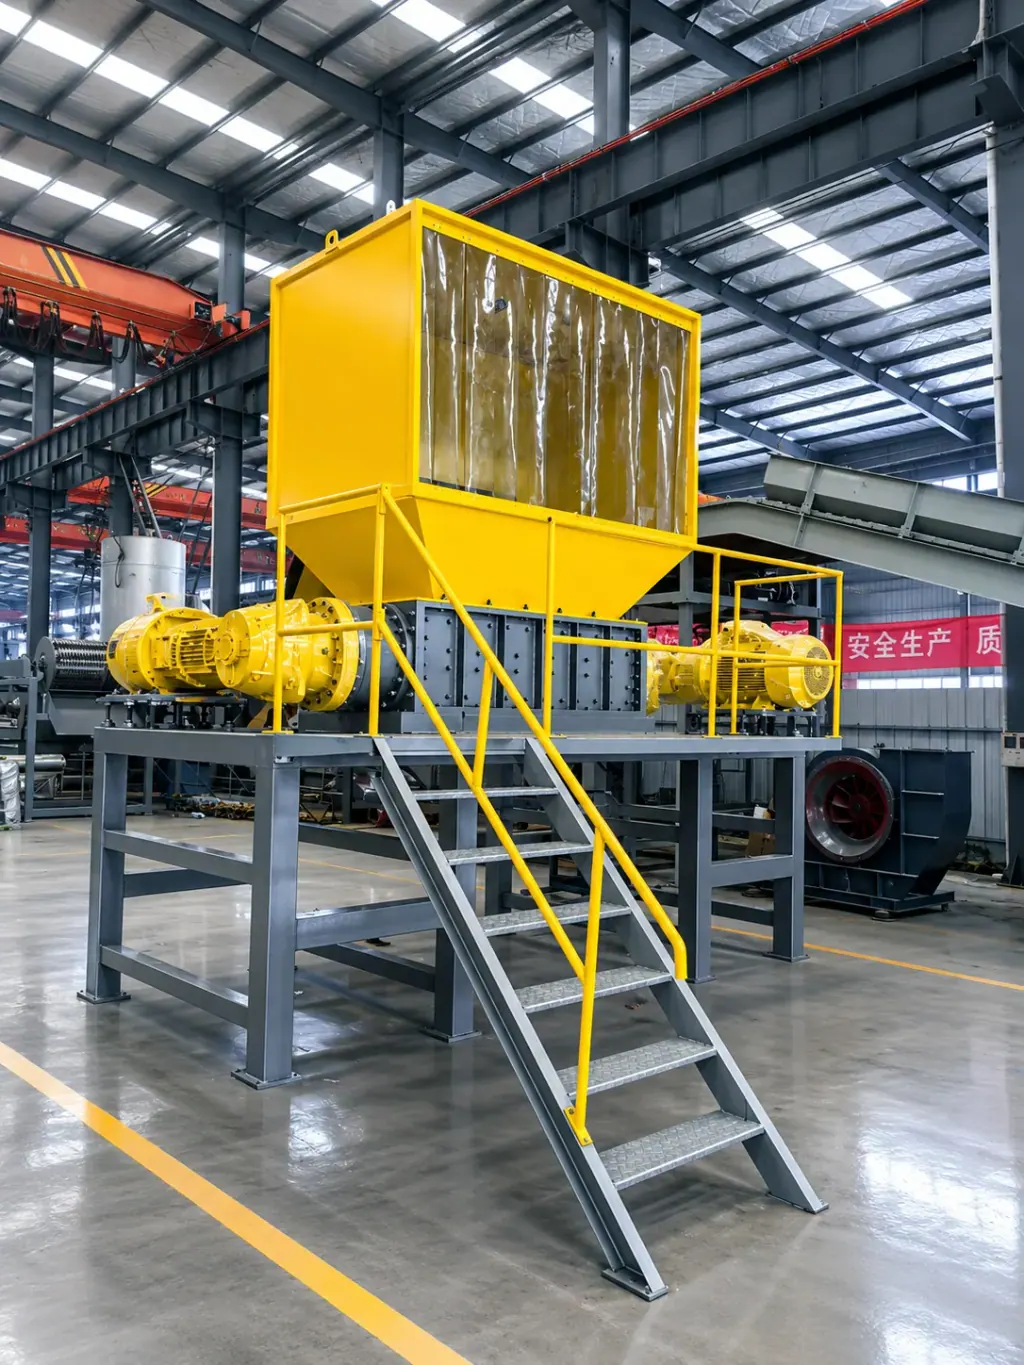
Khả năng chống quá tải va đập: cơ chế bảo vệ đảo chiều và tốc độ phản ứng khi cấp phế liệu kim loại khối lớn, dày nặng
Khi gặp dị vật có độ cứng vượt mức, hệ thống động cơ điện hoàn toàn dựa vào PLC giám sát dòng điện. Dòng điện vượt ngưỡng cài đặt thì hệ thống điều khiển ngắt quay thuận, chuyển sang quay ngược để nhả vật kẹt ra. Phanh và đổi chiều luôn có độ trễ vật lý, trong vài giây kẹt dừng đó vòng bi nóng lên và răng dao cũng dễ bị mẻ.
Trong hệ thống thủy lực, van tràn đảm nhận xử lý quá tải. Trục dao kẹt cứng làm áp suất dầu vọt lên đỉnh tức thì, dầu cao áp đi thẳng qua đường ống bypass để xả tải, triệt tiêu lực va đập trong vòng vài mili giây. Ngay sau đó cụm van đổi chiều cấp dầu, trục dao chỉ dừng rất ngắn là chuyển sang quay ngược để giải kẹt.
Chọn máy tùy vào việc phía trước có khâu phân loại thủ công chặt chẽ hay không. Nếu dùng gầu ngoạm bốc thẳng thép tạp đổ vào một cách thô bạo, độ dày lớp liệu không lường trước được, thì phải dùng dẫn động thủy lực để bảo đảm an toàn. Nếu phía trước có công nhân loại bỏ vật lớn hoặc đã có máy cắt, kích thước liệu đầu vào được khống chế, thì hệ thống hộp giảm tốc đảo chiều theo dòng điện là đủ dùng.
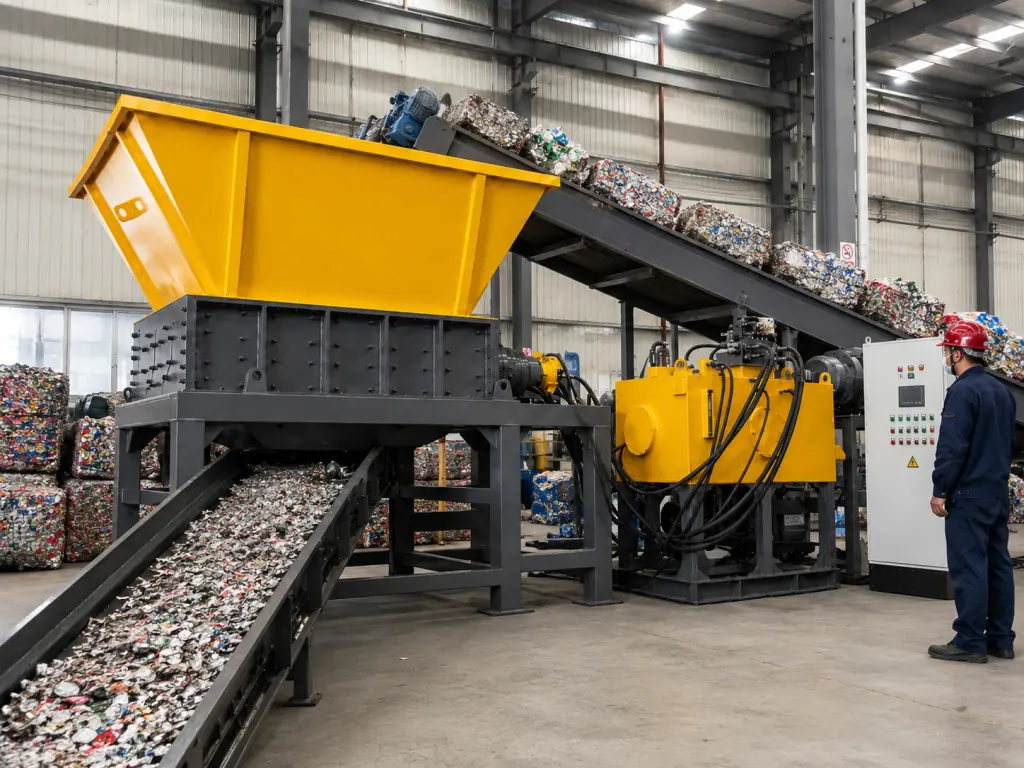
Tải dây chuyền và chi phí bảo trì: đánh giá tiêu hao năng lượng và hao mòn phụ tùng của từng kiểu dẫn động khi nghiền kim loại lâu dài
Động cơ kèm hộp giảm tốc có kết cấu gọn, khi kiểm tra định kỳ chỉ cần theo dõi mỡ vòng bi và dầu bánh răng. Bộ phận điện ít điểm hỏng, nhà xưởng có nhiều bụi một chút cũng không sao, điện năng được chuyển thẳng thành lực cơ học.
Với hệ thống thủy lực, ngoài việc thay dao còn phải quản lý tốt mạch dầu. Chạy tải lớn thì nhiệt độ dầu dễ tăng vọt, bộ làm mát không được ngừng. Dầu cao áp phải thay lõi lọc thường xuyên để tạp chất không làm xước lõi van, ống mềm và gioăng làm kín đến hạn là phải thay, công nhân tại chỗ phải biết xử lý sự cố thủy lực.
Năng lực sửa chữa tại địa phương quyết định phương án cuối cùng. Nhà máy không tuyển được thợ thủy lực nên chọn động cơ kèm hộp giảm tốc truyền động cơ khí, xử lý sự cố trực quan. Nếu tại chỗ có người bảo trì thủy lực và nguồn liệu lại tạp, lợi ích tiết kiệm chi phí nhờ mô-tơ thủy lực bảo vệ trục dao khỏi biến dạng mới thể hiện rõ.
Video hiện trường
Câu hỏi thường gặp
- Dùng máy nghiền hai trục xử lý vỏ ô tô thì nên chọn dẫn động bằng động cơ điện hay dẫn động thủy lực?
- Nên chọn dẫn động thủy lực. Bên trong vỏ ô tô thường lẫn dầm gia cường, giá đỡ động cơ hoặc vòng bi. Mô-tơ thủy lực ở tốc độ thấp vẫn tạo được toàn bộ mô-men xoắn, khi bị kẹt thì nhờ xả áp thủy lực để đảo chiều nhanh và nhả liệu, tránh va đập cứng làm nứt vỡ dao cắt hợp kim.
- Máy nghiền hai trục dùng động cơ kèm hộp giảm tốc thì chống kẹt cứng, gãy trục trong vận hành hằng ngày như thế nào?
- Hệ thống dựa vào PLC để giám sát dòng điện thực tế của động cơ. Khi vật liệu gây lực cản khiến dòng điện vượt giới hạn, chương trình lập tức gửi tín hiệu đảo chiều cho trục chính để nhả liệu. Nếu đảo chiều vài lần mà vẫn không quay được, máy sẽ tự dừng và báo động, chờ công nhân lấy vật kẹt ra bằng tay.
- Trong dây chuyền nghiền phế liệu kim loại đen, máy nghiền hai trục thường nằm ở công đoạn nào?
- Máy nghiền hai trục đứng ở vị trí đầu tiên của cả dây chuyền. Máy giảm thể tích và nghiền thô trước, cắt vụn nguyên vỏ xe hoặc cả khối thép tạp lớn, sau đó chuyển vật liệu đã tơi sang máy nghiền trục đứng để nghiền nhỏ, giúp khâu tuyển từ hút sắt phía sau thuận lợi hơn.