
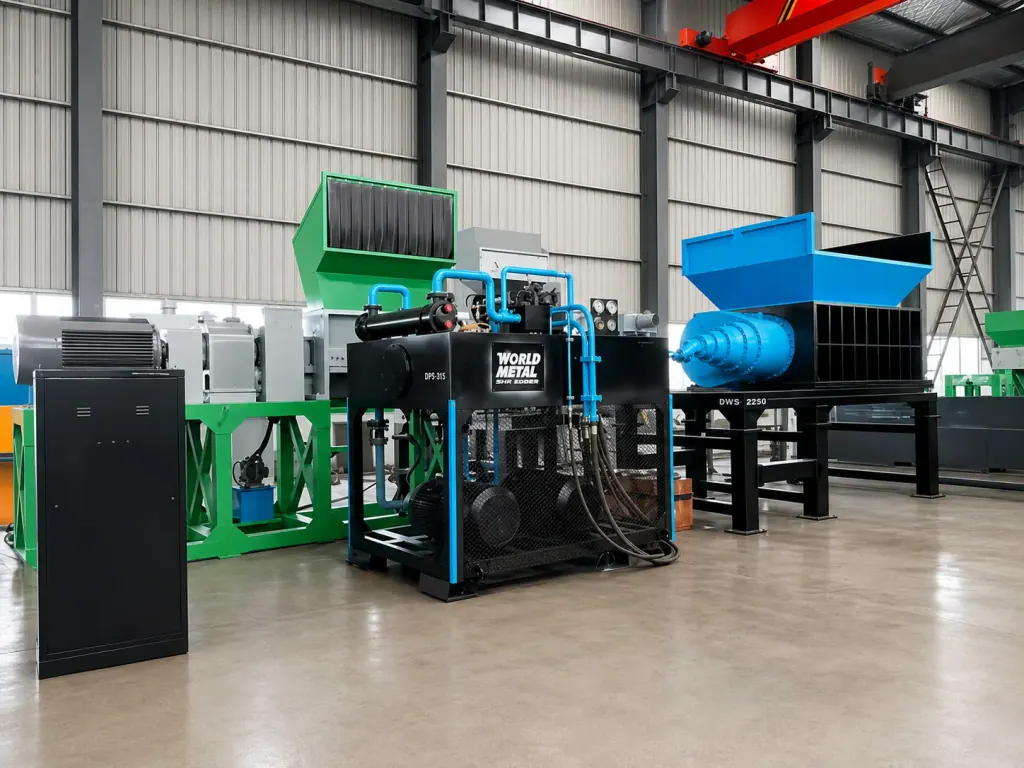
Máy nghiền thủy lực chủ yếu dùng để nghiền thô sơ cấp kim loại đen. Trục dao được mô-tơ thủy lực tốc độ thấp, mô-men xoắn lớn dẫn động trực tiếp, dùng dao cắt hợp kim cắt và ép để nén chặt, cắt vụn thép phế liệu cỡ lớn và vỏ ô tô.
Khi nguồn nạp liệu gồm thép tấm phế liệu dày nặng lẫn với chi tiết kết cấu có độ đàn hồi cao, truyền động bằng hộp giảm tốc cơ khí gặp kẹt tức thời rất dễ bị sứt răng hư hỏng. Dẫn động thủy lực tạo mô-men xoắn trực tiếp bằng áp lực chất lỏng. Một khi kẹt phải dị vật không cắt nổi hoặc gặp quá tải tức thời, van tràn trong mạch sẽ nhanh chóng xả áp, bảo vệ trục chính và khung máy.
Tỷ lệ tạp chất trong nguồn nạp liệu và đỉnh va đập tức thời quyết định phương án chọn máy. Nếu nguyên liệu có lẫn khối kim loại dày chưa tháo dỡ, máy cần có điều khiển biến lưu lượng và logic tự động đảo chiều, tránh phải dừng máy để lấy liệu ra.
| Loại cấu hình thiết bị | Đặc điểm dẫn động và động lực | Điều kiện phế liệu kim loại phù hợp | Căn cứ chọn máy |
|---|---|---|---|
| Máy nghiền hai trục dẫn động thủy lực | Mô-tơ thủy lực dẫn động trực tiếp, tốc độ thấp, mô-men xoắn cao, xả tràn chất lỏng để giảm tải | Vỏ ô tô, thép phế liệu nặng hỗn hợp, khối kim loại đóng kiện | Nguồn nạp liệu có vật cứng tải lớn không lường trước, cần mạch thủy lực hấp thụ va đập tức thời để chống gãy trục |
| Máy nghiền giảm tốc bánh răng cơ khí | Động cơ truyền động qua hộp giảm tốc bánh răng mặt cứng, độ cứng truyền động cao | Phoi tấm mỏng nhẹ, sắt tây, khối ép kim loại nhỏ đồng đều | Vật liệu dày đều và không lẫn sắt phế liệu đặc không nghiền được, yêu cầu chạy ở tốc độ quay ổn định |
1. Phân tích điều kiện nghiền phế liệu kim loại hỗn hợp tải lớn và đặc tính của dẫn động thủy lực
Khi nạp liệu lẫn lộn vỏ ô tô, thép hình dày nặng và tấm có độ dai cao, dao cắt trong buồng nghiền chịu lực rất không đều, còn hộp giảm tốc bánh răng cơ khí không có biên độ đệm để chống lại kiểu va đập này.
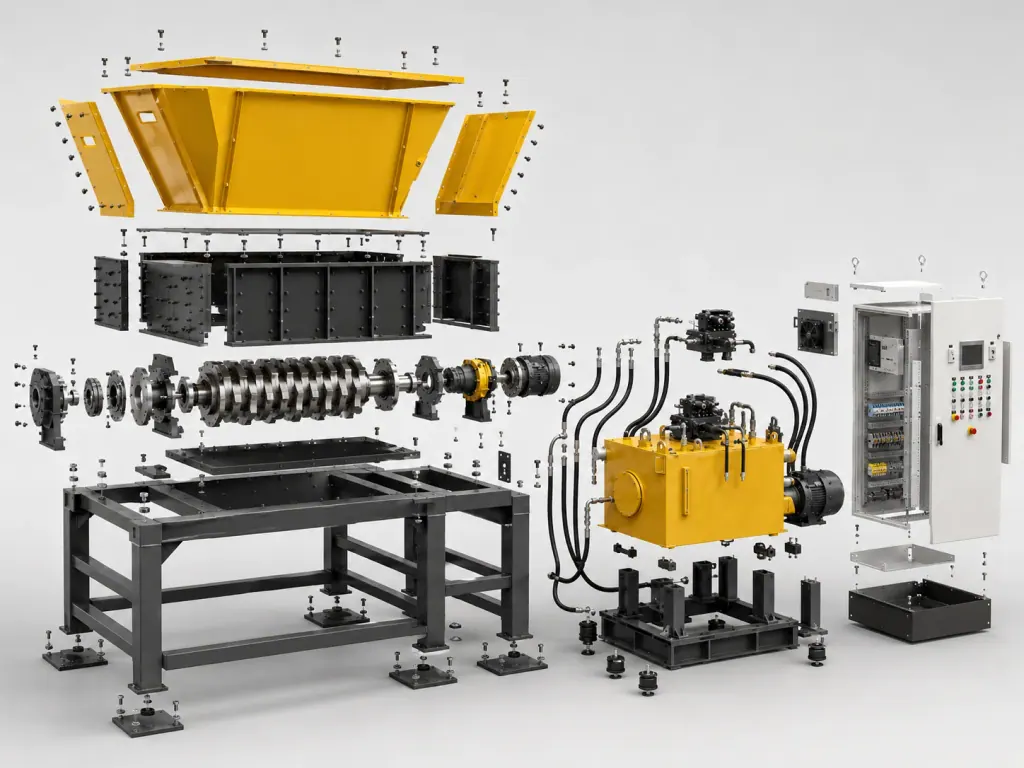
Bơm thủy lực cấp dầu cao áp trực tiếp cho mô-tơ thủy lực tốc độ thấp, mô-men xoắn lớn để quay trục dao. Một khi dao cắt bị ngoạm chết vào vật cứng, dầu cao áp sẽ đi thẳng qua van tràn về thùng dầu, giảm khả năng bánh răng bị mẻ răng.
Tần suất xuất hiện chi tiết đặc không nghiền được trong vật liệu hỗn hợp quyết định kiểu động lực: nếu nguyên liệu toàn là tấm mỏng nhẹ đồng chất, chọn truyền động cơ khí sẽ tiết kiệm chi phí hơn; nếu nguyên liệu thường lẫn thép chữ I hạng nặng hoặc đầu trục đặc, hãy chọn kết cấu mô-tơ thủy lực dẫn động trực tiếp, tận dụng khả năng đệm của dầu thủy lực để hấp thụ va đập.
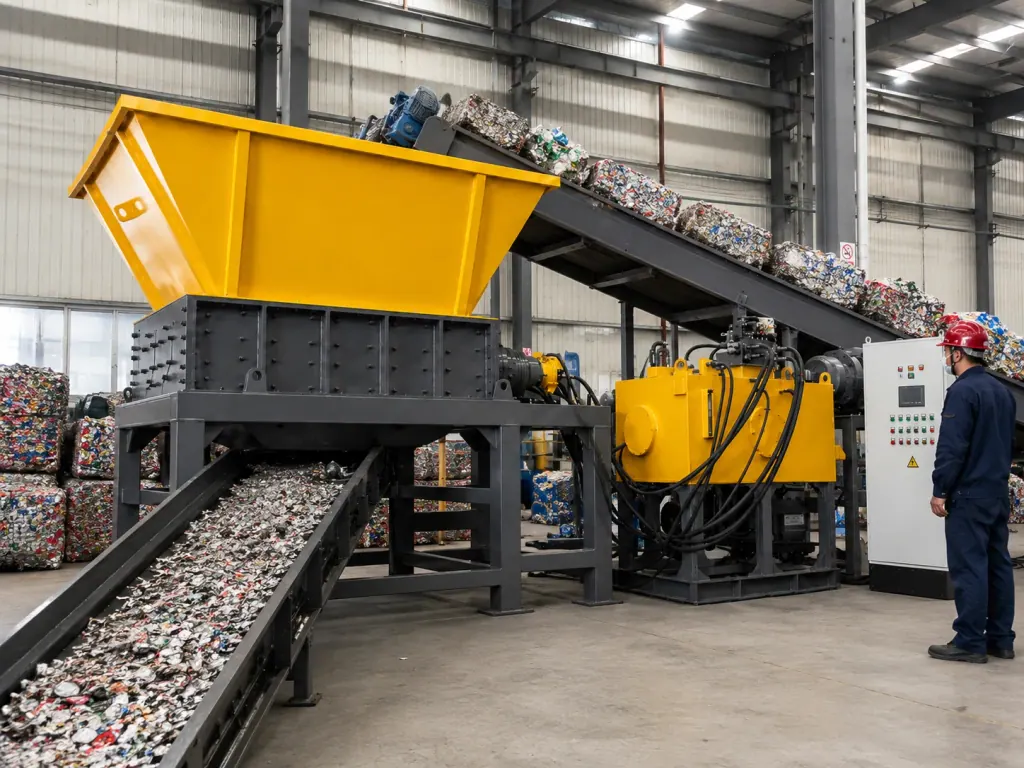
2. Máy nghiền thủy lực: đầu ra tốc độ thấp, mô-men xoắn lớn và các điểm chính khi cấu hình chức năng tự động chống kẹt lúc quá tải
Mô-tơ thủy lực ở trạng thái sắp dừng quay hoặc ở tốc độ cực thấp vẫn kéo được đủ mô-men xoắn định mức. Khi răng dao cắt sâu vào đống thép phế liệu, dù tốc độ quay bị ghì xuống, lực cắt cũng không bị hụt, trục chính vẫn liên tục dồn lực để cắt đứt.
Cảm biến áp suất phối hợp với chương trình điều khiển chính để xử lý chống kẹt. Khi lực cản cắt tăng vọt làm áp suất mạch dầu chạm ngưỡng quá tải, van đảo chiều lập tức tác động, trục dao quay ngược để nhả phần thép phế liệu bị ngoạm chết, rồi ngay sau đó quay thuận ngoạm lại.
Độ dai và độ dày của phế liệu kim loại quyết định cách cài đặt hành trình đảo chiều. Tấm mỏng đàn hồi cao, dễ cuộn lại, phù hợp với hành trình ngắn và đảo chiều nhanh để không kéo chậm tốc độ xử lý. Chi tiết thép phế liệu dày nặng thì phải cho đủ hành trình đảo chiều để nhả liệu, tránh vừa quay lại đã bị ngoạm chết ngay chỗ cũ, làm nhiệt độ dầu tăng nhanh.
3. Phối hợp công suất trạm nguồn thủy lực với kết cấu trục dao cho dây chuyền nghiền phế liệu kim loại
Trạm nguồn thủy lực độc lập cấp động lực cho máy nghiền, bơm biến lưu lượng công suất không đổi tự tìm điểm cân bằng theo tải. Vật liệu mỏng nhẹ có lực cản nạp liệu nhỏ, trạm nguồn tăng lưu lượng để trục dao quay nhanh ngoạm liệu. Khi ngoạm vào vật liệu nặng, lực cản tăng mạnh, hệ thống tự động giảm lưu lượng, nâng áp suất dầu để cắt mạnh ở tốc độ chậm.
Hiệu quả ngoạm liệu phụ thuộc trực tiếp vào trục dao và kiểu dao cắt. Khi xử lý vật liệu cồng kềnh, xốp như khối đóng kiện và thân xe, dao cắt phải có móc ngoạm nhô lên; khi xử lý ống thép rời rạc và dây tạp, độ dày lưỡi dao và góc lưỡi cắt phải chịu được lực xé kéo lặp đi lặp lại.
Yêu cầu của công đoạn sau quyết định cách nối tiếp tại cửa xả đầu ra. Khối kim loại sau nghiền thô chủ yếu được đưa sang khâu phân loại tiếp theo, nên băng tải đầu ra bên dưới phải dùng dây băng chống xé rách, đồng thời lắp kèm máy tuyển từ để nhặt vật liệu sắt ra.
Câu hỏi thường gặp
- So với máy dẫn động điện kèm hộp giảm tốc cơ khí, máy nghiền thủy lực có ưu thế chính nào khi xử lý phế liệu kim loại tải lớn?
- Mô-tơ thủy lực vẫn giữ được mô-men xoắn đỉnh ở tốc độ cực thấp, thậm chí khi gần như bị ghì chết máy, còn khi hệ thống quá tải thì mạch dầu xả áp qua van an toàn. Cơ chế xả áp này tránh được va chạm cơ khí cứng, giảm khả năng kẹt máy, gãy trục, mẻ răng.
- Khi xử lý phế liệu kim loại hỗn tạp, nên cấu hình logic đảo chiều chống kẹt cứng như thế nào?
- Dùng cảm biến áp suất giám sát áp suất dầu của mạch chính. Khi lực cản cắt vượt ngưỡng cài đặt, chương trình điều khiển van đảo chiều cho trục dao quay ngược nhả liệu, sau đó quay thuận trở lại. Vật liệu dày thì tăng hành trình đảo chiều, vật liệu mỏng thì rút ngắn thời gian đảo chiều.
- Trong dây chuyền nghiền phế liệu kim loại đen, máy nghiền thủy lực thường đi kèm những thiết bị nào ở phía trước và phía sau?
- Phía trước thường dùng máy cấp liệu xích tấm hạng nặng để chịu va đập khi cấp liệu. Phía sau, cửa rơi liệu nối với băng tải cao su loại dày chống xé rách, phía trên lắp máy tuyển từ kiểu treo hoặc kiểu tang trống để tách vật liệu sắt.