
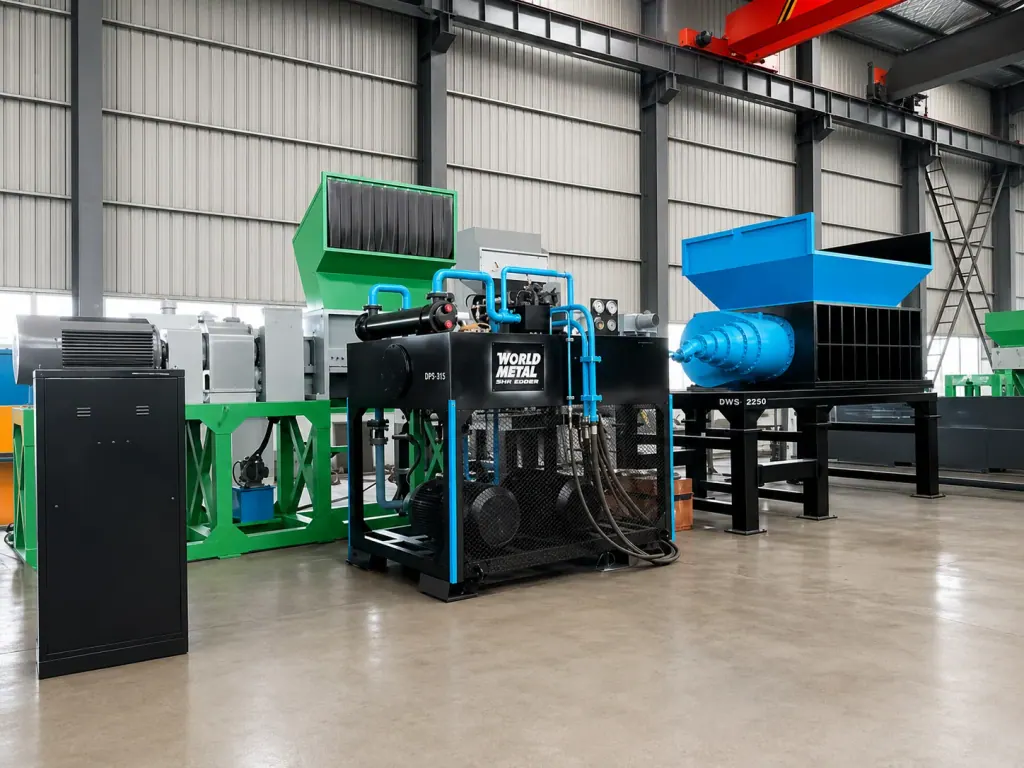
Máy nghiền thủy lực thường được lắp ở phần đầu dây chuyền nghiền phế liệu kim loại đen để nghiền thô. Máy dùng mô-tơ thủy lực tốc độ thấp, mô-men xoắn lớn để kéo các trục dao hợp kim cắn và cắt vật liệu, biến thép phế liệu cỡ lớn và vỏ ô tô thành những mảnh vụn đều đặn, thuận tiện cho công đoạn tuyển từ và nghiền mịn phía sau.
Nếu dùng động cơ nối trực tiếp với hộp giảm tốc để xử lý tôn mỏng lẫn tạp, chi tiết thành dày hoặc phế liệu đã ép kiện, mỗi lần trục dao bị kẹt cứng tức thời, hộp giảm tốc phải chịu cú sốc cơ học rất lớn, dễ vỡ răng, thậm chí cháy động cơ. Hệ thống thủy lực truyền động bằng dầu, nên vẫn đẩy ra được toàn bộ mô-men xoắn khi tốc độ quay bị ép xuống gần bằng 0. Khi cắn phải khối cứng, mạch van xả áp và giảm tải ngay, nhờ vậy xử lý thép phế liệu cỡ lớn, lẫn tạp an toàn hơn.
Khi chọn máy, trước hết cần nắm rõ lực cắt ứng với chiều dày lớn nhất của vật liệu nạp vào. Từ lực này tính ngược ra thể tích làm việc của mô-tơ và áp suất làm việc của hệ thống, sau đó mới xác định kết cấu buồng dao và các thông số bảo vệ đảo chiều, để máy nghiền thô vẫn nạp liệu liên tục khi chạy tải nặng.
| Loại thiết bị | Vật liệu phù hợp | Công đoạn | Điểm cần đánh giá |
|---|---|---|---|
| Máy nghiền thủy lực | Vỏ ô tô, thép phế liệu công nghiệp, chi tiết kim loại cỡ lớn | Nghiền thô giảm thể tích sơ cấp ở phần đầu | Xé ổn định ở tốc độ thấp, mô-men xoắn lớn; tự động đảo chiều bảo vệ theo áp suất hệ thống; chịu va đập tốt với vật liệu lẫn tạp khắc nghiệt |
| Máy nghiền hai trục | Phế kim loại mỏng nhẹ, chất thải rắn hỗn hợp, vỏ đồ điện gia dụng | Nghiền sơ cấp và xé đều | Dao hợp kim xếp so le, cắt nhiều lần; chú ý khả năng chịu tải thay đổi của hộp giảm tốc và độ kín chống bụi của trục dao |
| Máy nghiền búa | Khối kim loại đã nghiền sơ bộ, mảnh vụn đồ điện gia dụng nhỏ | Nghiền mịn cấp 2, tẩy sơn và tạo hình | Va đập tốc độ cao làm vỡ vật liệu; kiểm soát kích thước hạt bằng sàng đầu ra; phải phân loại loại bỏ tạp chất cứng nặng trước khi nạp liệu |
1. Thông số dẫn động thủy lực và phối hợp mô-men xoắn trong điều kiện nghiền thô
Khung vỏ xe, kiện phế kim loại và kết cấu thép hình được nạp lẫn với nhau, nên độ bền kéo của vật liệu thay đổi rất mạnh. Khi tính lực truyền động, không thể dựa vào độ cứng trung bình. Cần lấy giới hạn cắt tức thời của chi tiết thành dày cứng nhất trong vật liệu đầu vào làm chuẩn để kiểm tra mô-men xoắn đỉnh của mô-tơ. Thể tích làm việc của mô-tơ và tỉ số truyền phải ưu tiên thắng được lực cắt dọc đường cắt tại điểm dao cắn vào vật liệu, không cần chạy theo tốc độ quay không tải.
Nếu tại hiện trường chủ yếu là phế liệu rời và tôn mỏng, có thể tăng lưu lượng cấp dầu để nâng tốc độ quay, giảm thể tích vật liệu nhanh hơn. Khi gầu ngoạm thả vào thép hình thành dày hoặc khối kim loại nén chặt, bơm chính tự động giảm thể tích làm việc và hạ tốc độ quay, áp suất hệ thống lên tới vùng định mức, rồi dùng mô-men xoắn lớn xé đứt vật liệu từ từ. Muốn biết công suất truyền động có đủ hay không, hãy xem khi nạp liệu liên tục ở tải đầy, mạch làm mát có giữ được nhiệt độ dầu trong chỉ tiêu thiết kế không, và van tràn chính có thường xuyên mở, gây nóng không.
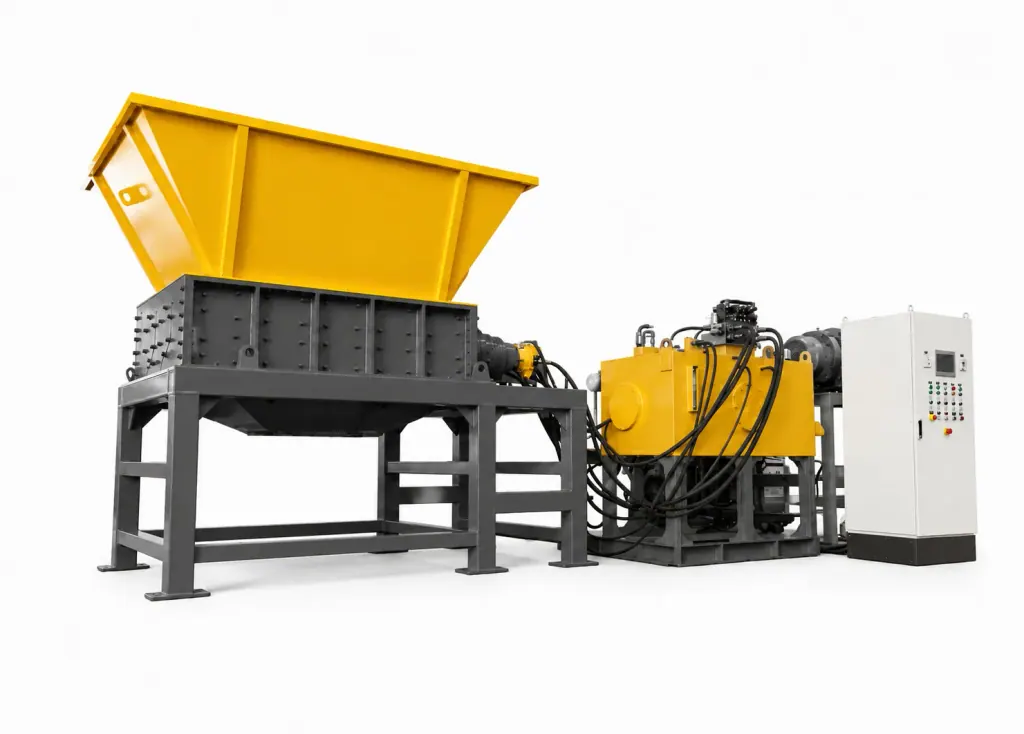
2. Kết cấu buồng dao, khoảng cách trục dao và chọn hợp kim dao cắt
Khi nghiền thô thép phế liệu nặng, buồng dao vừa chịu lực xé hướng kính, vừa phải chịu lực đẩy dọc trục theo phương ngang. Thân buồng dao nên là chi tiết đúc nguyên khối, hoặc thép tấm dày hàn ghép rồi ủ. Gối đỡ vòng bi phải tách khỏi khoang trong của buồng dao và làm kín riêng, tránh để mạt sắt vụn và bùn nước lọt vào vòng bi làm kẹt chết con lăn. Khoảng cách tâm trục quyết định độ sâu ăn khớp. Để quá rộng thì tôn mỏng trượt lăn trên lưỡi dao, không cắn vào được; để quá hẹp lại tốn công suất vô ích vào việc cắt lặp lại.
Khi vật liệu có nhiều vỏ thân xe và tôn dập mỏng, nên chọn dao hợp kim chịu mài mòn đặc biệt loại nhiều răng, đâm xuyên và xé ở nhiều điểm để lực trên mỗi răng được phân tán. Nếu trong vật liệu lẫn ống thép thành dày hoặc thép kết cấu nặng, nên đổi ngay sang dao răng đơn hoặc răng đôi. Tiết diện chân dao lớn nên ít bị mẻ lưỡi khi kẹt. Khi máy vận hành, mỗi ca kiểm tra khe hở giữa bạc cách và dao cố định 1 lần, tránh để tôn mỏng chèn vào khe bên dao làm lệch trục dao.
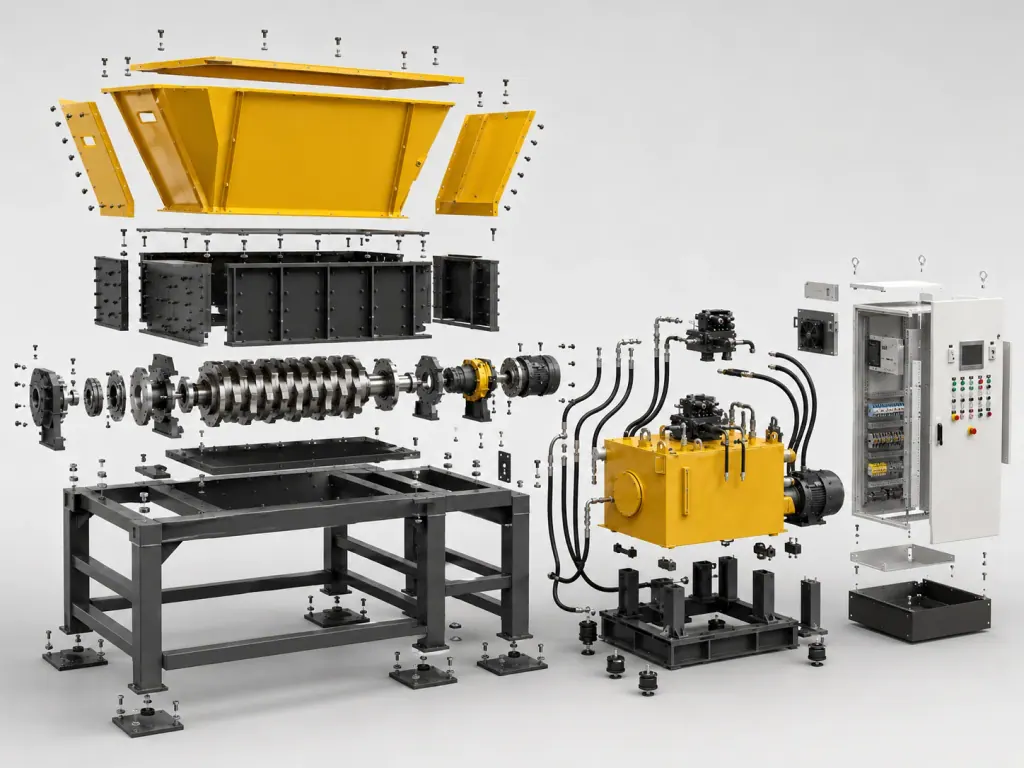
3. Điều khiển áp suất trạm bơm và logic đảo chiều chống kẹt khi quá tải
Trong đống thép phế liệu có thể bất ngờ lẫn trục tôi đặc hoặc phôi thép dày. Trạm bơm bắt buộc phải có bảo vệ xả áp kép. Van tràn kiểu pilot trong mạch lập tức mở nhánh giảm tải ngay khi trục dao bị kẹt cứng, giữ cho trục dao và khung máy không bị biến dạng dẻo. Phần điều khiển điện dùng cảm biến áp suất theo dõi tốc độ tăng áp của mạch dầu chính; áp suất tăng nhanh bất thường thì hệ thống xác định đã có vật cứng lọt vào.
Khi áp suất dầu chạm giới hạn trên và dừng ở ngưỡng, PLC điều khiển van tỉ lệ đổi chiều, trục dao quay ngược chậm 1 đến 2 vòng để nhả vật cứng ra, đổi tư thế vật liệu rồi quay thuận lại để cắn lần nữa. Nếu đảo chiều liên tiếp vài lần vẫn không nghiền được, hệ thống dừng ngay băng tải nạp liệu và phát cảnh báo để người vận hành gầu ngoạm gắp vật đó ra bằng tay, tránh để dao cắt va đập cứng nhiều lần bên trong mà hư hỏng.
Câu hỏi thường gặp
- Vì sao phần đầu dây chuyền nghiền phế liệu kim loại đen nên ưu tiên chọn máy nghiền thủy lực thay vì máy nghiền dẫn động cơ khí?
- Dẫn động cơ khí dùng động cơ kéo hộp giảm tốc bánh răng mặt cứng. Khi gặp thép phế liệu dày hoặc trục đặc làm máy bị kẹt, toàn bộ chuỗi truyền động phải chịu va đập cứng, dễ gãy trục và vỡ răng. Máy nghiền thủy lực truyền lực bằng dầu thủy lực, vẫn giữ đủ mô-men xoắn khi tốc độ quay gần bằng 0. Khi bị kẹt, van tràn xả tải rất nhanh, nhờ vậy máy chịu được va đập của thép phế liệu nặng tốt hơn.
- Hợp kim và dạng răng của dao cắt trên máy nghiền thủy lực nên được phối hợp như thế nào?
- Nếu có nhiều vỏ xe tôn mỏng thì dùng dao hợp kim nhiều răng, móc và cắn vật liệu tại nhiều điểm. Nếu lẫn nhiều ống thành dày và chi tiết kết cấu thì đổi sang dao lưỡi dày răng đơn hoặc răng đôi; chân răng có tiết diện chống uốn lớn, tránh mẻ răng khi quá tải.
- Khi máy nghiền thô bị kẹt, hệ thống bảo vệ tự động đảo chiều hoạt động như thế nào?
- Khi cảm biến áp suất phát hiện mạch chính quá áp, van đổi chiều điều khiển trục chính quay ngược 1 đến 2 vòng để nhả vật liệu, rồi cắn lại ở góc khác. Nếu thử lại vài lần vẫn không cắt đứt được, máy dừng và khóa máy cấp liệu, báo cho người vận hành đến xử lý, tránh để thân dao liên tục bị va đập mà hư hỏng.