
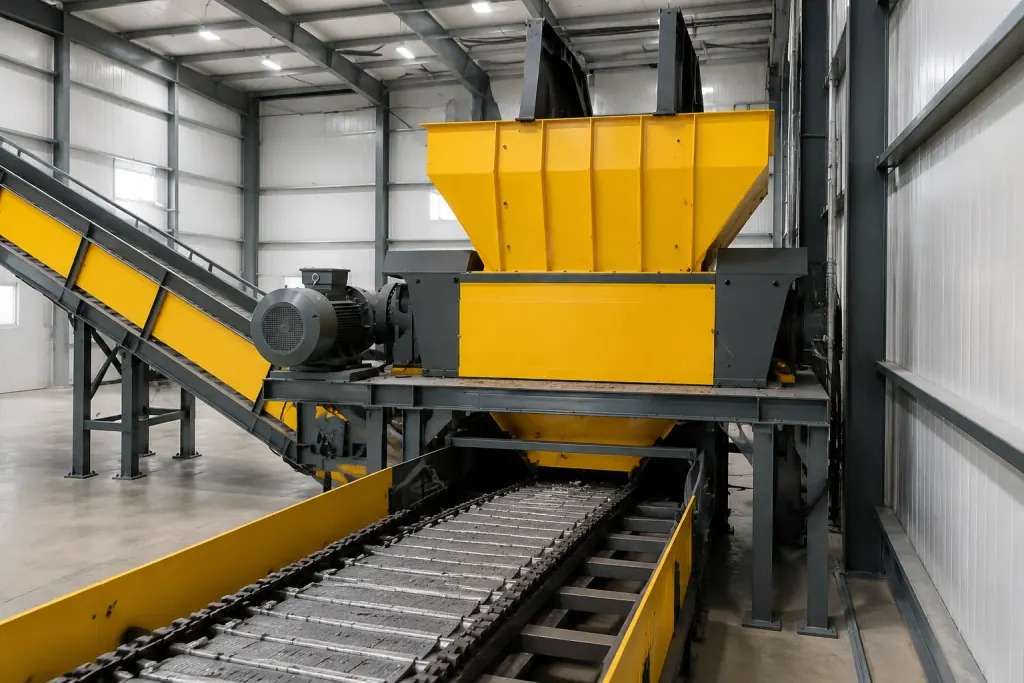
El Triturador de doble eje opera en la etapa de trituración primaria de las líneas de desmantelamiento de RAEE (WEEE). Dos ejes con cuchillas de aleación dispuestas de forma alterna giran a baja velocidad con alto par, desgarrando y cizallando carcasas y componentes de refrigeradores, lavadoras y equipos de climatización para preparar el flujo suelto requerido por los separadores magnéticos y de corrientes de Foucault.
La complejidad del residuo de aparatos eléctricos y electrónicos radica en la mezcla de materiales. Las láminas de acero fino y las carcasas de plástico técnico conviven con rotores de motor, ejes de transmisión y espuma de poliuretano. Si la línea de ejes o el perfil de las cuchillas no se ajustan a estas condiciones, el eje principal se cala y los dientes resbalan sin atrapar la carga.
La selección de la transmisión, la geometría de los dientes y la lógica antiatasco dependen de la rigidez estructural del material de entrada y de la granulometría exigida aguas abajo. El dimensionamiento equilibra la capacidad de agarre con la resistencia a los impactos.
| Tipo de equipo | Configuración clave | Condición de servicio en RAEE (WEEE) | Criterio de selección técnica |
|---|---|---|---|
| Triturador de doble eje | Cuchillas gruesas de pocos dientes con reductor de servicio pesado a baja velocidad | Refrigeradores y unidades de climatización completas sin desmantelar con motores incluidos | Piezas huecas de gran volumen que demandan agarre profundo, priorizando la tenacidad del eje ante impactos |
| Triturador de doble eje | Cuchillas de espesor medio-fino con dientes múltiples y peines separadores guiados | Carcasas de lavadoras previamente aplastadas y cuerpos plásticos de televisores | Materiales aplanados y uniformes que requieren mayor frecuencia de corte por revolución y control del ancho de tira para clasificación |
1. Requisitos de par y rigidez del eje ante mezclas heterogéneas de RAEE (WEEE)
Al procesar chapas delgadas junto a metales macizos, el criterio clave es la resistencia a la deformación bajo compresión. Las carcasas de refrigeradores y lavadoras son voluminosas pero de pared fina, por lo que las cuchillas deben perforar y aplastar antes de cortar. Cuando entra una base de compresor o un motor, el eje principal debe entregar par máximo de inmediato.
Dimensionar la potencia del motor solo para la carga media de la chapa provoca bloqueos y fracturas de eje al entrar piezas macizas. El régimen de giro bajo requiere reductores de engranajes de servicio pesado acoplados a rodamientos de gran capacidad para mantener la fuerza de corte y absorber los momentos flectores transversales derivados de cargas asimétricas.
El bastidor y los alojamientos de los rodamientos exigen márgenes de rigidez elevados. La alimentación heterogénea genera esfuerzos desequilibrados constantes en la cámara de corte. Si la estructura cede, las cuchillas móviles y fijas pierden alineación y rozan entre sí.
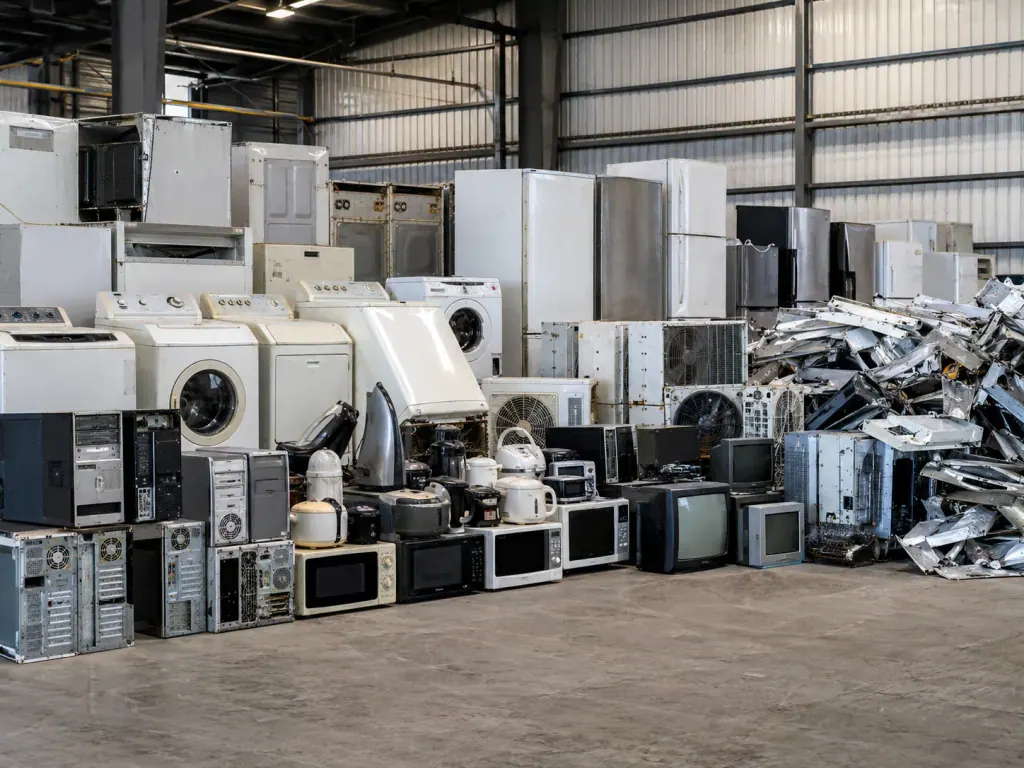
2. Número de dientes y grosor de cuchillas para el cizallamiento de carcasas de línea blanca
El número de garras define si el equipo tritura por desgarre forzado o por cizallamiento denso. Para cuerpos huecos de gran tamaño, las geometrías de una o dos garras ofrecen un arco de ataque profundo que arrastra láminas de acero laminado en frío y carcasas de ABS hacia el punto de corte.
Con fracciones rígidas de menor tamaño, un número insuficiente de dientes hace que el material flote sin entrar en el corte. El criterio de selección depende del volumen hueco del residuo: las unidades enteras sin desmantelar demandan cuchillas gruesas con pocas garras para asegurar agarre, mientras que el material preaplastado o despiezado requiere más dientes y menor espesor para incrementar la frecuencia de corte.
El espesor de las cuchillas determina el ancho de las tiras de salida. Una cuchilla excesivamente ancha genera fragmentos grandes donde el metal envuelve al plástico, reduciendo la eficiencia de los separadores magnéticos posteriores. Por contra, un filo demasiado estrecho se mella con piezas de fundición, de modo que el límite inferior de espesor queda condicionado por la resistencia al impacto del cuerpo de corte.
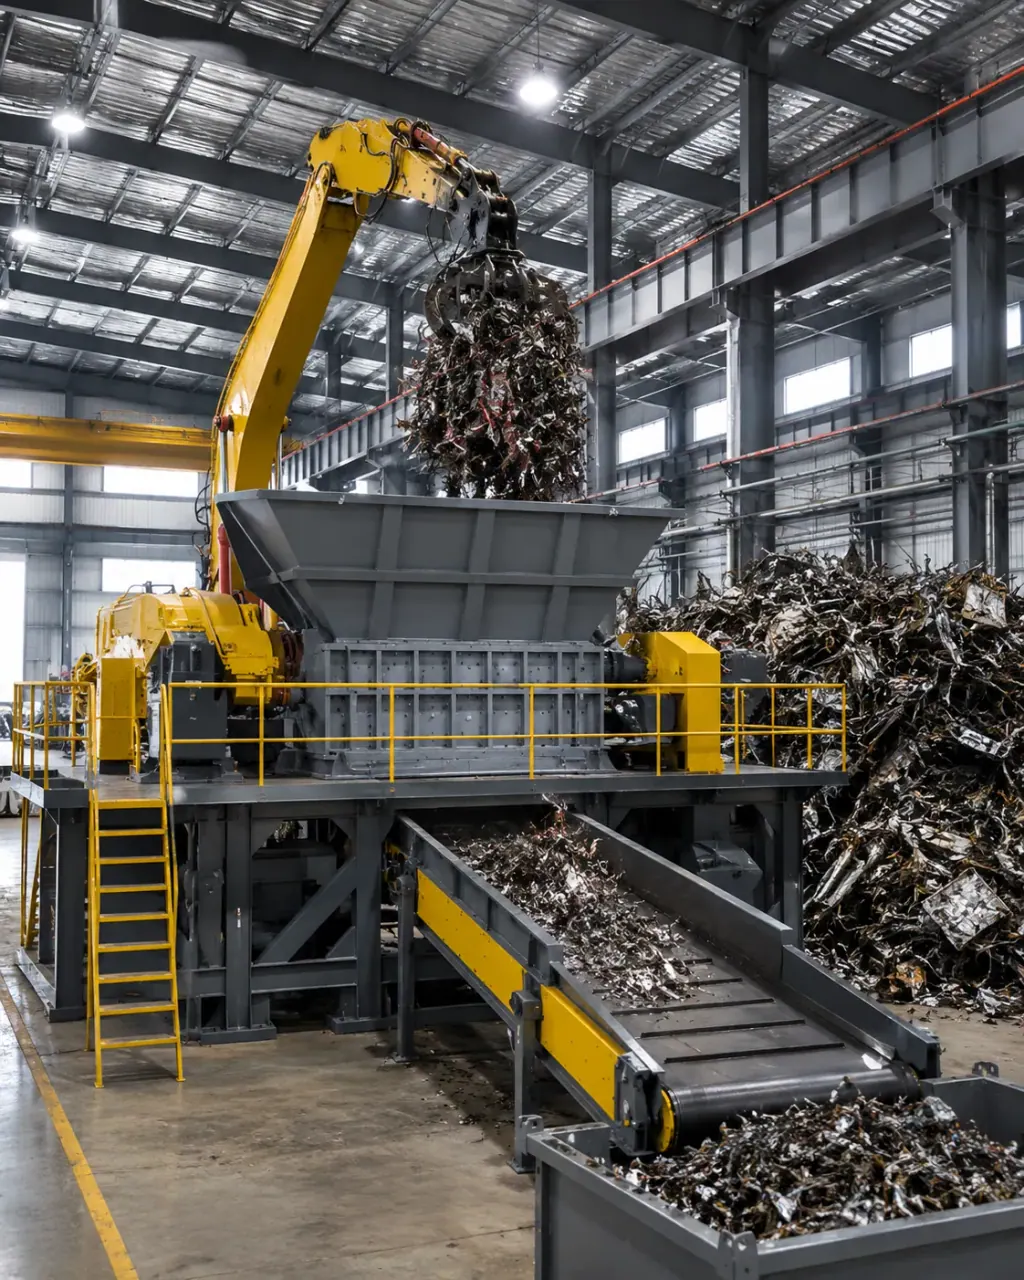
3. Protección contra sobrecargas y diseño de ejes para evitar bloqueos en la trituración primaria
Durante el desmantelamiento entran piezas metálicas no triturables de forma imprevista. Para gestionar estos eventos, el cuadro de control integra muestreo de corriente con respuesta de milisegundos y secuencias de inversión automática.
Al detectar un pico de corriente en los motores, el sistema detiene los ejes e invierte el sentido de giro brevemente para desalojar y recolocar el bloque atascado. Si tras varios intentos consecutivos la pieza no cede, el equipo ejecuta una parada total de seguridad y emite una alarma para la retirada manual.
Junto al control eléctrico, los peines fijos y los separadores inferiores deben incorporar un perfil curvo de descarga. El ajuste preciso de los separadores contra las cuchillas evita que láminas metálicas dúctiles y restos de espuma se enrollen en el núcleo de los ejes, manteniendo limpia la cámara y limitando el desgaste mecánico.
La máquina en funcionamiento
Preguntas frecuentes
- ¿Qué función cumple el Triturador de doble eje en las plantas de reciclaje de RAEE (WEEE)?
- Opera en la reducción primaria. Mediante dos ejes contrarrotantes con herramientas de aleación, desgarra y descompacta piezas voluminosas de metal y plástico rígido para suministrar un flujo dosificado a los equipos de separación magnética e inductiva.
- ¿Cómo se selecciona el número de dientes de las cuchillas en el tratamiento de RAEE (WEEE)?
- El factor determinante es el volumen hueco y la geometría de entrada. Las unidades completas sin desmontar requieren configuraciones de uno o dos dientes profundos para asegurar el tiro. El material previamente aplastado o troceado se procesa con cuchillas multidiente para aumentar la tasa de corte.
- ¿Cómo protege el sistema los componentes mecánicos frente a piezas no triturables?
- Mediante inversión de giro activada por sobrecarga eléctrica. Cuando la corriente supera el umbral fijado, los ejes invierten la marcha para liberar el atasco y reintentan el ciclo. De persistir el bloqueo, el sistema detiene la máquina y emite una alarma para la intervención del operario.