
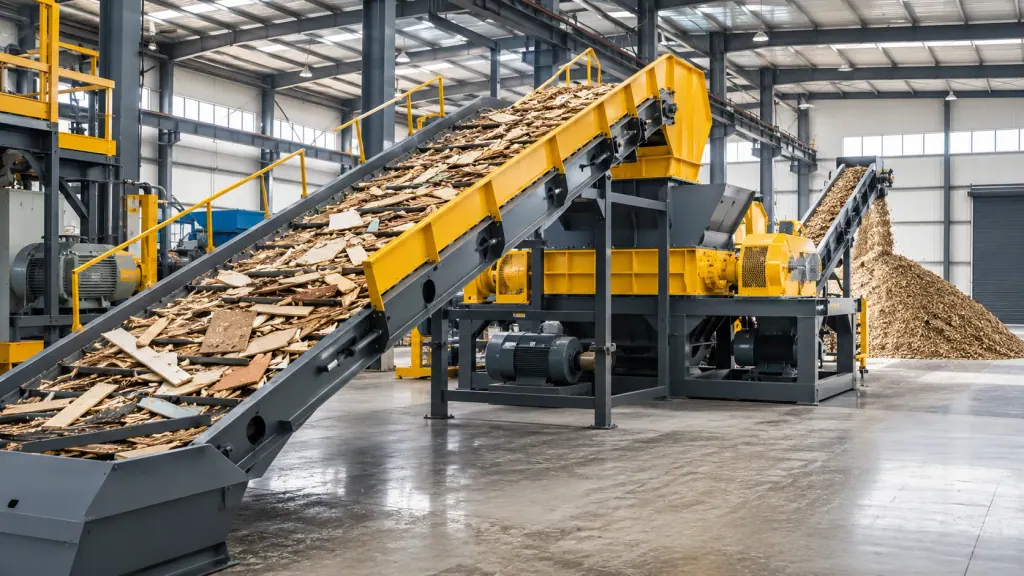
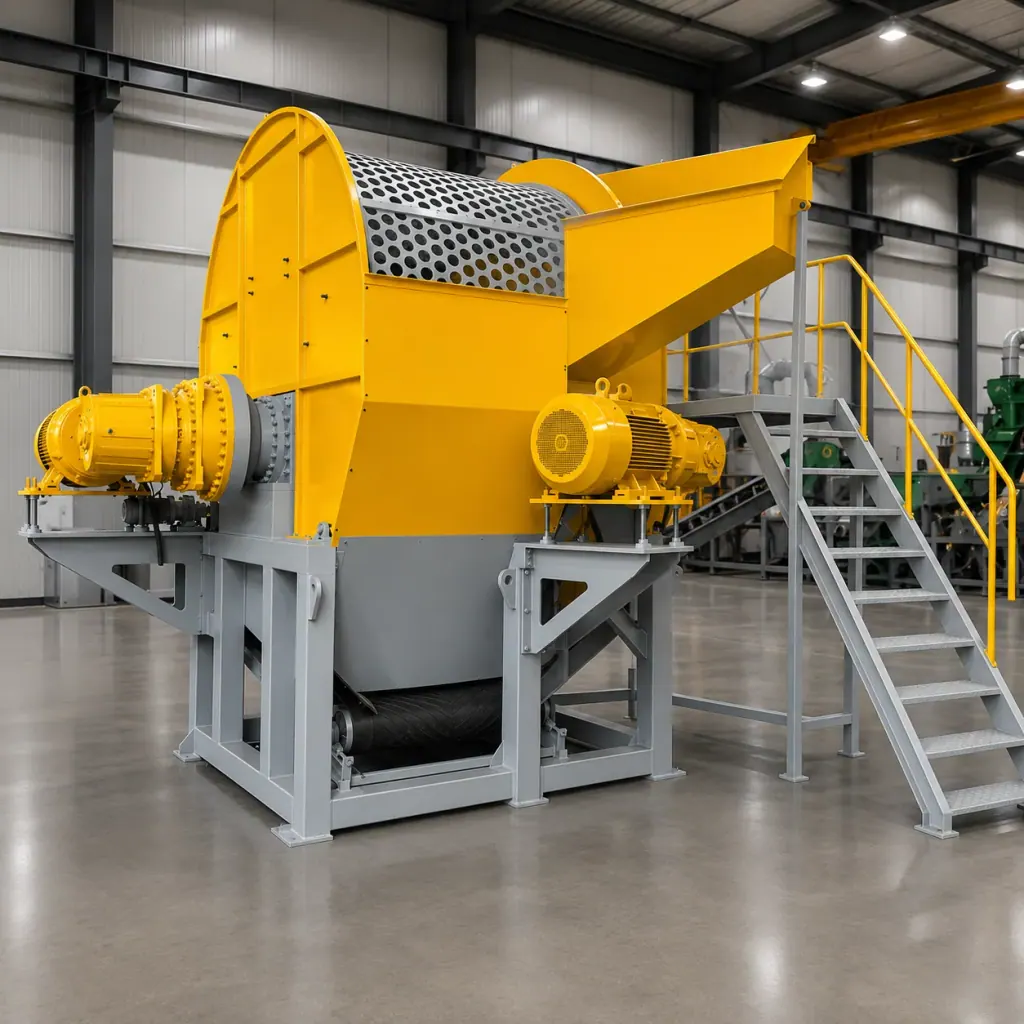
Máy nghiền hai trục được bố trí ở công đoạn đầu tiên của dây chuyền sản xuất hạt cao su từ lốp xe phế liệu. Hai bộ dao cắt hợp kim xếp so le nhau ép và xé vật liệu ở tốc độ thấp, cắt cả chiếc lốp thành miếng cao su rồi chuyển sang công đoạn sau.
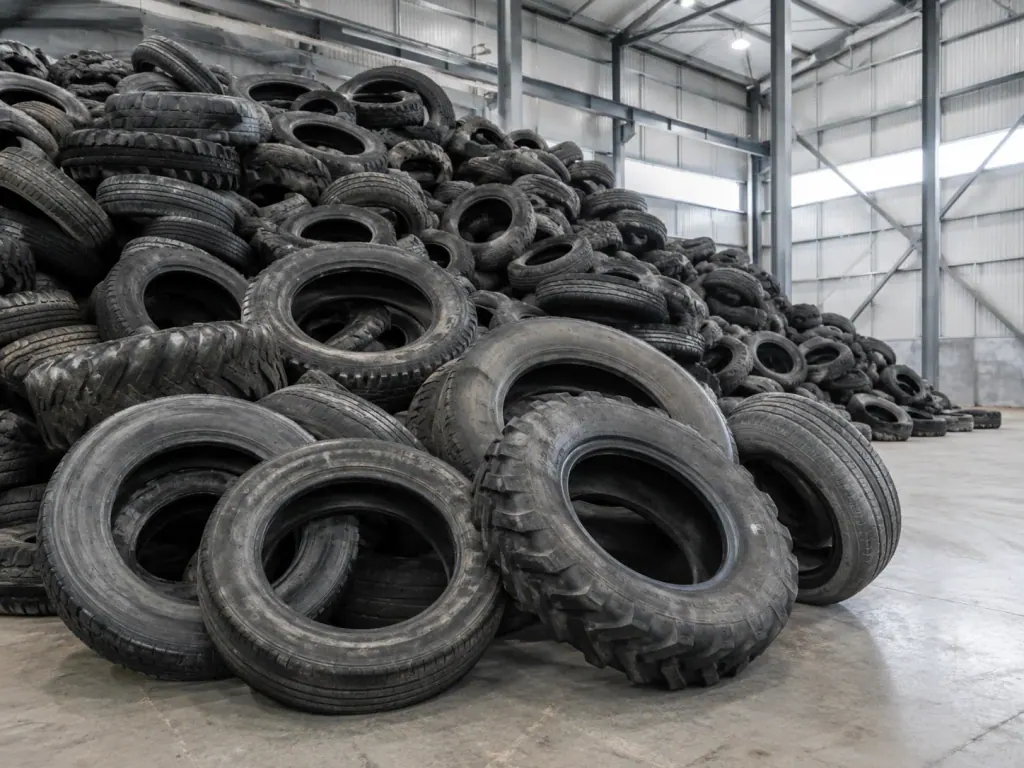
Bên trong một chiếc lốp nguyên có lớp cao su đặc chắc và vòng dây thép to, nên toàn bộ khó khăn nằm ở lực cản cắt ngay lúc dao ngoạm vào. Nếu mô-men xoắn của trục dao không đủ, răng dao chạm vào dây thép tanh lốp sẽ bị kẹt đứng ngay. Động cơ quá tải và nhảy aptomat theo, kéo cả các chi tiết bên trong hộp giảm tốc bị hỏng.
Để xác định cụm truyền động, trước hết phải tính lực cản cần thiết để cắt đứt lốp, từ đó tính ra mô-men xoắn trục chính. Sau đó căn cứ vào mô-men xoắn và tốc độ quay để chọn tỷ số truyền của hộp giảm tốc mặt răng cứng, cuối cùng tính ngược ra công suất động cơ. Động cơ lớn hay nhỏ chỉ quyết định máy làm nhanh hay chậm. Có cắt đứt được vòng tanh trong một lần ngoạm hay không thì phụ thuộc hoàn toàn vào mô-men xoắn mà hộp giảm tốc đưa ra có đủ hay không.
| Bộ phận dẫn động | Yêu cầu chọn máy theo quy trình | Phòng ngừa dạng hỏng | Điểm đánh giá theo điều kiện làm việc |
|---|---|---|---|
| Động cơ dẫn động | Phù hợp tốc độ định mức trục chính và năng suất xử lý | Tránh quá tải cháy cuộn dây khi tốc độ thấp, lực cản lớn | Tính ngược công suất đầu vào từ mô-men xoắn cắt đỉnh và tốc độ trục chính đã tính |
| Hộp giảm tốc mặt răng cứng | Chịu va đập tải nặng, đầu ra tỷ số giảm tốc cao | Tránh gãy răng, rỗ mặt răng và gãy trục đầu ra | Mô-men xoắn đầu ra sau khuếch đại theo tỷ số truyền có vượt lực cản cắt dây thép tanh lốp hay không |
| Trục dao chịu tải nặng và dao cắt hợp kim | Ăn khớp so le tạo lực cắt và ép | Tránh mẻ răng dao, dao cùn làm vật liệu trượt | Bán kính quay và độ dày lưỡi dao quyết định lực cắt hiệu dụng và mô-men xoắn trục chính cần thiết |
| Hệ thống điều khiển điện | Giám sát ngưỡng dòng điện và chương trình tự động đảo chiều | Tránh kẹt máy làm hệ thống cơ khí bị ghì đứng trong thời gian dài | Cấu hình theo độ nhạy kích hoạt quá tải và độ ổn định của logic đảo chiều thoát kẹt |
1. Phân tích lực cản cắt ở giai đoạn nghiền thô lốp và tính toán mô-men xoắn trục chính cần thiết
Lực cản khi cắt lốp đến từ khả năng chống xé của cao su thân lốp và lực cắt ở giới hạn chảy của dây thép tanh lốp. Hai trục dao ăn khớp ngược chiều nhau. Khi lưỡi dao cắt vào lớp cao su, tải tương đối êm; nhưng khi dao ngoạm vào bó dây thép to ở vành tanh, lực cản lập tức vọt lên đỉnh.
Mô-men xoắn đầu ra của trục chính bằng bán kính quay của lưỡi dao nhân với lực cản cắt. Khi tăng đường kính ngoài của lưỡi dao, tốc độ dài ở mũi dao tăng theo, nhưng với cùng mô-men xoắn trên trục thì lực tiếp tuyến lại giảm. Việc kiểm tra mô-men xoắn phải lấy đúng thời điểm lực cản cắt đứt dây thép tanh lốp lớn nhất. Nếu tính theo lực cản xé trung bình của cao su, mô-men xoắn chắc chắn sẽ bị chọn thiếu.
Muốn biết mô-men xoắn có đủ hay không, cần xem răng dao làm việc thực tế ra sao khi ăn vào cả bó dây thép to ở vành tanh. Sau khi chọn độ dày lưỡi dao, mô-men xoắn trục chính phải bảo đảm một răng dao cắt đứt được dây thép cacbon cao ngay ở tốc độ định mức, tốc độ quay không được tụt. Nếu không, vật liệu sẽ trượt và treo lơ lửng trong buồng nghiền, sản lượng giảm mạnh theo.
2. Nguyên tắc chọn hộp giảm tốc mặt răng cứng và phối hợp công suất động cơ dẫn động
Toàn bộ chuỗi truyền động được nối theo thứ tự động cơ, khớp nối, hộp giảm tốc và ống lồng trục chính. Hộp giảm tốc có nhiệm vụ hạ tốc độ quay của động cơ và nâng mô-men xoắn lên, nên ứng suất tiếp xúc trên mặt răng rất lớn. Điều kiện làm việc này cần dùng hộp giảm tốc mặt răng cứng, có mặt răng độ cứng cao nhờ thấm cacbon và tôi, đủ sức chịu phản lực khi cắt lốp.
Tỷ số truyền của hộp giảm tốc quyết định tốc độ quay trục chính và mức khuếch đại mô-men xoắn. Tỷ số truyền nhỏ thì trục chính quay nhanh nhưng mô-men xoắn khuếch đại không đủ, không cắt nổi dây thép. Tỷ số truyền lớn thì trục dao quay quá chậm, nhịp ăn liệu không theo kịp, năng suất cả dây chuyền không lên được. Khi chọn tỷ số truyền phải tính đến tốc độ an toàn của trục chính, khuếch đại mô-men xoắn định mức của động cơ lên vừa đủ để cắt nát dây thép tanh lốp.
Công suất động cơ phải chọn theo mô-men xoắn. Trước hết chốt tổng mô-men xoắn và tốc độ quay cần để cắt xuyên lốp bố thép, tính cả tổn hao hiệu suất truyền động, rồi suy ngược ra công suất động cơ. Với bố trí hai động cơ kéo hai hộp giảm tốc, mỗi bộ dẫn động một trục, mỗi hộp giảm tốc chỉ chịu mô-men xoắn của một trục, nhờ đó có thể thu nhỏ kích thước từng hộp giảm tốc.
3. Logic bảo vệ đảo chiều khi quá tải và dự phòng an toàn chống va đập cho hệ thống truyền động
Khi một chiếc lốp lớn chưa xả hơi hoặc một khối kim loại dày lẫn vào buồng nghiền rơi xuống, lực cản tức thời sẽ vượt giới hạn công suất định mức của động cơ. Tủ điện điều khiển phải lắp biến dòng, cài đặt sẵn ngưỡng dòng quá tải để dừng máy và thời gian trễ phản hồi.
Khi bị kẹt làm dòng điện vượt giá trị bảo vệ, hệ thống điều khiển cho trục chính dừng quay trước, sau đó cho động cơ quay ngược để nhả vật liệu bị kẹt ra, rồi quay thuận trở lại để ép xuống. Nếu đảo chiều vài lần vẫn không qua được, tủ điều khiển dừng máy ngay và báo động để người vận hành vào dọn, tránh để động cơ bị kẹt rotor làm cháy đứt cuộn dây.
Khi kiểm tra khả năng chịu va đập của hệ truyền động, cần xem hệ số làm việc của hộp giảm tốc có đủ hay không. Công suất nhiệt và giới hạn mô-men xoắn cơ học của hộp giảm tốc mặt răng cứng cần chừa thêm dư lượng theo điều kiện làm việc. Phần dư này hấp thụ năng lượng va đập khi đảo chiều thoát kẹt và khi vật liệu bật ngược lúc ăn lại lần hai, tránh để vòng bi và trục then hoa bị cắt gãy.
Video hiện trường
Câu hỏi thường gặp
- Khi máy nghiền hai trục xử lý lốp xe phế liệu, có thể tăng công suất động cơ để khắc phục tình trạng kẹt máy không?
- Động cơ chỉ quyết định năng lượng đưa vào nhanh hay chậm, còn cắt đứt được dây thép to hay không phụ thuộc vào mô-men xoắn trục chính. Nếu tỷ số truyền của hộp giảm tốc không đủ, chỉ thay động cơ công suất lớn hơn cũng không tạo được đủ lực tiếp tuyến ở tốc độ thấp. Phải chuyển sang tỷ số truyền lớn hơn hoặc thay hộp giảm tốc có mô-men xoắn cơ học lớn hơn.
- Máy nghiền hai trục trong dây chuyền sản xuất hạt cao su từ lốp xe phế liệu có lắp thêm lưới sàng để kiểm soát kích thước hạt đầu ra được không?
- Máy nghiền hai trục đảm nhận khâu nghiền thô ban đầu. Vật liệu sau khi cắt nhỏ rơi thẳng xuống qua khe hở giữa các trục dao, nên phía dưới không lắp được lưới sàng. Nếu cố lắp, dây thép tanh lốp và sợi bố đã đứt dễ mắc kẹt vào lỗ lưới gây tắc. Kích thước đầu ra do máy nghiền cấp hai và máy sàng phía sau kiểm soát.
- Hộp giảm tốc của máy nghiền nên dùng dẫn động thủy lực hay dẫn động bằng hộp giảm tốc cơ khí mặt răng cứng?
- Hộp giảm tốc cơ khí mặt răng cứng có hiệu suất truyền động cao, bảo trì hằng ngày dễ kiểm tra trực quan, phù hợp để cắt liên tục lốp thông thường. Chỉ cần hệ số an toàn theo điều kiện làm việc đủ lớn và chương trình bảo vệ đảo chiều được cài đặt đúng, hệ truyền động cơ khí mặt răng cứng hoàn toàn chịu được va đập khi nghiền thô lốp.