
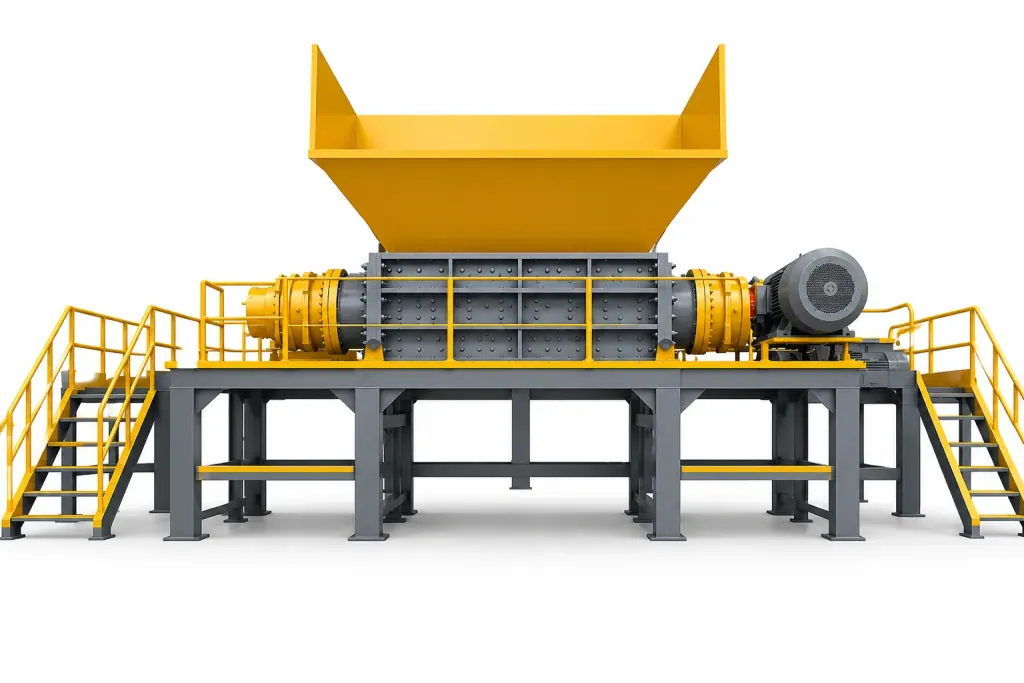
Máy nghiền hai trục là thiết bị then chốt ở công đoạn nghiền thô đầu tiên của dây chuyền sản xuất hạt cao su từ lốp xe phế liệu. Máy dùng dao cắt hợp kim bố trí xen kẽ cùng kết cấu cắt hai rotor, cắt nát nguyên chiếc lốp bằng lực cắt, xé và ép, hiệu suất nghiền cao hơn thiết bị truyền thống từ 40% trở lên.
Lớp ngoài của lốp xe phế liệu là cao su đàn hồi cao và lớp sợi bố dày đặc, bên trong bọc dây thép tanh lốp cỡ lớn có độ bền kéo cao. Thiết bị nghiền thô trực tiếp hứng tải va đập từ dây thép tanh lốp, lực cản khi xé hoàn toàn khác với nhựa phế thải thông thường. Việc chọn máy phải xoay quanh độ bền va đập của cơ cấu cắt tốc độ thấp, không thể chọn động lực theo tiêu chuẩn dung tích của máy nghiền rác thông dụng.
Nhiều nhà máy khi cấu hình ban đầu dễ dùng nhầm thân buồng nghiền loại nhẹ, hoặc chọn biên dạng răng theo cách nghĩ dành cho vật liệu cứng giòn, dẫn đến trục chính thường xuyên kẹt máy và đảo chiều khi tải cao, kéo chậm nhịp nạp liệu của cả dây chuyền. Phải nắm được quan hệ phối hợp giữa kích thước buồng, độ cứng dao cắt hợp kim và kết cấu truyền động thì công đoạn nghiền thô mới vận hành ổn định.
| Bộ phận máy | Hướng cấu hình cốt lõi | Yêu cầu khi gia công lốp xe phế liệu | Căn cứ chọn máy |
|---|---|---|---|
| Buồng dao và trục chính | Kết cấu cắt hai rotor, thân buồng hàn hạng nặng | Chứa được đường kính ngoài của lốp nguyên chiếc, hấp thụ phản lực cắt tải cao | Khi tỷ lệ lốp xe tải, xe khách cao, tăng khoảng cách tâm trục và chọn khung máy hạng nặng |
| Dao cắt nghiền | Dao cắt hợp kim bố trí xen kẽ, thiết kế lưỡi rộng nhiều móc | Chịu mài mòn, chịu va đập, cắt đứt dây thép tanh lốp bền kéo cao mà không bị dính dải liền | Khi xuất hiện sợi bố bị kéo tưa thành râu, thu hẹp khe hở cắt bên hoặc mài lại lưỡi cắt |
| Đầu ra và bảo vệ | Tích hợp tấm lược chống quấn và tấm lót chịu mài mòn | Ngăn dây thép vụn rời lọt vào khe hở giữa đầu trục và thành máy | Theo dõi độ trơn tru khi rơi liệu, tránh miếng cao su và dây thép tích tụ ở đáy |
| Hệ thống truyền động | Hộp giảm tốc chính xác kết hợp hệ vòng bi hạng nặng | Chịu vận hành tải cao liên tục, hấp thụ mô-men xoắn va đập tức thời | Đặt ngưỡng bảo vệ đảo chiều giải kẹt theo dòng điện định mức của động cơ |
Phối hợp quy cách nạp liệu với năng suất: chọn buồng máy nghiền và mô-men xoắn trục chính ở công đoạn nghiền thô lốp
Dây thép tanh lốp của lốp xe tải, xe khách vừa to vừa có đường kính vòng lớn, khi vào vùng cắt sẽ sinh phản lực tức thời rất mạnh. Kích thước miệng phễu nạp liệu và chiều rộng thông thủy bên trong buồng dao phải chứa được đường kính ngoài của loại lốp mục tiêu còn nguyên chiếc, còn khoảng cách tâm trục chính quyết định trực tiếp độ lớn của góc ngoạm liệu. Khoảng cách tâm quá nhỏ khiến lốp cỡ lớn trượt và quay không phía trên trục dao, không bị ngoạm vào được.
Khi xác định năng suất, cần đánh giá tần suất cắt theo yêu cầu kích thước miếng cao su. Mục tiêu của công đoạn nghiền thô là nhanh chóng cắt thành khối và chuyển vật liệu sang thiết bị nghiền mịn phía sau. Máy nghiền hai trục làm việc nhờ hai trục chính cắt với tốc độ chênh lệch, mô-men xoắn trục chính quyết định trực tiếp năng lực tối đa khi cắt dây thép tanh lốp. Với dây chuyền nghiền thô có tỷ lệ lốp xe tải cao, mô-men xoắn trục chính phải có đủ biên an toàn, bảo đảm khi mũi dao ngoạm vào dây thép tanh lốp thì cắt đứt ngay một lần, thay vì phải đảo chiều liên tục để giải kẹt.
Căn cứ đánh giá chủ yếu là tỷ lệ lốp tải trọng lớn trong nguyên liệu. Nếu nguồn nạp liệu chủ yếu là lốp xe tải và xe khách, thân buồng nghiền phải là kết cấu hàn hạng nặng hoặc dùng tấm thành bên liền khối được tăng dày, gối đỡ vòng bi phải đặt bên ngoài ở hai đầu thân buồng để mạt cao su và dây thép vụn không chen vào khoang vòng bi. Nếu nguyên liệu chỉ là lốp xe du lịch cỡ nhỏ, trọng tâm chọn máy chuyển sang tối ưu tần suất ngoạm của móc dao để bảo đảm lưu lượng thể tích đi qua.
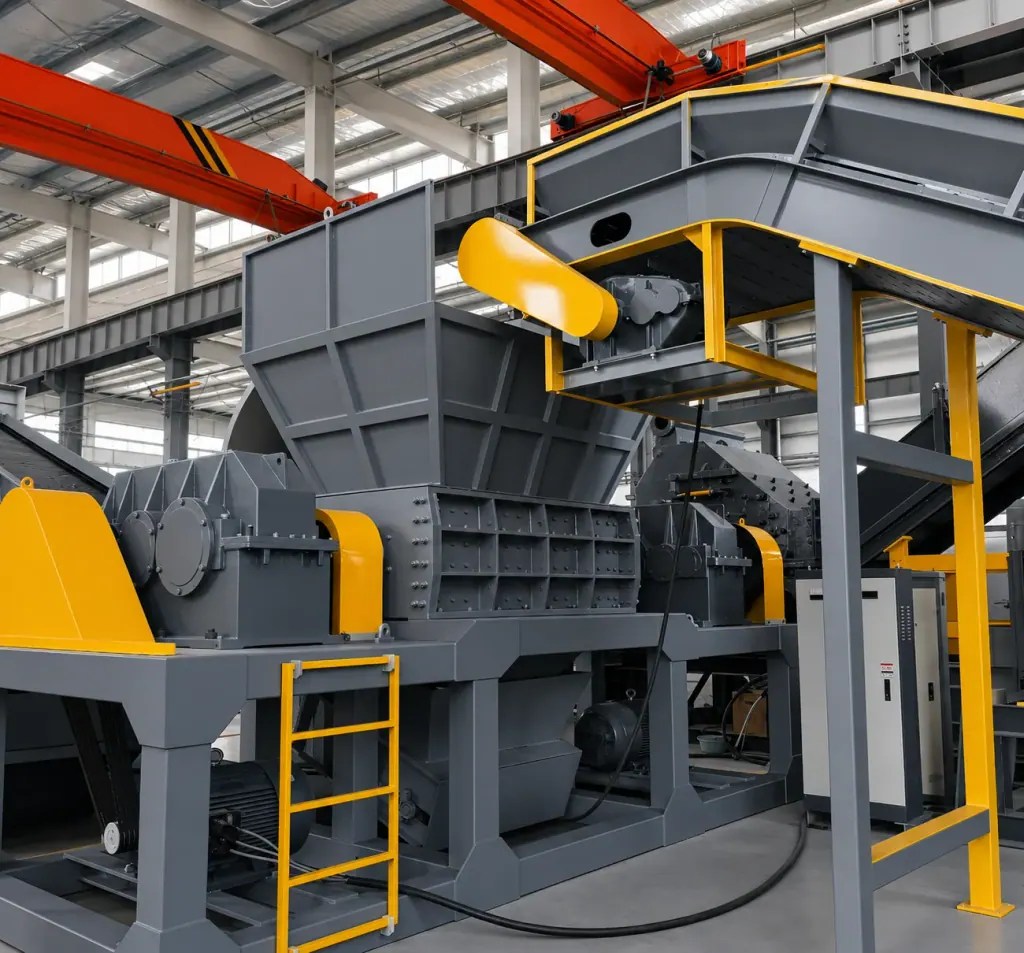
Yêu cầu chịu mài mòn và chịu kéo: thiết kế biên dạng lưỡi dao cắt hợp kim cường độ cao và cấu hình chống quấn, chịu mài mòn
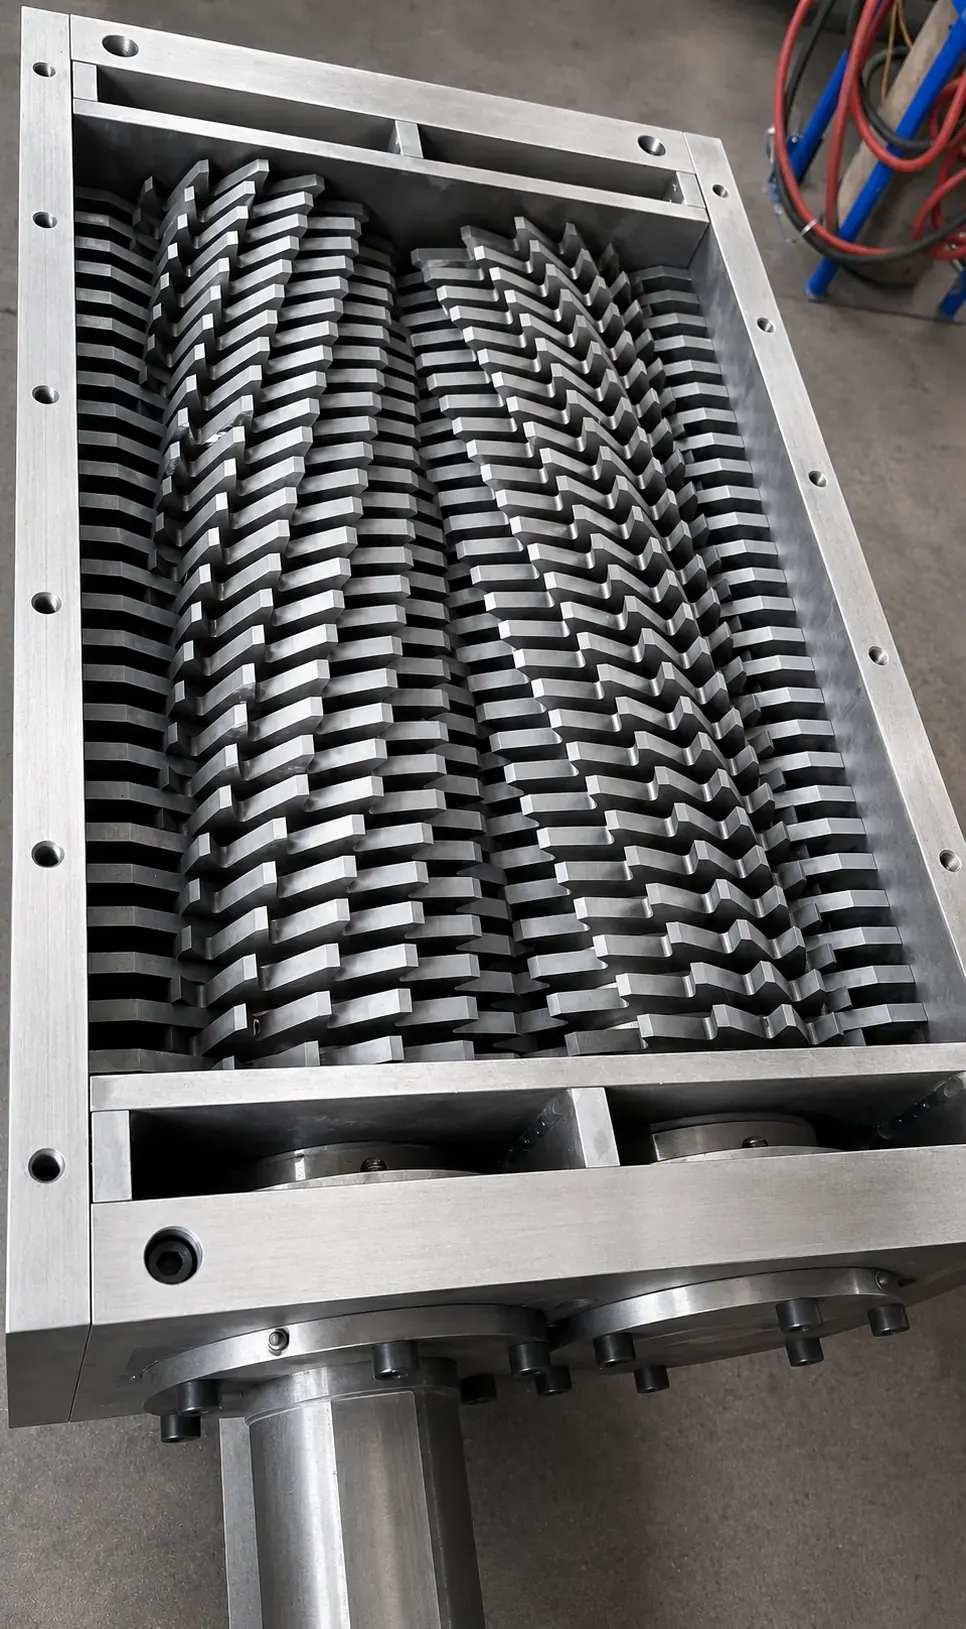
Dây thép tanh lốp có độ cứng rất cao, dao cắt bằng thép cacbon thường hoặc hợp kim thấp chỉ sau vài giờ cắt liên tục đã bị cùn và biến dạng. Dùng dao cắt hợp kim chịu mài mòn bố trí xen kẽ giúp giữ lưỡi cắt sắc bén khi chịu tải đổi chiều với số chu kỳ cao, tránh để sợi bố cao su xé kéo không đứt rồi gây hiện tượng dính dao, kéo sợi.
Số răng dao và độ dày dao quyết định quy cách khối vật liệu đầu ra khi nghiền thô. Lưỡi dao nhiều móc thích hợp để ngoạm mặt lốp thành mỏng, nhưng khi gặp tanh lốp dày nặng thì từng răng chịu lực quá lớn. Dao cắt lưỡi rộng một móc hoặc hai móc có mặt đỡ lực lớn, độ dai chịu va đập khi cắt tốt hơn, phù hợp xử lý phần có dây thép cỡ lớn. Khe hở cắt bên giữa các lưỡi dao trên hai trục cần được hiệu chỉnh chính xác. Khe hở bên quá lớn làm dây thép bị kẹp kẹt ở mặt bên dao, gây mài mòn bất thường ở mặt bên lưỡi dao và tạo thêm lực dọc trục lên trục chính.
Để xử lý tình trạng dây thép bong ra rồi quấn vào trục, đáy và tấm thành bên của buồng dao cần lắp thêm tấm lược chịu mài mòn chống quấn. Muốn biết cấu hình dao cắt có hợp lý hay không, hãy dừng máy kiểm tra xem lưỡi dao có vết mẻ bong tróc hoặc vết xước do ép ở mặt bên hay không. Nếu mặt cắt phẳng và không có râu sợi bố bị kéo tưa rõ rệt, nghĩa là độ cứng dao cắt và góc lưỡi cắt hiện tại phù hợp.
Chống quá tải và chu kỳ bảo trì: cấu hình hệ thống truyền động tốc độ thấp, mô-men xoắn lớn và đánh giá tình trạng hằng ngày
Nghiền thô lốp phải đối mặt với điều kiện tải nặng khó lường, nên hệ thống truyền động phải dùng hộp giảm tốc chính xác kết hợp hệ vòng bi hạng nặng để chịu mô-men xoắn cao liên tục ở tốc độ quay thấp. Hộp giảm tốc chính xác hấp thụ được rung động cơ học sinh ra khi trục dao cắt đứt dây thép cỡ lớn, giảm sóng va đập dội ngược trực tiếp vào động cơ dẫn động, bảo đảm máy chạy ổn định khi vận hành tải cao liên tục.
Logic phản ứng quá tải của hệ thống điều khiển điện ảnh hưởng trực tiếp đến tuổi thọ kết cấu cơ khí. Khi bên trong lốp lẫn dị vật cứng quá cỡ hoặc lực cản tức thời của tanh lốp làm dòng điện vượt ngưỡng cài đặt, hệ thống điều khiển phải ngắt quay thuận trong thời gian cỡ mili giây và kích hoạt tự động đảo chiều, đợi vật liệu lỏng ra rồi thử cắt lại. Logic đảo chiều giải kẹt giúp ngăn động cơ quá nhiệt cháy hỏng và trục chính gãy do mỏi.
Để đánh giá tình trạng vận hành của bộ phận truyền động, cần chú ý độ êm khi trục chính quay và mức tăng nhiệt khi hộp giảm tốc làm việc. Nhiệt độ tại vị trí vòng bi của hộp giảm tốc tăng bất thường thường cho thấy tải ngang bên trong vượt mức, có thể do tải cắt giữa hai trục mất cân bằng hoặc vật liệu bị cấp lệch tâm trong thời gian dài. Xây dựng quy trình kiểm tra khi dừng máy bài bản, theo dõi khe hở ăn khớp bánh răng và tình trạng dầu bôi trơn, sẽ xử lý được sự cố truyền động của thiết bị nghiền xé hạng nặng ngay từ khi mới manh nha.
Video hiện trường
Câu hỏi thường gặp
- Trước khi nghiền thô lốp xe phế liệu, có bắt buộc phải rút dây thép tanh lốp ra trước không?
- Máy nghiền hai trục dùng dao cắt hợp kim bố trí xen kẽ trên hai rotor, có khả năng cắt và xé mạnh, có thể cắt trực tiếp nguyên chiếc lốp còn dây thép tanh lốp. Với lốp xe tải, xe khách, nếu rút dây thép trước sẽ giảm rõ va đập tức thời lên trục chính và làm chậm mài mòn dao cắt. Có rút dây thép hay không tùy vào cách dây chuyền cân đối giữa chi phí bảo trì dao cắt và khoản đầu tư cho công đoạn phía trước.
- Khi máy nghiền hai trục nghiền thô lốp, kích thước đầu ra do yếu tố nào quyết định?
- Kích thước đầu ra khi nghiền thô chủ yếu do độ dày và số móc của dao cắt hợp kim quyết định. Sau khi bị cắt xen kẽ giữa hai trục, vật liệu rơi xuống theo khe hở giữa các lưỡi dao. Độ dày lưỡi dao quyết định trực tiếp bề rộng dải của miếng cao su, còn số răng móc dao khống chế chiều dài đoạn cắt.
- Khi gặp kẹt máy hoặc dị vật không nghiền được, máy tự bảo vệ bằng cách nào?
- Máy có cơ chế bảo vệ quá tải. Khi gặp dị vật cứng không cắt đứt được hoặc lực cản vượt ngưỡng an toàn, hệ thống điều khiển tự động dừng máy và cho trục chính quay ngược để đẩy vật liệu ra. Sau khi dị vật đổi vị trí hoặc được công nhân dọn ra, máy chạy trở lại, tránh cho hộp giảm tốc và trục chính bị quá tải hư hỏng.