
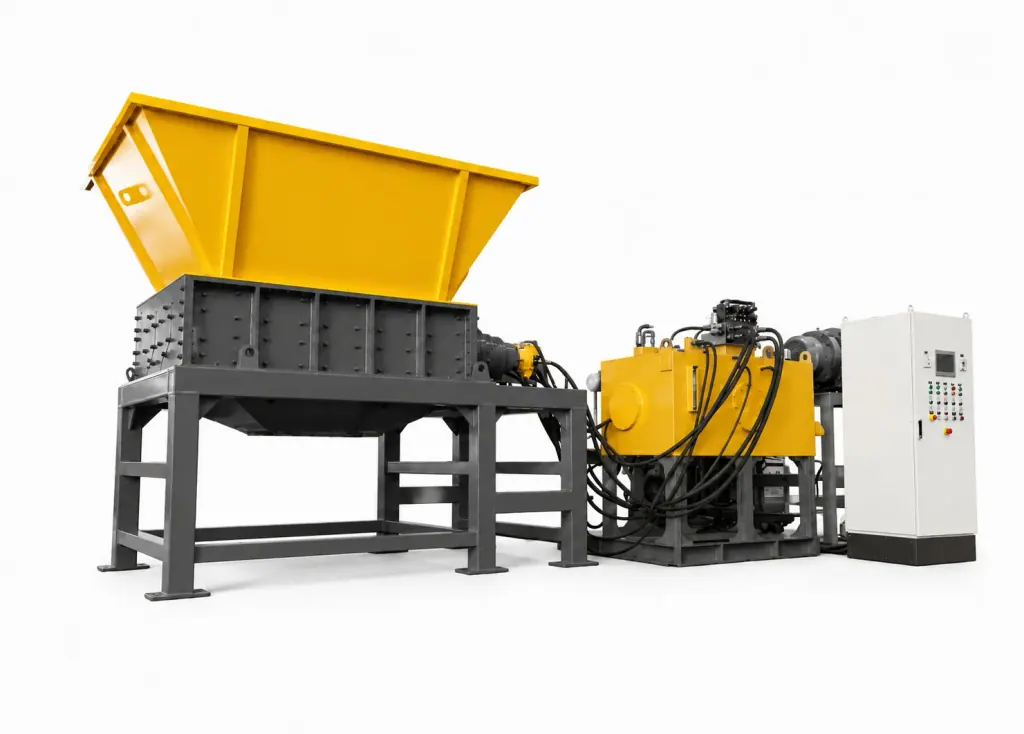
Dây chuyền sản xuất hạt cao su từ lốp xe phế liệu dùng máy nghiền thủy lực làm máy chính ở công đoạn nghiền thô. Mô-tơ thủy lực tốc độ thấp, mô-men xoắn lớn dẫn động trực tiếp dao cắt. Dao dùng lực ép và lực cắt để cắn đứt dây thép tanh lốp cùng lớp cao su dày, chia vật liệu cao su kích thước lớn thành từng miếng nhỏ.
Dây thép tanh của lốp radial có độ cứng cao, khung xương thân lốp đan chéo nhau, nên lực cản khi nạp liệu thay đổi rất lớn. Với truyền động bánh răng cơ khí, khi máy bị kẹt cứng, va đập cứng dễ làm gãy bánh răng hoặc cháy động cơ. Dầu thủy lực có tính nén được, hấp thụ được tải trọng va đập, nên phù hợp để xử lý vật liệu cao su dày lẫn cả dây thép thô và dây thép mảnh.
Khi chọn máy, cần chú ý độ bền của buồng dao trước va đập tức thời và tốc độ đáp ứng khi bơm thủy lực thay đổi lưu lượng. Tính toán động lực không thể chỉ nhìn vào công suất trung bình. Phải xem mạch dầu chính cần bao nhiêu giây để đạt áp suất đỉnh, và van thủy lực xả áp ra sao khi trục đảo chiều quay thuận nghịch.
| Loại thiết bị | Vật liệu phù hợp | Công đoạn | Điểm cần đánh giá |
|---|---|---|---|
| Máy nghiền thủy lực | Lốp xe phế liệu nguyên chiếc, tanh lốp có dây thép | Công đoạn nghiền thô giảm thể tích | Chịu tải va đập và kẹt liệu đột ngột, điều chỉnh mô-men cắt qua thay đổi áp suất dầu |
| Thiết bị nghiền mịn phía sau | Miếng cao su đã khử sắt, vật liệu cao su nghiền thô | Làm mịn và định hình hạt | Dây thép trong vật liệu cần được tách trước, dao cắt dựa vào tần suất cắt cao để kiểm soát hình dạng hạt ở đầu ra cuối cùng |
1. Điều kiện tải va đập cao khi nghiền thô lốp xe và sự tương thích với đặc tính dẫn động của máy nghiền thủy lực
Lực cản khi răng dao chạm vào hoa lốp ở mặt lốp và khi cắn vào dây thép carbon cao ở tanh lốp chênh nhau gấp nhiều lần. Truyền động cơ khí gặp tải tăng đột ngột thì chỉ còn cách để động cơ quá tải phát nhiệt hoặc chờ bộ giới hạn mô-men nhả ra. Buồng nghiền thường xuyên dừng máy thì dòng vật liệu của cả dây chuyền sẽ bị ngắt quãng.
Máy nghiền thủy lực dùng mô-tơ thủy lực nối thẳng với trục dao. Khi dao cắt cắn kẹt dây thép thô, áp suất dầu tăng vọt và bơm thay đổi lưu lượng lập tức giảm góc đĩa nghiêng. Tốc độ mô-tơ chậm lại, mô-men xoắn đầu ra đồng thời tăng lên mức đỉnh, ép thẳng để cắt đứt dây thép. Hệ trục không phải chịu va đập cứng.
Khi dung lượng máy biến áp của nhà máy không đủ, chọn dẫn động thủy lực sẽ an toàn hơn. Nếu vật liệu nạp vào lẫn lốp xe tải nặng cỡ lớn chưa rút dây thép, động cơ phải khởi động có tải nặng nhiều lần sẽ kéo tụt điện áp lưới. Trạm thủy lực chạy liên tục kết hợp điều chỉnh lưu lượng giúp tránh nhảy cầu dao lưới điện, nhờ đó băng tải có thể cấp liệu liên tục.
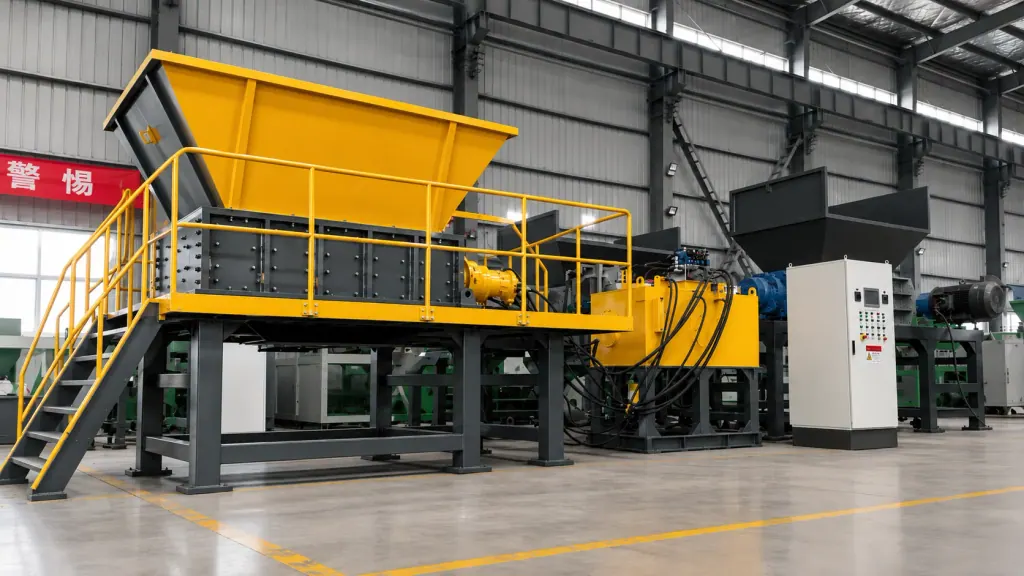
2. Tính toán chọn mô-tơ thủy lực tốc độ thấp, mô-men xoắn lớn và hệ động lực bơm chính
Khi tính động lực cho máy nghiền thủy lực, cần suy ngược từ tốc độ dài tại mũi dao ra tốc độ quay và mô-men xoắn của trục dao. Cắt cao su kỵ tốc độ quay cao. Dao chạy quá nhanh thì nhiệt ma sát làm cao su chảy ra dính vào dao, lưỡi cắt còn bị trượt; giảm tốc độ quay xuống thì mũi dao mới đâm được vào thân lốp và cắt đứt từng sợi dây thép khung.
Bơm piston thay đổi lưu lượng mạch kín kết hợp mô-tơ piston hướng kính dung tích lớn phù hợp cho việc nghiền lốp tải nặng. Khi răng dao kẹt trên vòng dây thép, áp suất dầu của hệ thống đạt giá trị cắt định mức chỉ trong vài mili giây. Không cần hộp giảm tốc, hệ thống vẫn tạo ra mô-men xoắn hàng chục nghìn N·m, và số chi tiết truyền động giảm đi hơn một nửa.
Đường kính danh nghĩa của cụm van đảo chiều và bổ sung dầu là thông số mấu chốt khi kiểm tra mạch dầu. Lốp xe dính bùn và tạp chất, nên mỗi ngày trục chính phải đảo chiều quay thuận nghịch nhiều lần để đẩy vật liệu ra. Cụm van đường kính lớn xả áp nhanh hơn, hấp thụ được xung thủy lực ngược chiều, nhờ vậy đầu nối ống cao áp không bị rung nứt gây rò dầu.
3. Kết cấu buồng dao chịu mài mòn và cấu hình logic chống quấn, bảo vệ quá tải
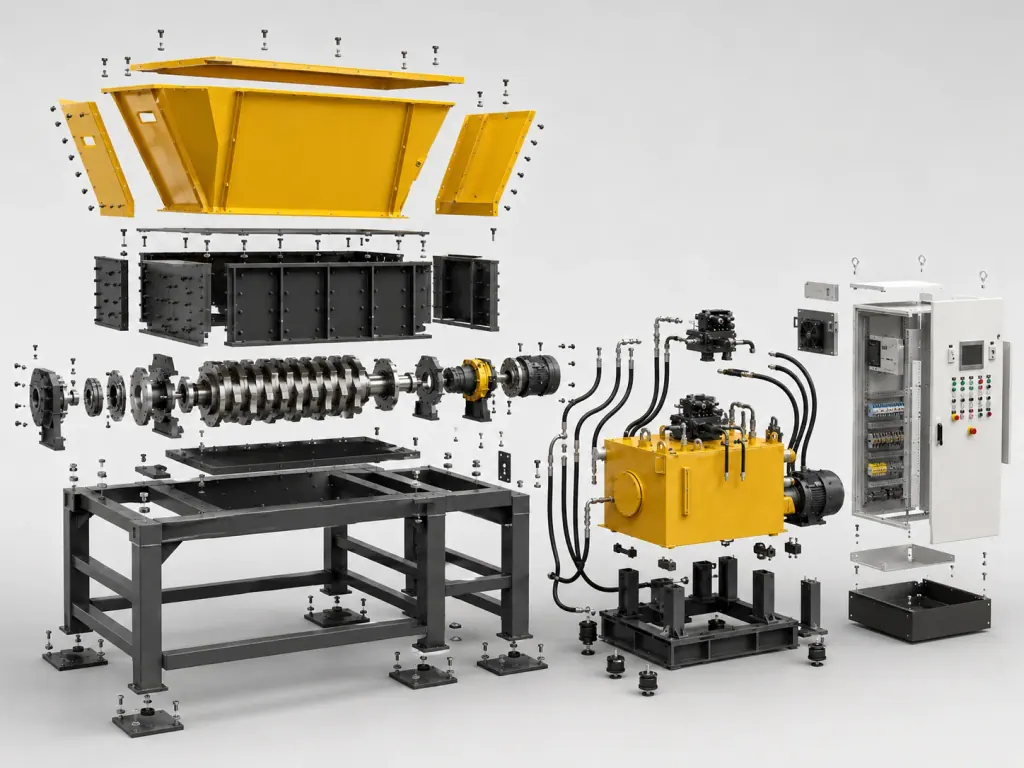
Dây thép mảnh bị xé ra sẽ theo trục dao dồn về hai đầu. Khi dây thép xuyên qua phớt dầu vòng bi, mỡ bôi trơn bị biến chất và vòng bi chỉ vài ngày là bó cứng. Hai đầu buồng dao phải lắp vòng chắn liệu kiểu mê cung, dùng rào chắn cơ khí cứng để chặn sợi thép mảnh thì gối đỡ vòng bi mới được bảo vệ.
Độ dày và biên dạng răng dao quyết định hiệu suất bắt liệu. Khi xé lốp nguyên chiếc chưa cắt khúc, dao răng phẳng bị trượt, còn răng dạng móc có thể móc vào tanh lốp và kéo vào vùng cắt. Chân răng móc phải đủ dày để chịu lực ép ngang. Như vậy mặt bên lưỡi dao mới không bị biến dạng và khe hở cắt mới không bị nới rộng.
Chương trình điều khiển điện phải liên động với van tràn an toàn chính. Khi áp suất dầu chạm ngưỡng an toàn lâu hơn thời gian cài đặt, PLC phải dừng máy và báo động. Không được để van tràn xả dầu trong thời gian dài gây nóng, tránh để nhiệt độ cao làm toàn bộ gioăng làm kín dầu thủy lực chai cứng và mất tác dụng.
Câu hỏi thường gặp
- Máy nghiền thủy lực đảm nhận công việc chính nào trong dây chuyền sản xuất hạt cao su từ lốp xe phế liệu?
- Thiết bị này đặt ở vị trí đầu tiên của công đoạn nghiền thô, cắt lốp xe phế liệu nguyên chiếc thành miếng cao su. Máy dùng mô-men xoắn lớn, tốc độ quay thấp để cắt đứt trực tiếp thân lốp và dây thép thô ở tanh lốp, cấp liệu cho khâu tách thép và máy nghiền mịn phía sau.
- Khi mua máy nghiền thủy lực cho lốp xe phế liệu, cần kiểm tra kỹ những cấu hình động lực nào?
- Cần xem thời gian đáp ứng khi bơm thủy lực thay đổi lưu lượng và áp suất làm việc của mô-tơ piston hướng kính. Cũng phải kiểm tra đường kính danh nghĩa của cụm van xả áp khi đảo chiều quay thuận nghịch. Thông số này quyết định máy có đảo chiều nhanh để thoát kẹt khi kẹt liệu hay không, đồng thời liên quan đến việc đường ống thủy lực có bị rung và rò dầu hay không.
- Khi xử lý vật liệu lốp lẫn bùn cát và dây thép, cần lưu ý gì khi bảo trì buồng dao?
- Hằng ngày cần tháo ra kiểm tra gioăng làm kín chống quấn ở hai đầu trục chính, xem có sợi thép mảnh nào bị cuốn vào làm hỏng vòng bi không. Cũng cần dùng thước lá đo khe hở cắt ở mặt bên lưỡi dao. Khi răng dao mòn tròn hoặc khe hở lớn lên, vật liệu cao su dễ bị kẹp vào khe dao và áp suất dầu sẽ tăng bất thường theo.