
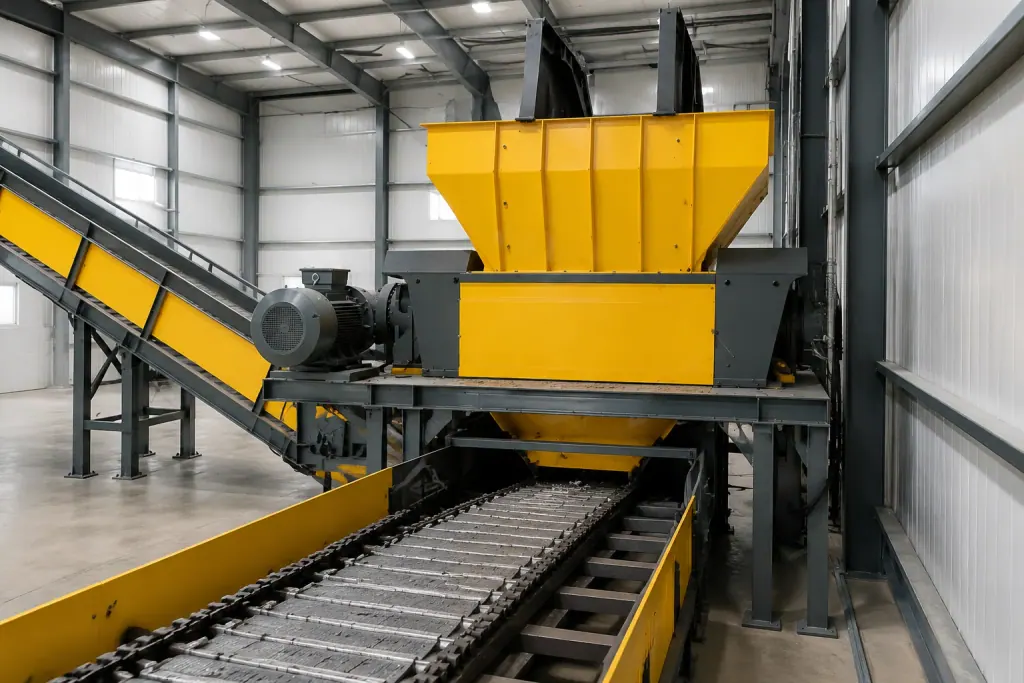
Máy nghiền hai trục đảm nhận công đoạn nghiền thô cấp 1 trong dây chuyền sản xuất hạt cao su từ lốp xe phế liệu. Trên hai rotor có các dao cắt bằng hợp kim đặc chủng xếp so le. Nhờ lực cắt và lực ép, máy cắt nguyên chiếc lốp xe phế liệu thành các miếng cao su thô. So với các dòng máy truyền thống đời cũ, kết cấu này giúp năng suất của một máy tăng trên 40%.
Khi mua thiết bị, nhiều người phụ trách hiện trường không biết nên để dư bao nhiêu mô-men xoắn cho hộp giảm tốc, cũng không chắc đĩa dao nên dùng biên dạng răng mấy vấu. Trong tanh lốp có vòng dây thép thô cường độ cao, lớp bố còn chứa nhiều dây thép mảnh dày đặc. Thiết bị phải dựa vào hệ thống vòng bi hạng nặng kết hợp hộp giảm tốc chính xác tốc độ thấp, mô-men xoắn lớn để cưỡng ép xử lý khối vật liệu hỗn hợp kim loại và cao su này.
Độ dày đĩa dao quyết định trực tiếp bề rộng dải của miếng cao su ở lượt nghiền đầu tiên, còn góc răng móc quyết định lốp nguyên chiếc có được kéo vào và đi xuống trơn tru hay không. Khi chọn máy, cần nắm rõ đường kính lớn nhất của lốp nạp liệu, rồi xem máy nghiền mịn ở công đoạn sau tiếp nhận được vật liệu kích thước bao nhiêu. Chốt được hai điểm này thì cấu hình buồng dao và hệ truyền động mới không phải đi đường vòng.
| Thiết bị và bộ phận | Điều kiện áp dụng và cấu hình | Công đoạn | Căn cứ chọn máy |
|---|---|---|---|
| Truyền động chính máy nghiền hai trục | Hộp giảm tốc chính xác mô-men xoắn lớn kết hợp hệ thống vòng bi hạng nặng | Nghiền thô cấp 1 lốp nguyên chiếc | Dự phòng mô-men xoắn theo độ bền cắt tức thời của dây thép tanh lốp xe tải, xe khách |
| Đĩa dao quay nghiền thô | Dao cắt hợp kim chịu mài mòn một vấu, móc cong lớn, bản dày | Nạp lốp phế liệu nguyên chiếc đường kính lớn | Tăng lực bám và kéo vào, chống lốp nảy và quay trượt phía trên trục dao |
| Đĩa dao quay cắt tinh | Dao cắt hợp kim chịu mài mòn nhiều vấu loại gọn kết hợp tấm lược dao cố định | Nạp miếng cao su đã nghiền sơ bộ | Tăng tần suất tiếp xúc cắt, chống sợi bố quấn trục chính, kiểm soát kích thước miếng đầu ra |
| Mô-đun bảo vệ điều khiển điện | Hệ thống bảo vệ quá tải tự động đảo chiều hai chiều | Bảo vệ chống kẹt máy khi nghiền thô | Cài ngưỡng đảo chiều thoát kẹt và dừng máy quá tải theo dòng tải thực tế của động cơ trục chính |
Đặc điểm tải khi nghiền thô lốp xe và việc phối hợp mô-men cắt của máy nghiền hai trục
Thân lốp xe con khá mềm, dễ bật lại khi cắt. Lốp xe tải và xe khách có lớp sợi bố dày, dây thép tanh lốp to và chắc. Lốp xe con khi vào buồng nghiền dễ trượt và nảy phía trên trục dao, còn lốp xe tải lớn thì ngay lúc mũi dao đâm vào tanh lốp sẽ tạo ra mô-men cản rất lớn lên trục chính.
Để đánh giá tại hiện trường hệ truyền động có dùng được hay không, căn cứ là mức tăng vọt của dòng điện động cơ ngay lúc lưỡi dao cắt vào tanh lốp. Một số nhà máy chọn mô-men xoắn danh định của hộp giảm tốc theo tải khi cắt mặt lốp cao su thuần, nên đĩa dao vừa gặp vòng dây thép thô là máy bị ghì cứng và nhảy aptomat. Chỉ cần vật liệu nạp có lốp nguyên chiếc chưa rút tanh, hộp giảm tốc phải được chọn theo mô-men xoắn đỉnh cần thiết để cắt đứt dây thép hợp kim, kèm mức dự phòng đủ để chịu va đập.
Hai rotor được thiết kế quay ngược chiều nhau, chênh lệch tốc độ do hộp giảm tốc phân chia chính xác. Khi tốc độ hai trục chính lệch nhau, điểm chịu lực trên bề mặt tiếp xúc với vật liệu cũng thay đổi theo. Nhờ vậy lốp không bám chết vào một trục rồi quay không tải, cao su và tanh lốp được kéo thuận lợi vào vùng ăn khớp của đĩa dao.
Ảnh hưởng của độ dày đĩa dao hợp kim chịu mài mòn và kết cấu răng móc đến kích thước miếng cao su đầu ra
Khả năng tiếp nhận ở cửa nạp liệu của thiết bị nghiền mịn phía sau quyết định máy nghiền hai trục phía trước cần đĩa dao dày bao nhiêu. Độ dày đĩa dao theo chiều trục chính là bề rộng miếng cao su đầu ra. Đĩa dao càng mỏng thì dải cao su cắt ra càng hẹp, nhưng mô-đun tiết diện chống uốn của lưỡi dao mỏng cũng giảm theo, nên khi gặp dây thép thô chưa tách sẽ dễ bị mẻ lưỡi.
Số vấu của răng móc được chọn theo kích thước vật liệu nạp. Nếu nạp nguyên chiếc lốp xe tải đường kính lớn, nên chọn răng móc cong lớn một vấu: lực ăn vào sâu hơn, kéo thẳng thân lốp hình cung vào giữa hai trục. Nếu vật liệu nạp vốn là miếng cao su đã cắt sơ bộ, nên đổi sang răng nông nhiều vấu để mũi dao tiếp xúc thường xuyên hơn và ít lọt dải dài hơn.
Vật liệu dao cắt quyết định chu kỳ mài mòn và thay thế của thiết bị. Máy nghiền dùng dao cắt hợp kim chịu mài mòn, khi lắp đặt cần căn chỉnh khe hở giữa lưỡi dao quay và tấm lược dao cố định ở thành bên. Mũi răng dao cố định áp sát ống lót của trục dao quay, gạt được sợi bố và dây thép mảnh bám trên trục. Như vậy đầu sợi không quấn vào vị trí vòng bi, tránh gây ma sát sinh nhiệt, thậm chí bó kẹt.
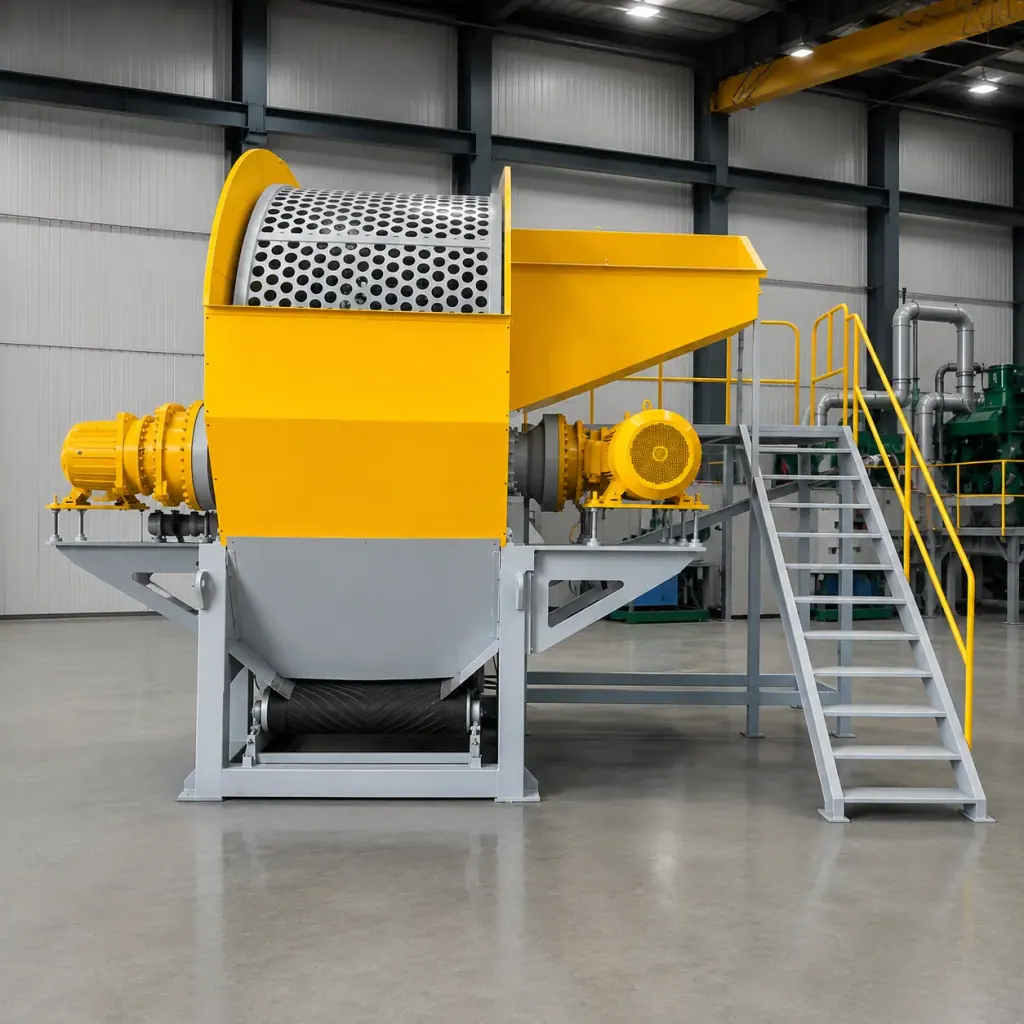
Chọn và cấu hình hệ truyền động tốc độ thấp, mô-men xoắn lớn cùng chức năng tự động đảo chiều chống kẹt
Khi nghiền thô lốp phế liệu, vật liệu thường lẫn mảnh vành bánh xe hoặc tạp chất cứng kích thước lớn. Vật cứng kẹt vào góc chết giữa dao quay và dao cố định sẽ làm trục chính dừng lại chỉ trong vài mili giây, toàn bộ động năng của máy dồn lên bánh răng hộp giảm tốc và trục ra của động cơ. Hệ thống vòng bi hạng nặng và hộp giảm tốc bắt buộc phải có bộ giảm chấn cơ khí chống va đập cứng hoặc chốt an toàn.
Chương trình đảo chiều của hệ thống điều khiển điện quyết định máy có tự thoát được khi bị kẹt hay không. Căn cứ đánh giá độ hoàn thiện của hệ thống điều khiển là độ trễ phản hồi và logic thao tác khi đảo chiều nhả vật liệu sau lúc dòng điện vượt mức. Khi dòng điện trục chính vượt ngưỡng an toàn, bộ điều khiển ngắt nguồn quay thuận, cho trục dao quay ngược một góc định sẵn để nhả vật liệu và đổi tư thế của nó, sau đó chuyển lại sang quay thuận để cắt.
Nếu đảo chiều liên tiếp đủ số lần cài đặt mà vẫn không ăn được vật liệu, hệ thống điện lập tức khóa, ngắt điện và báo động, tránh làm hỏng mặt răng hoặc xoắn cong trục chính. Thao tác tự động nhả vật liệu giúp giảm công dọn buồng dao bằng tay.
Video hiện trường
Câu hỏi thường gặp
- Vì sao công đoạn nghiền thô của dây chuyền sản xuất hạt cao su từ lốp xe phế liệu chủ yếu chọn máy nghiền hai trục?
- Thiết bị này dùng dao cắt hợp kim trên hai rotor để cắt và ép ở tốc độ thấp, cắt đứt trực tiếp cao su và dây thép tanh lốp. So với thiết bị nghiền truyền thống, năng suất cao hơn trên 40%. Máy chạy tốc độ thấp nên ít bị kẹt cứng liên tục do va đập của vật cứng.
- Nên chọn biên dạng răng đĩa dao của máy nghiền hai trục như thế nào?
- Chọn theo hình dạng vật liệu nạp. Nếu nạp lốp nguyên chiếc đường kính lớn, chọn răng móc cong lớn một vấu để tăng lực ăn khớp và kéo. Nếu nạp miếng cao su đã cắt nhỏ, chọn răng móc nhiều vấu để tăng tần suất cắt, giảm kích thước dải và miếng đầu ra.
- Khi máy bị kẹt liệu do dị vật không cắt đứt được, hệ truyền động được bảo vệ như thế nào?
- Hệ thống vòng bi hạng nặng và hộp giảm tốc chính xác chịu trực tiếp va đập tức thời. Hệ thống điều khiển điện theo dõi liên tục dòng tải của động cơ. Khi dòng điện vượt giới hạn, rotor quay ngược để nhả vật liệu rồi thử lại; nếu liên tiếp vài lần vẫn không cắt đứt được, hệ thống tự ngắt nguồn, dừng máy và báo động để bảo vệ bánh răng và trục chính.