
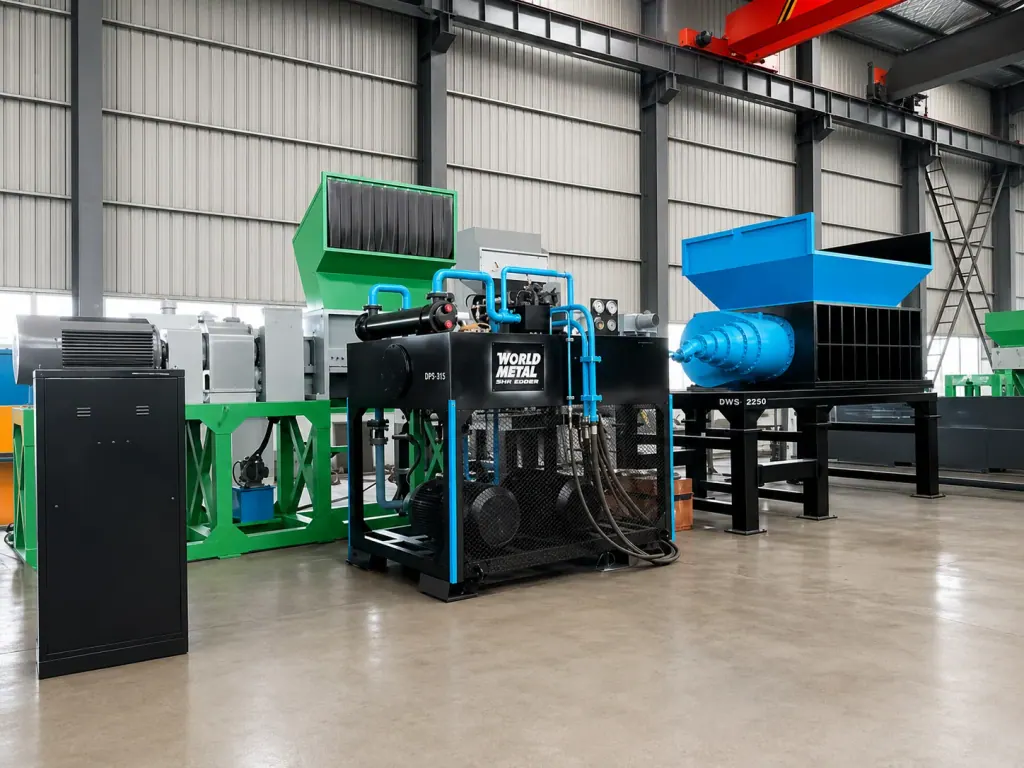
Гидравлический шредер часто ставят в начале Линии шредирования чёрного металлолома для первичного измельчения. Низкооборотные гидромоторы с высоким крутящим моментом приводят валы с легированными ножами, которые разрезают и подминают крупный лом и кузова легковых машин на фрагменты заданного размера для последующей магнитной сепарации и тонкого дробления.
Прямой электромеханический привод с редуктором при переработке смеси тонкого листа, толстостенных балок или тюков уязвим к резким заклиниваниям: редуктор принимает жесткий механический удар, из-за чего крошатся зубья шестерен или горит двигатель. Гидравлика передает усилие рабочей жидкостью и развивает полный крутящий момент даже при падении оборотов вала почти до нуля. Когда в камеру попадает недробимый массивный предмет, клапанная группа сбрасывает давление, защищая установку при работе с тяжелым засоренным ломом.
При выборе модели определяют расчетное усилие резания по максимальной толщине входящего сырья. Исходя из этой нагрузки рассчитывают рабочий объем гидромоторов и рабочее давление системы, после чего задают геометрию режущей камеры и параметры реверса, чтобы первичное измельчение шло без остановок под высокой нагрузкой.
| Тип оборудования | Перерабатываемый материал | Технологический этап | Критерии выбора |
|---|---|---|---|
| Гидравлический шредер | Кузова легковых машин, промышленный лом, крупногабаритные металлоконструкции | Первичное измельчение и уменьшение объема на входе линии | Плавное измельчение высоким крутящим моментом на низких оборотах, защита автоматическим реверсом по давлению, стойкость к динамическим ударам при смешанном сырье |
| Двухвальный шредер | Тонколистовой лом, смешанные твердые отходы, корпуса бытовой техники | Первичное дробление и равномерное измельчение | Многоточечный рез наборными ножами из легированной стали, расчет редуктора на знакопеременные нагрузки, надежная пылезащита уплотнений валов |
| Молотковая дробилка | Предварительно измельченный кусковой лом, мелкая бытовая техника | Вторичное мелкое дробление, сепарация и очистка металла от краски | Высокоскоростное ударное дробление с калибровкой через колосниковую решетку, обязательная предварительная сортировка с удалением толстостенных твердых фракций |
1. Параметры гидропривода и согласование крутящего момента в условиях первичного измельчения
При одновременной подаче автомобильных кузовов, прессованных пакетов и фасонного проката предел прочности сырья непрерывно скачет. Расчет привода нельзя вести по средней твердости: пиковый крутящий момент гидромотора считают по пределу сдвига самых толстых и прочных элементов в партии. Рабочий объем мотора и передаточное отношение подбирают так, чтобы гарантировать линейное усилие реза в точке захвата, не пытаясь гнаться за высокой скоростью холостого хода.
Если поток состоит из рассыпного лома и тонколистового металла, подачу насосов увеличивают: валы вращаются быстрее, ускоряя уменьшение объема. Когда грейфер сбрасывает толстостенную балку или плотный брикет, основной насос снижает подачу и замедляет вращение, выводя давление в гидросистеме на номинальный уровень для медленного перекусывания за счет высокого момента. Запас мощности проверяют на практике: при непрерывной загрузке контур охлаждения должен удерживать температуру масла в рабочих пределах без частых срабатываний главного предохранительного клапана.
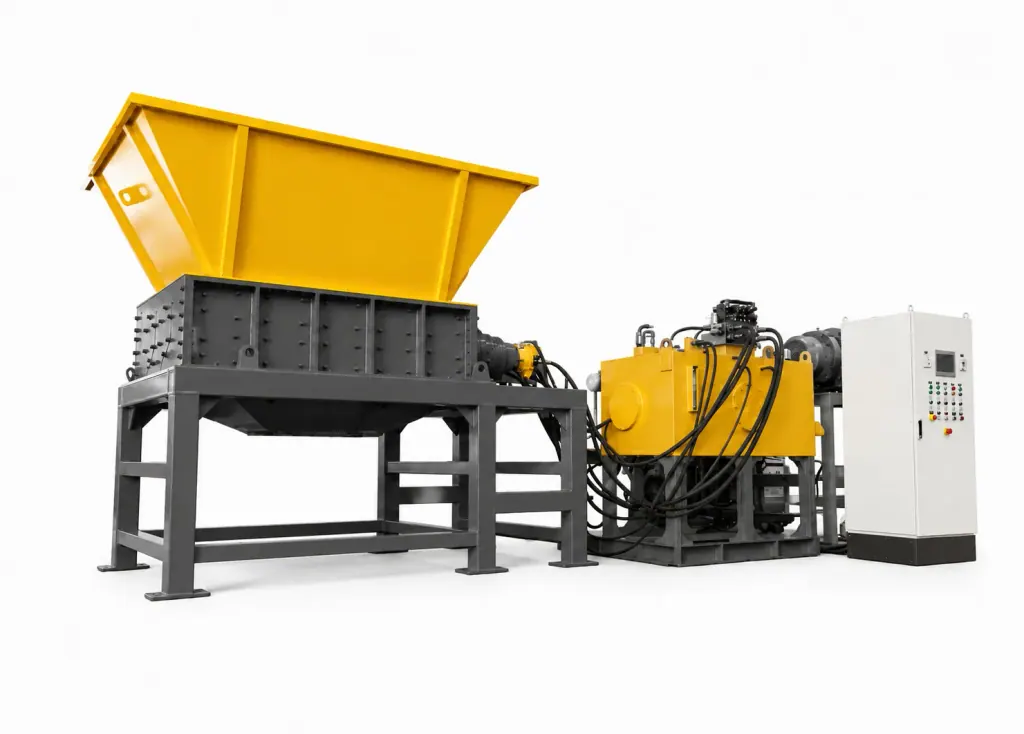
2. Конструкция режущей камеры, межосевое расстояние валов и сплавы режущего инструмента
Корпус режущей камеры при первичном дроблении тяжелого лома воспринимает радиальные разрывающие нагрузки вместе с осевыми усилиями. Корпус изготавливают цельнолитым либо сваривают из толстолистовой стали с обязательным снятием напряжений отжигом. Подшипниковые узлы выносят за пределы рабочей камеры и герметизируют, исключая попадание металлической окалины и шлама в ролики. Межосевое расстояние жестко задает глубину захода ножей: излишний зазор приведет к проскальзыванию тонкого листа без захвата, а слишком малый шаг увеличит бесполезный расход энергии на повторный рез.
Для преобладающих кузовных деталей и штампованного листа используют многозубые ножи из специального износостойкого сплава, которые прокалывают материал во многих точках и распределяют усилие на зубья. При регулярном наличии толстостенных труб или тяжелого профиля ставят однозубые либо двухзубые ножи с широким основанием, устойчивым к сколам. Зазоры между дистанционными втулками и противорезами проверяют каждую смену, чтобы исключить заклинивание полос металла сбоку ножей и перекос валов.
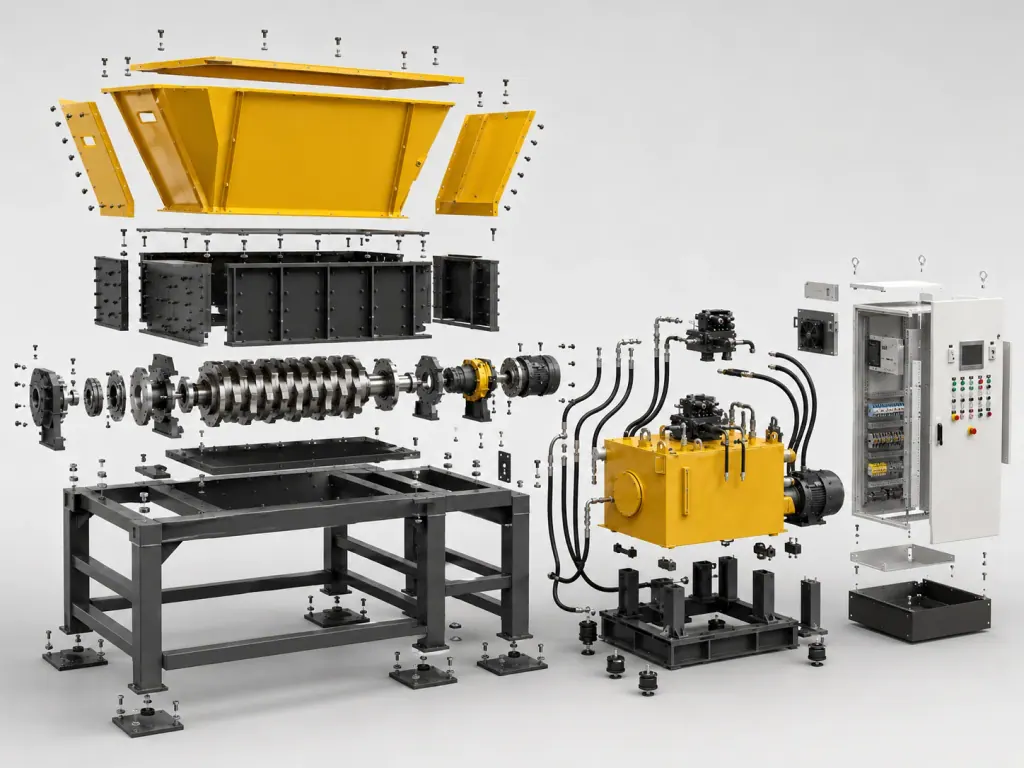
3. Управление давлением насосной станции и алгоритм реверса при заклинивании
В массе металлолома могут скрываться закаленные сплошные валы или массивные заготовки. Гидростанцию оснащают двойным контуром сброса: пилотный предохранительный клапан байпасирует поток в момент блокировки валов, исключая остаточную деформацию валов и рамы, а датчики давления отслеживают скорость нарастания давления в главной магистрали, выявляя заклинивание на раннем этапе.
Когда давление достигает верхнего порога и задерживается на нем, контроллер через пропорциональный клапан переключает поток, вращая валы в обратную сторону на один или два оборота для освобождения предмета и изменения его положения перед повторным захватом. Если несколько попыток реверса подряд не разрушают объект, система автоматически отключает подающий конвейер и выдает сигнал оператору грейфера для ручной выемки застрявшего элемента без риска повреждения режущих кромок.
Часто задаваемые вопросы
- Почему на начальном этапе Линии шредирования чёрного металлолома выбирают гидравлический шредер вместо механического привода?
- Механический привод использует электродвигатель с цилиндрическим редуктором: при заклинивании на толстостенном ломе или сплошном вале вся кинематическая цепь получает жесткий удар, способный сломать зубья или вал. Гидравлический шредер передает усилие через жидкость, сохраняет максимальный крутящий момент на околонулевых оборотах и быстро сбрасывает нагрузку через предохранительные клапаны при заклинивании, что обеспечивает защиту конструкции при переработке тяжелого лома.
- Как подбирают геометрию зубьев и сплав ножей для гидравлического шредера?
- Для тонколистового металла и автомобильных кузовов применяют многозубые легированные ножи с несколькими точками захвата. При работе с толстостенными трубами и конструкционным профилем устанавливают однозубые либо двухзубые ножи с широким основанием, которое держит изгибающие нагрузки и предотвращает выкрашивание кромок.
- Как работает автоматическая защита реверсом при заклинивании первичного шредера?
- Датчик давления фиксирует скачок давления в главном гидроконтуре выше уставки, распределитель переключает поток, и валы вращаются в обратную сторону на один или два оборота для сброса сырья и повторного захвата под другим углом. Если несколько циклов подряд не приводят к разрезанию, привод останавливается с блокировкой питателя и подачей сигнала оператору для ручного извлечения предмета, исключая механические повреждения ножей.