
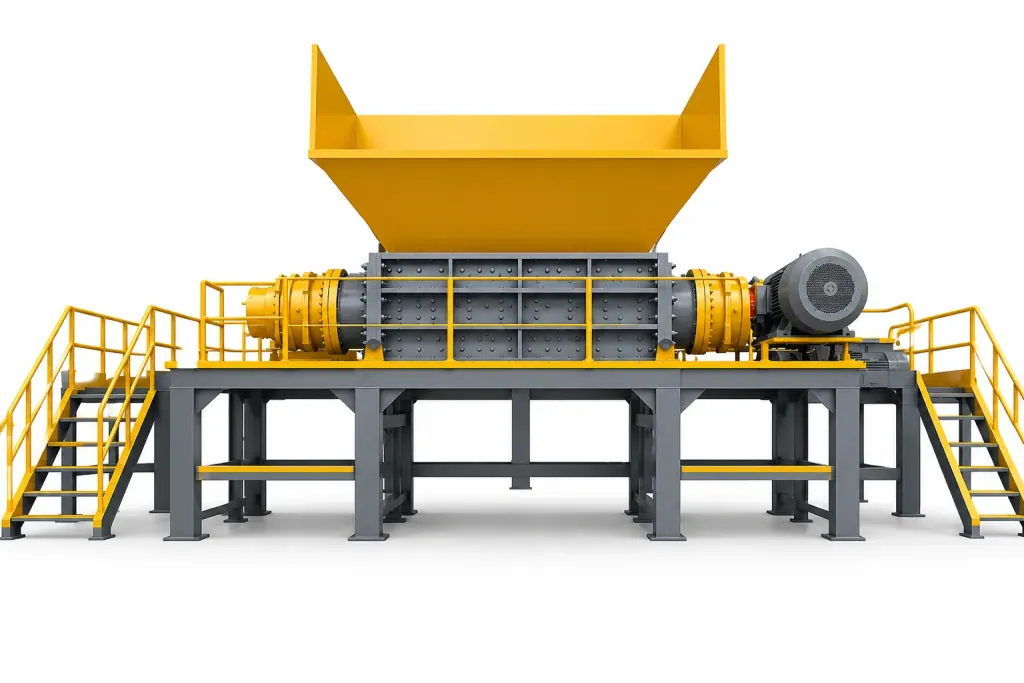
Двухвальный шредер служит базовым узлом первичного измельчения в линиях по производству резиновой крошки из шин. Оборудование оснащено двухроторной системой реза со смещенным расположением легированных ножей. Переработка цельной шины происходит за счет одновременного резания, разрыва и сжатия, что повышает производительность дробления более чем на 40% по сравнению с традиционными агрегатами.
Внешний слой отработанной шины состоит из высокоэластичной резины и плотного корда, внутри которого находится толстая бортовая проволока с высоким сопротивлением разрыву. Узел первичного дробления принимает прямые ударные нагрузки от металлокорда, а сопротивление шины разрыву принципиально отличается от пластиковых отходов. Расчет оборудования строится вокруг ударопрочности низкоскоростного режущего механизма, поэтому подбирать мощность по объемным нормам для ТБО недопустимо.
На этапе комплектации предприятий часто выбирают облегченный корпус дробильной камеры или геометрию зубьев для хрупких твердых материалов. В результате валы под высокой нагрузкой постоянно заклинивают и уходят в реверс, нарушая подачу сырья по всей линии. Стабильная работа участка первичного дробления возможна только при точном соотношении объема камеры, твердости легированных ножей и параметров привода.
| Узел оборудования | Конструктивное исполнение | Требования при переработке шин | Критерии оценки и подбора |
|---|---|---|---|
| Дробильная камера и валы | Двухроторная схема резания, тяжелый сварной корпус | Вместимость камеры под диаметр цельной шины, компенсация ударных нагрузок | Увеличенное межосевое расстояние валов и усиленная рама при высокой доле грузовых покрышек |
| Режущие ножи | Смещенные дисковые ножи из легированной стали с широкой кромкой | Износостойкость и вязкость при перекусывании высокопрочной проволоки без затягивания резины | Уменьшение бокового зазора или переточка ножей при появлении вытянутых прядей корда |
| Зона выгрузки и защита | Интегрированные очистные гребенки и износостойкая броня | Предотвращение намотки свободной тонкой проволоки на валы и заклинивания в зазорах стенок | Контроль свободного схода материала, предотвращение скопления чипсов и корда под роторами |
| Приводная группа | Прецизионный редуктор и тяжелая подшипниковая опора | Длительная работа под нагрузкой, гашение кратковременных крутильных ударов | Настройка порога аварийного реверса по номинальному току электродвигателя |
Согласование габаритов сырья и производительности: камера дробления и крутящий момент валов шредера первичной переработки шин
Бортовая проволока грузовых шин и автобусных покрышек отличается большим сечением и жестким диаметром кольца, создавая резкие ударные нагрузки при входе в зону реза. Загрузочное окно и внутренняя ширина ножевой камеры обязаны свободно вмещать наружный диаметр неразрезанной шины, а межосевое расстояние валов задает угол захвата. Недостаточный межосевой интервал приводит к проскальзыванию крупногабаритных шин на поверхности валов без захвата материалом.
Расчет производительности привязан к требуемой фракции резинового чипса и частоте реза. Задача первичной стадии заключается в быстром разделении шины на куски для передачи на последующие дробилки тонкого помола. Двухвальный шредер работает за счет дифференциального вращения двух валов, и крутящий момент определяет предельную способность перекусывать бортовую проволоку. На линиях с высокой долей грузовых шин запас крутящего момента должен обеспечивать срез бортового кольца за один проход лезвий без ухода в частый аварийный реверс.
Ориентиром служит доля тяжелых грузовых шин в общем объеме сырья. Если поток состоит преимущественно из грузовых покрышек, корпус шредера изготавливают из толстолистового сварного проката, а подшипниковые узлы выносят наружу за торцы камеры, предотвращая попадание резиновой пыли и рубленой проволоки в полости подшипников. При переработке только легковых шин расчет смещается на частоту зацепления зубьев для обеспечения максимальной насыпной пропускной способности камеры.
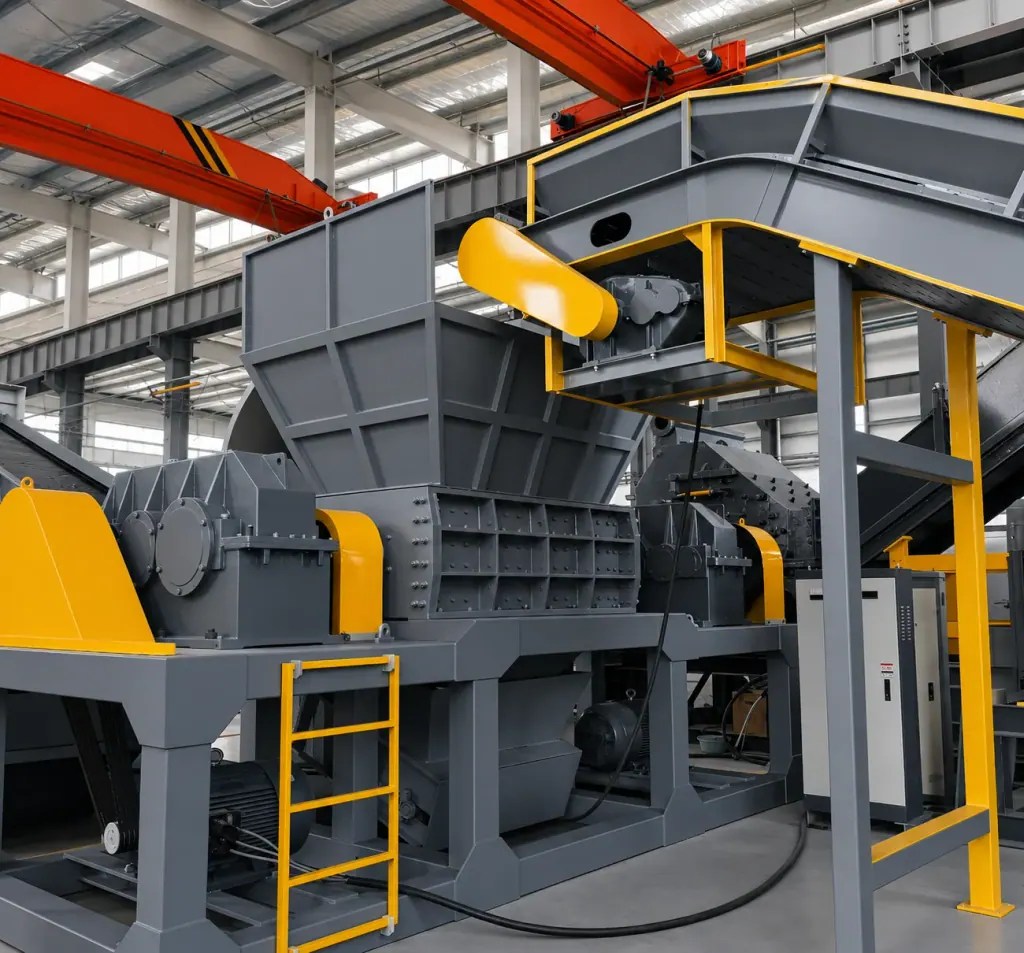
Износостойкость и прочность на разрыв: геометрия режущей кромки ножей из высокопрочных сплавов и защита от наматывания корда
Высокая твердость металлокорда приводит к затуплению и деформации ножей из углеродистых или низколегированных сталей уже через несколько часов непрерывного резания. Расположенные со смещением износостойкие ножи сохраняют остроту кромок под действием циклических знакопеременных нагрузок, исключая появление недорезанных прядей корда и вытягивание резиновых нитей.
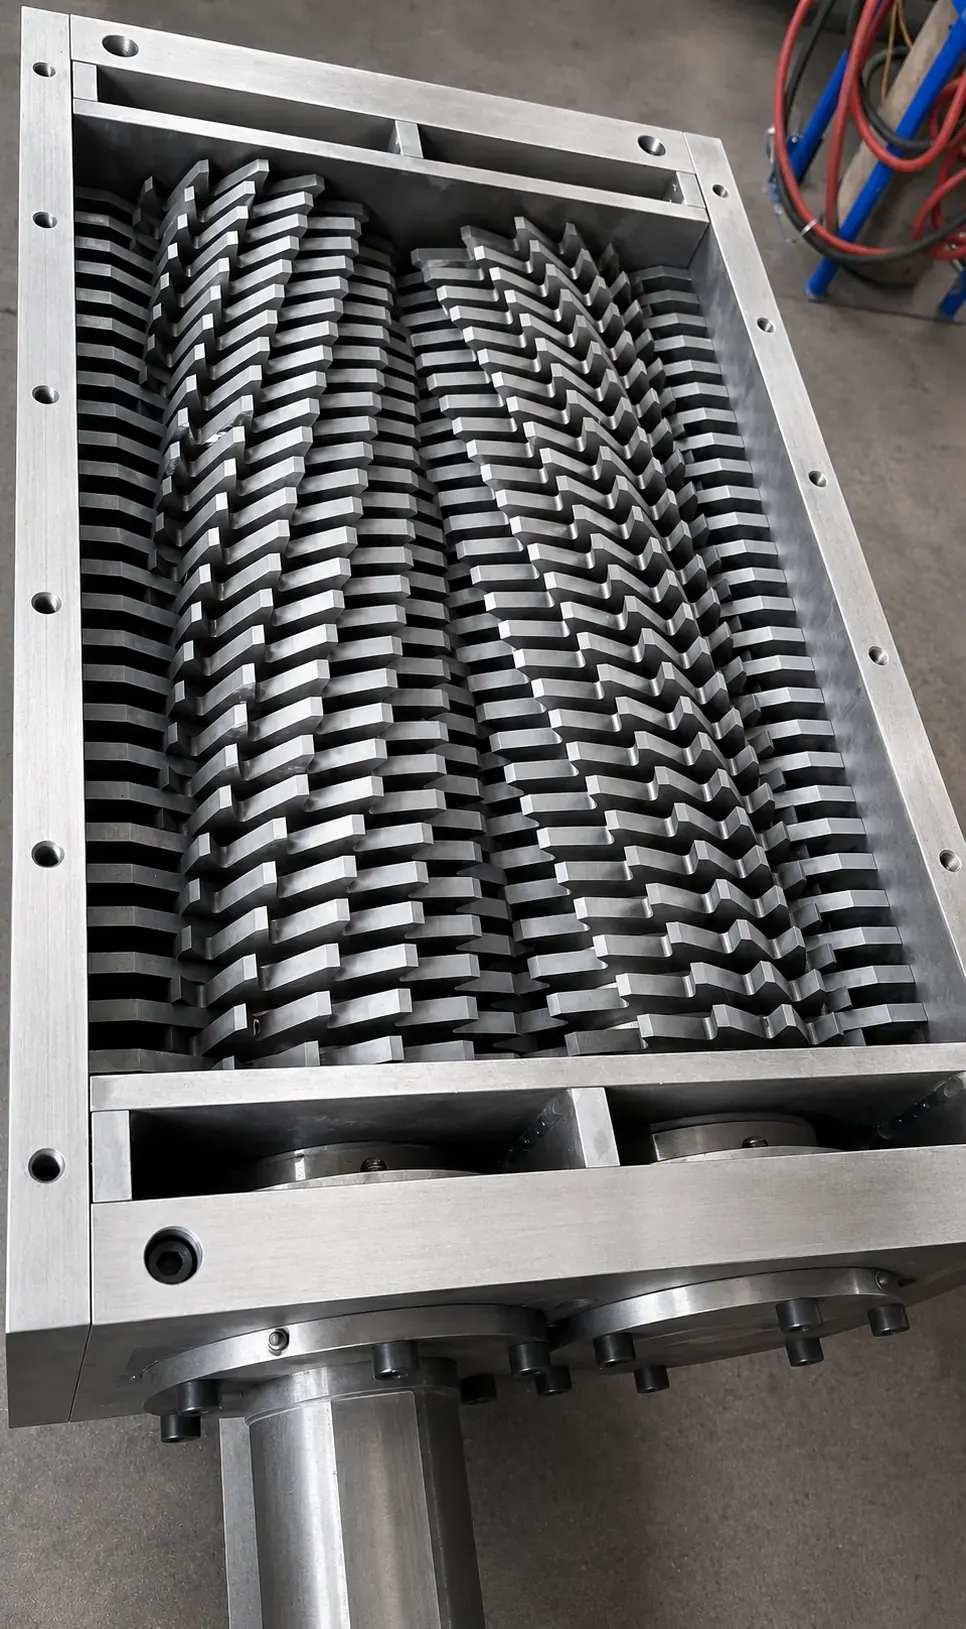
Количество зубьев и толщина дискового ножа задают размер выходного куска. Многозубые ножи быстро захватывают тонкую протекторную зону, но испытывают чрезмерную нагрузку на отдельный зуб при контакте с массивным бортовым кольцом. Однозубые или двухзубые ножи с широкой режущей кромкой имеют большую площадь опирания, демонстрируют высокую вязкость разрушения и рассчитаны на зоны с толстой проволокой. Боковой зазор между ножами встречных валов требует прецизионной регулировки: увеличение зазора ведет к защемлению проволоки на боковых гранях, аномальному боковому износу и возникновению паразитных осевых сил на валах.
Для защиты от спутанной свободной проволоки в нижней части камеры и на боковых стенках монтируют износостойкие гребенки очистки. Контроль состояния ножевой группы ведут по внешнему виду кромок во время плановых остановок: выкрашивание кромок или глубокие боковые борозды указывают на нарушения в регулировках. Ровный срез резины без бахромы расплетенного корда подтверждает правильный выбор твердости металла и геометрии заточки.
Защита от перегрузок и межсервисные интервалы: конфигурация низкооборотного привода с высоким крутящим моментом и текущий контроль узлов
Первичное дробление шин сопровождается непредвиденными пиковыми перегрузками, поэтому силовой агрегат комплектуется прецизионным редуктором и тяжелой подшипниковой группой для стабильной передачи высокого крутящего момента на низких оборотах. Жесткий редуктор гасит вибрации, возникающие при перекусывании пучков корда, снижает обратные динамические удары по валу электродвигателя и поддерживает равномерный ход оборудования.
Алгоритм системы управления при перегрузках определяет ресурс механической части. При попадании в камеру недробимого постороннего предмета или превышении заданного порога по току автоматика в течение миллисекунд отключает прямое вращение и включает реверс для сброса сырья, после чего цикл повторяется. Эта логика предотвращает перегрев обмоток электродвигателя и усталостные трещины на валах.
Рабочее состояние привода отслеживают по плавности хода валов и температуре подшипников редуктора. Локальный перегрев свидетельствует о сверхнормативных радиальных или осевых усилиях из-за неравномерного распределения реза между валами или постоянной односторонней загрузки камеры. Регламентный визуальный осмотр пятна контакта в шестернях и анализ чистоты редукторного масла позволяют выявлять дефекты тяжелого шредера задолго до аварийного останова.
Оборудование в работе
Часто задаваемые вопросы
- Требуется ли предварительное удаление бортовой проволоки перед первичным дроблением шин?
- Двухвальный шредер использует легированные ножи встречного вращения с высокой силой резания и способен измельчать цельные шины вместе с бортовым кольцом. Предварительное извлечение проволоки из крупногабаритных грузовых покрышек снижает пиковые механические удары по валам и уменьшает износ режущих кромок. Необходимость декординга определяется балансом между расходами на обслуживание ножей и затратами на монтаж дополнительного участка вытягивания проволоки.
- Какие параметры влияют на размер фракции резинового чипса в двухвальном шредере?
- Размер выходной фракции задается толщиной дисковых ножей и количеством зубьев на них. Материал после разрезания проходит через межваловые зазоры вниз, где толщина ножа определяет ширину полосы, а количество зацепов контролирует длину отсекаемого куска резины.
- Каким образом шредер защищен от заклинивания твердыми включениями?
- Шредер оснащен защитой по токовой перегрузке. При обнаружении недробимого металлического предмета или превышении критического сопротивления на валу блок управления останавливает вращение и включает кратковременный реверс для освобождения ножей. После смены ориентации материала или ручного удаления постороннего включения рабочий цикл возобновляется, что исключает поломку зубьев редуктора и деформацию валов.