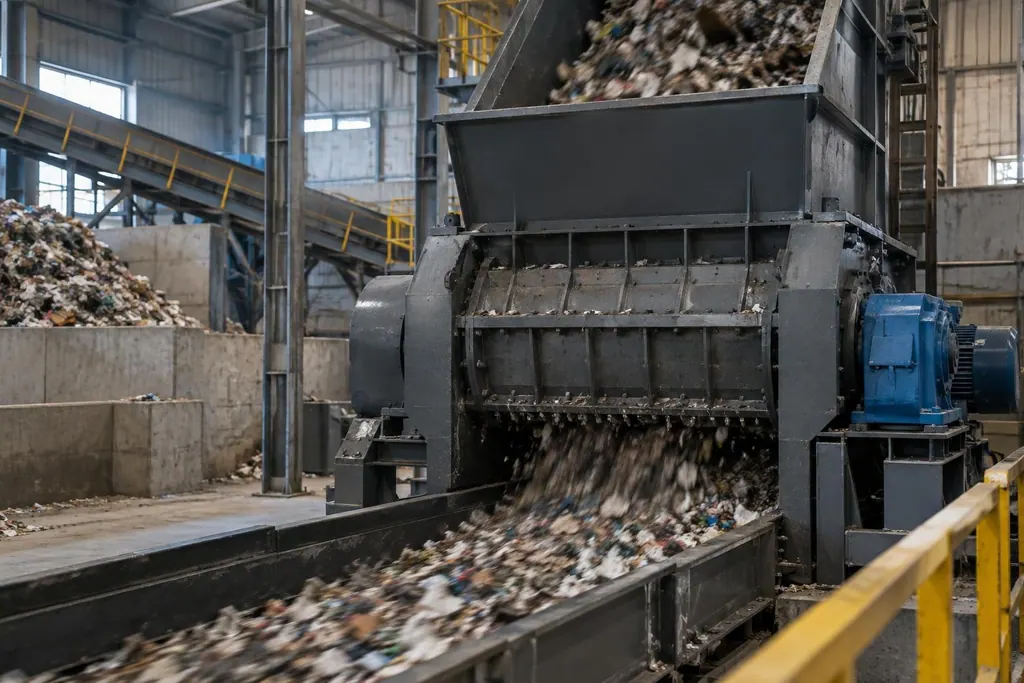
Молотковый шредер для металла в составе линии шредирования чёрного металлолома задействует высокоскоростной ротор с шарнирными молотками для удара, разрыва и сминания стального лома, обеспечивая очистку от краски, удаление примесей и компактирование.
При переработке массивного лома роторный узел и корпус камеры дробления испытывают циклические ударные нагрузки. Несвоевременное обнаружение износа броней или ослабления крепежа приводит к выходу фракции за пределы допусков и росту энергопотребления, а в тяжелых случаях вызывает отрыв молотков либо заклинивание ротора с деформацией вала.
Регламентный контроль требует от персонала раздельных измерений узла вращающихся молотков, стационарных бронеплит и опорных подшипниковых узлов в остановленном состоянии и на холостом ходу.
| Узел контроля | Контролируемые параметры | Критерии отбраковки и порядок действий |
|---|---|---|
| Узел молотков | Степень износа рабочих кромок и динамический дисбаланс ротора | Разворот парами при скруглении или сколе рабочей грани, запрет поштучной замены |
| Оси молотков и крепеж | Прямолинейность осей и состояние стопорных узлов | Списание при ступенчатой выработке или прогибе, проверка момента затяжки и фиксаторов |
| Бронеплиты камеры | Развитие трещин, ослабление посадки и геометрия профиля | Замена плит со сквозными трещинами, установка и затяжка срезанных болтов |
| Колосниковая решетка | Ширина щелевых зазоров и остаточный прогиб колосников | Правка шага при застое материала, замена при выходе износа за пределы допуска |
| Корпуса опорных подшипников | Рабочая температура, механическая вибрация и акустический фон | Ревизия смазки и дорожек качения при перегреве, балансировка ротора при низкочастотном бое |
Методика контроля износа поверхностей и надежности фиксации молотков и осей
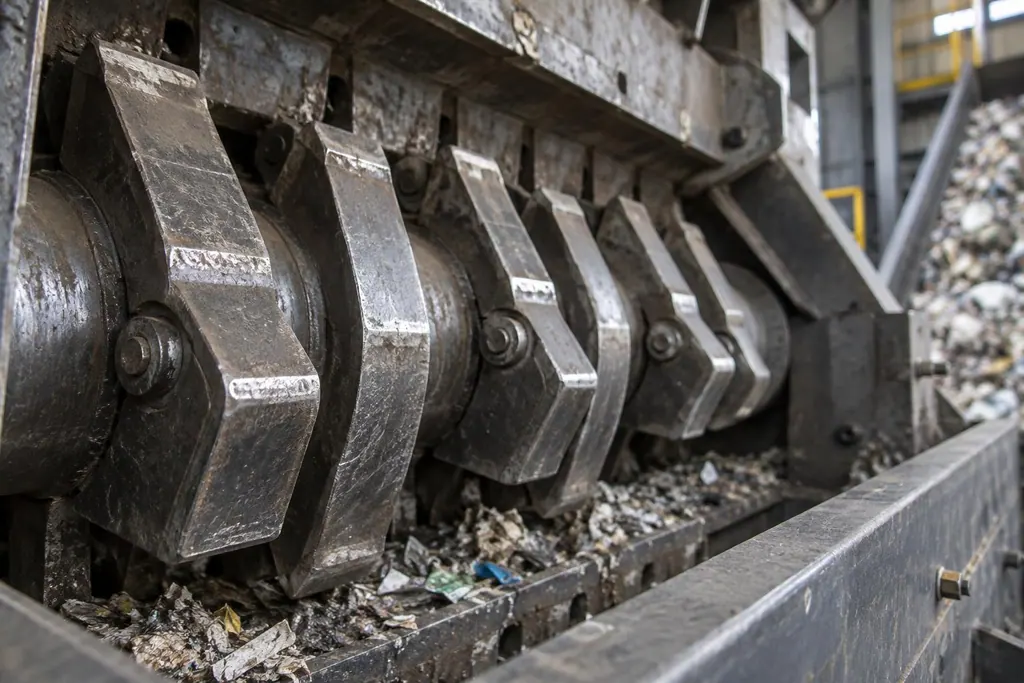
После полного обесточивания и блокировки защитных блокировок откройте смотровые люки для оценки профиля износа ударной грани и боковых кромок молотков. При скруглении рабочего угла молотка до критического радиуса или возникновении глубоких выкрашиваний на торцах молотки переворачивают либо заменяют комплектно. Критическая потеря массы отдельного молотка нарушает динамическую балансировку ротора и вызывает вибрацию оборудования. Решение о перевороте оператор принимает на основании уровня радиальной вибрации ротора и геометрии молотка: при наличии плоской базовой площадки на рабочей грани деталь разворачивают, а при повреждении стенок посадочного отверстия списывают весь комплект.
Разворот или замену молотков запрещено выполнять штучно, монтаж ведут строго симметричными парами относительно оси ротора для сохранения равномерной развесовки по окружности. Рабочие шейки осей молотков проверяют штангенциркулем на предмет ступенчатого износа и прогиба. Наличие выраженных ступенчатых шеек или овальности требует немедленной отбраковки оси во избежание ее хрупкого разрушения под ударными нагрузками.
После монтажа проверяют концевые упорные шайбы и стопорные болты каждой оси молотка. Затяжку болтов контролируют динамометрическим ключом с ревизией целостности стопорных шайб. Молотки на подвесных осях должны качаться свободно, без заклинивания из-за застрявших включений или деформации втулок.
Критерии оценки деформации зазоров колосниковых решеток и футеровки корпуса
Бронеплиты из высокомарганцевистой или легированной стали внутри камеры воспринимают прямые удары кусков металла и истирающие нагрузки. При осмотре зубчатых броней проверяют отсутствие сквозных продольных трещин в теле плит и сохранность высокопрочных потайных болтов. При срезе или ослаблении крепежа шредер останавливают для восстановления соединений, предотвращая падение футеровки в камеру и клин ротора.
Зазор колосниковых решеток разгрузочной зоны задает геометрический размер готового продукта. При укрупнении фракции или выходе недостаточно смятого лома измеряют раскрытие зазоров в центральной зоне решетки и износ кромок колосников. Отгиб колосников наружу под воздействием тяжелых фракций сужает проходные каналы, вызывая застой лома и повышенный абразивный износ внутри камеры.
Необходимость разворота или регулировки положения плит определяют по равномерности зазоров у боковых стенок камеры и плотности формования выходящих фрагментов. Если ударная поверхность истирается до плоского состояния, сырье перестает отскакивать в зону дробления и задерживается в камере; в этом случае под изношенную плиту устанавливают регулировочные прокладки. При полной утрате расчетного угла отражения футеровку заменяют новой для восстановления профиля дробления.
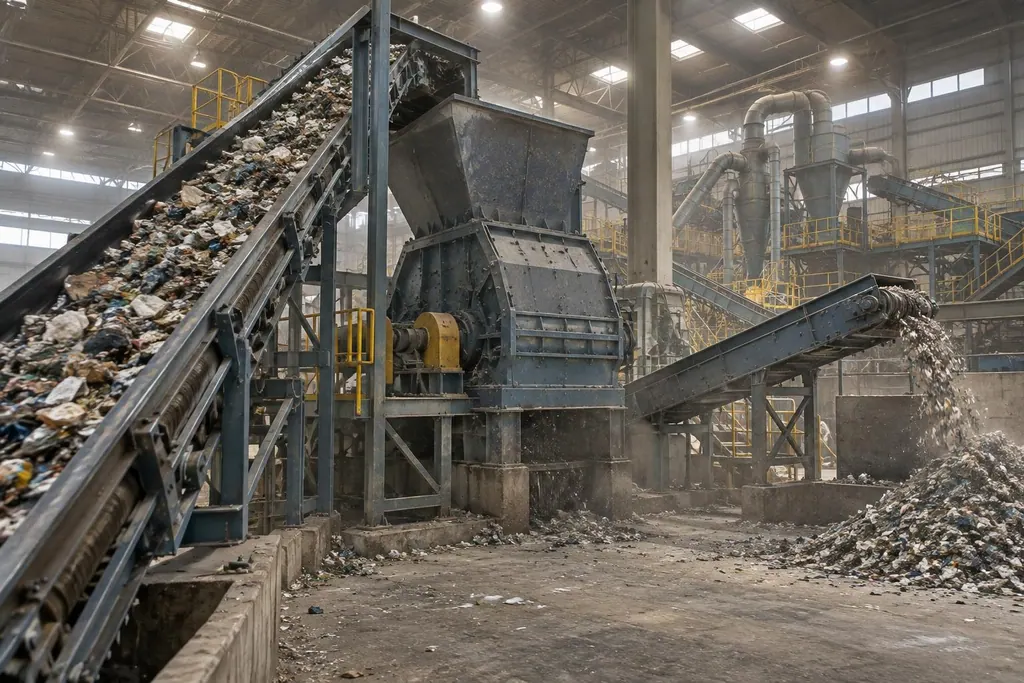
Порядок выявления аномального нагрева подшипниковых узлов ротора и посторонней вибрации
При испытаниях на холостом ходу и под рабочей нагрузкой на линии шредирования чёрного металлолома дежурный персонал замеряет параметры опорных узлов вала контактным термометром и виброручкой. Резкий рост графика температуры подшипников при стабильном технологическом режиме или постоянный перегрев корпуса указывает на деградацию смазки, ее избыточное количество, мешающее теплоотводу, либо выкрашивание тел качения.
Поиск причин повышенной вибрации выполняют в направлении снаружи внутрь. Сначала проверяют соосность муфты между редуктором привода и валом ротора с ревизией упругих элементов, затем протягивают анкерные болты корпусов подшипников и проверяют сварные швы станины. Сохранение низкочастотной вибрации вала при затянутом внешнем крепеже свидетельствует о потере динамической балансировки ротора вследствие неравномерного истирания наружного диаметра дисков или потери молотка с одной из сторон.
Глухие непрерывные удары внутри камеры требуют немедленного отключения пластинчатого питателя подачи. После опорожнения камеры на холостом ходу внутреннее пространство осматривают на предмет заклинивания недробимого металла между дисками ротора, одновременно проверяя дистанционные втулки и боковую футеровку на следы задиров, чтобы исключить прогиб вала или его осевой люфт. Исходя из твердости застрявшего предмета и глубины следов трения принимают решение об удалении заклинившего включения на месте либо о разборке вала для центровки осевых упоров.
Часто задаваемые вопросы
- В каких случаях требуется разворот или замена молотков металлического шредера?
- Разворот или замена требуются при истирании ударных кромок молотка в радиус, снижающем эффективность разрушения, а также при появлении глубоких сколов металла. Замену выполняют строго симметричными парами относительно центра вращения ротора во избежание дисбаланса и разрушительной вибрации.
- Как по форме выходящего продукта определить износ броней и колосников?
- Увеличение фракции стальных фрагментов на линии шредирования чёрного металлолома или неполная очистка поверхности от краски и ржавчины указывает на истирание зубьев бронеплит либо на расширение зазоров решетки из-за износа и прогиба. В этой ситуации агрегат останавливают для замера фактического расстояния между колосниками и проверки углов отражения отбойных плит.
- Какие механические узлы проверяют в первую очередь при превышении вибрации на подшипниковых опорах?
- Сначала проверяют затяжку фундаментных болтов и креплений корпусов подшипников к раме, затем контролируют соосность соединительной муфты привода. Если внешние соединения исправны, вскрывают корпус для контроля симметрии износа молотков по окружности ротора, исключая налипание лома, заклинивание посторонних тел или дисбаланс из-за неравномерного износа ударных элементов.