
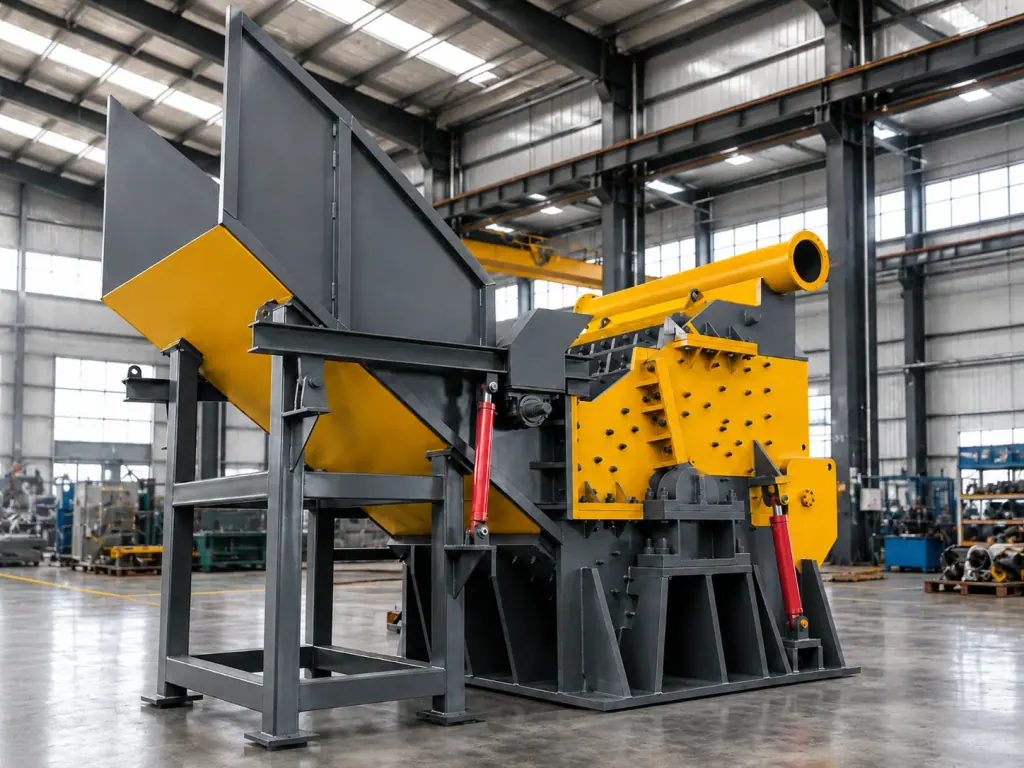
Trong dây chuyền nghiền phế liệu kim loại đen, máy nghiền kim loại dùng rotor quay tốc độ cao kéo các đầu búa treo lắc để đập, xé và vò nén thép phế liệu, qua đó bóc sơn, loại tạp chất và giảm thể tích kim loại.
Khi máy tiếp nhận phế liệu nặng, hệ rotor và buồng nghiền chịu tải trọng va đập theo chu kỳ. Nếu chi tiết chịu mài mòn hỏng hoặc chi tiết bắt chặt bị lỏng mà không phát hiện kịp, nhẹ thì kích thước liệu ra vượt quy cách, tiêu hao năng lượng của dây chuyền tăng; nặng thì đầu búa văng ra, rotor bị kẹt cứng, gãy trục.
Khi kiểm tra hằng ngày, người vận hành cần đo cụm đầu búa quay, hệ tấm lót cố định và vị trí gối đỡ vòng bi truyền động, lần lượt ở hai trạng thái: dừng máy và chạy không tải.
| Vị trí kiểm tra | Hạng mục kiểm tra chính | Đánh giá tình trạng và cách xử lý |
|---|---|---|
| Cụm đầu búa | Lượng mòn bề mặt và trạng thái cân bằng động của rotor | Mặt đập bị bo tròn nhiều hoặc sứt góc thì đảo đầu theo từng cặp; tuyệt đối không thay lẻ từng chiếc làm mất cân bằng |
| Chốt búa và chi tiết bắt chặt | Độ thẳng của chốt và cơ cấu khóa chống lỏng | Thấy rãnh bậc rõ rệt hoặc bị cong thì loại bỏ ngay; bu lông bắt chặt cần kiểm tra mô-men xoắn và chi tiết hãm |
| Tấm lót buồng máy | Vết nứt lan rộng, bong rơi và hình dạng hình học | Thân tấm lót bị nứt hoặc mòn thủng thì thay nguyên tấm; bu lông bắt chặt bị gãy thì lắp bổ sung và siết lại |
| Thanh ghi đáy | Độ mở khe giữa các thanh ghi và biến dạng cong | Khe hở biến dạng quá lớn khiến vật liệu dội ngược thì chỉnh lại khoảng cách; mòn quá giới hạn thì thay kịp thời |
| Gối đỡ vòng bi trục chính | Mức tăng nhiệt khi chạy, rung động cơ khí và tiếng kêu bất thường | Nhiệt tăng quá nhanh thì kiểm tra bôi trơn và rãnh lăn bên trong; rung đảo tần số thấp quá lớn thì cân bằng động lại rotor |
Cách kiểm tra độ mòn bề mặt và tình trạng khóa chặt của đầu búa và chốt búa
Sau khi ngắt điện, treo biển và khóa cầu dao, mở cửa kiểm tra để xem biên dạng mòn ở mặt đập và cạnh bên của đầu búa. Khi góc đón của mặt làm việc bị mòn thành cung tròn quá lớn, hoặc phần đầu bị đập vỡ thành hố lõm sâu, bắt buộc phải lật mặt, đảo đầu hoặc thay theo nhóm. Một đầu búa mòn mất quá nhiều khối lượng mà vẫn tiếp tục quay sẽ phá vỡ cân bằng động của rotor, gây rung lắc máy. Người vận hành quyết định có lật mặt hay không dựa vào cường độ rung theo chu vi rotor và mức độ biến dạng của biên dạng đầu búa: mặt đập vẫn còn một mặt chuẩn phẳng thì đảo đầu dùng tiếp; thân búa đã tổn thương đến thành lỗ lắp thì loại bỏ cả nhóm.
Khi đảo đầu hoặc thay đầu búa, không thay lẻ tẻ từng chiếc mà phải lấy tâm trục rotor làm chuẩn, thay đối xứng theo từng cặp để khối lượng phân bố đều trên mọi hướng của chu vi rotor. Người vận hành dùng thước cặp đo độ sâu mòn bậc và độ cong ở đoạn làm việc của chốt búa. Nếu bề mặt chốt có rãnh bậc rõ rệt hoặc bị méo ô-van cục bộ, phải loại bỏ và thay mới ngay, tránh chốt chịu lực không đều rồi gãy giòn khi va đập.
Sau khi lắp, kiểm tra lần lượt tấm chặn định vị và bu lông khóa ở hai đầu chốt búa. Dùng cờ lê lực đo lực siết trước của bu lông, xem vòng đệm chống lỏng có bị nứt không, và bảo đảm từng đầu búa lắc tự do trên chốt treo, không bị kẹt do vật liệu chèn vào hay ống lót biến dạng.
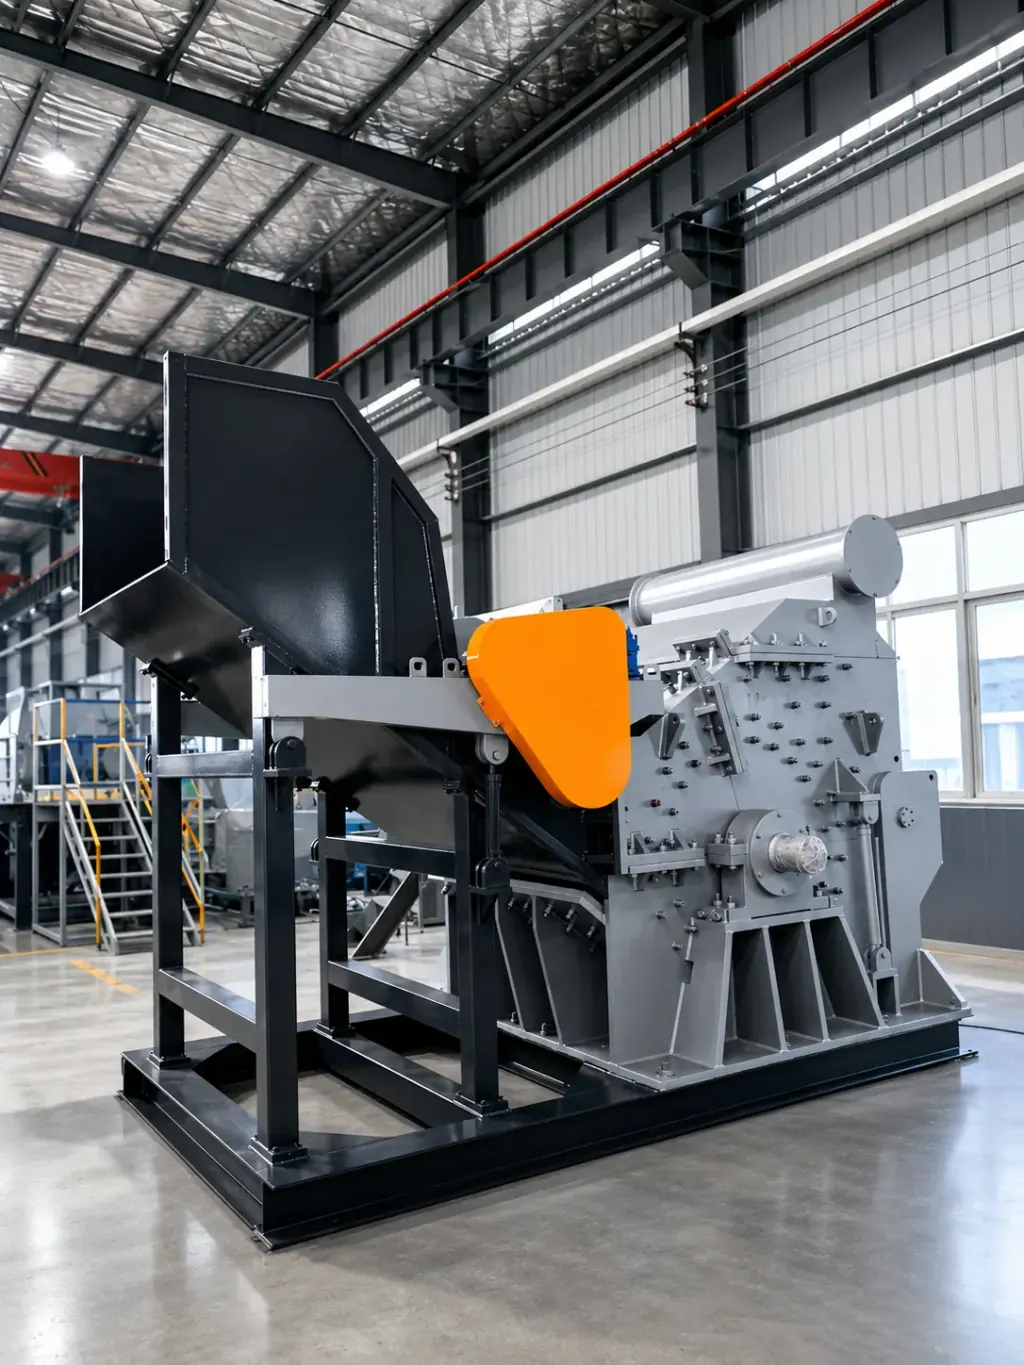
Quan sát và tiêu chuẩn đánh giá biến dạng của tấm lót thân máy và khe hở thanh ghi
Tấm lót bằng thép mangan cao hoặc hợp kim trong buồng nghiền phải chịu va đập của kim loại văng bắn và sự chà xát của vật liệu. Khi kiểm tra bề mặt tấm lót dạng răng, nếu thấy thân tấm có vết nứt dọc xuyên hết chiều dày, hoặc bu lông đầu chìm cường độ cao giữ tấm lót bị cắt đứt, rơi ra, phải dừng máy để lắp bổ sung hoặc thay mới, tránh tấm lót rơi vào buồng nghiền làm kẹt rotor.
Khe hở giữa tấm ghi xả liệu và các thanh ghi quyết định kích thước thực của thành phẩm. Khi hạt liệu ra to lên hoặc tạp chất chưa được vò kỹ xuất hiện nhiều hơn, cần tập trung đo độ mở khe ở giữa thanh ghi và độ mòn ở mép. Thanh ghi bị vật nặng va vào sẽ cong ra ngoài, làm đường xả liệu hẹp lại cục bộ, khiến liệu dội ngược và tích tụ, tăng hao mòn do mài trong buồng máy.
Tại hiện trường, việc lật hay điều chỉnh tấm lót được quyết định dựa trên khe hở thành bên buồng nghiền có đều hay không và cục liệu ra có được vò chắc hay không. Khi mặt đón sắt của tấm lót bị mòn phẳng khiến vật liệu bật lệch khỏi vùng nghiền và lưu lại trong buồng quá lâu, hãy chêm miếng đệm để nâng mặt bị mòn lên. Khi góc bật đã mất hoàn toàn, thay tấm lót mới để khôi phục đường cong nghiền.
Các bước kiểm tra nhiệt độ tăng bất thường, rung động và tiếng kêu lạ ở gối đỡ vòng bi rotor
Trong giai đoạn chạy thử không tải khi khởi động và giai đoạn chạy có tải của dây chuyền nghiền phế liệu kim loại đen, nhân viên kiểm tra dùng nhiệt kế tiếp xúc và bút đo rung để theo dõi gối đỡ vòng bi trục chính ở hai đầu. Nếu trong lúc chạy ổn định mà nhiệt độ vòng bi tăng dốc đứng, hoặc nhiệt độ bề mặt gối đỡ luôn ở mức quá cao, nguyên nhân thường là mỡ bôi trơn biến chất, bơm mỡ quá nhiều cản trở tản nhiệt, hoặc con lăn bên trong vòng bi bị bong tróc.
Kiểm tra rung động bất thường theo thứ tự từ ngoài vào trong. Trước hết xem độ đồng tâm của khớp nối giữa động cơ, hộp giảm tốc và rotor máy chính, bảo đảm phần đệm đàn hồi không bị hỏng; sau đó siết lại bu lông móng của gối đỡ vòng bi và kiểm tra các mối hàn của khung đế thép. Đã loại trừ lỏng lẻo bên ngoài mà trục chính vẫn rung đảo ở tần số thấp thì có thể kết luận cân bằng động của rotor đã bị phá vỡ, nguyên nhân thường là vành ngoài đĩa rotor mòn không đều hoặc một bên bị rơi đầu búa gây lệch khối lượng.
Khi đang chạy mà nghe thấy tiếng va đập trầm, liên tục trong buồng máy, phải cắt ngay điện của băng tải xích tấm nạp liệu chính. Cho máy chạy không tải để xả hết liệu rồi mở buồng kiểm tra xem có kim loại không nghiền được kẹt giữa các đĩa búa hay không, đồng thời xem bạc cách của rotor và tấm lót bên có vết cọ xước không, để loại trừ nguy cơ cong trục chính hoặc trục xê dịch dọc trục. Tùy theo độ cứng của vật kẹt tìm thấy và độ sâu của vết cọ xát, quyết định dọn dị vật tại chỗ hay tháo trục chính ra kiểm tra và chỉnh lại cữ chặn dọc trục.
Điều kiện vận hành phù hợp và lựa chọn cấu hình cho dây chuyền nghiền phế liệu kim loại đen
Khi vật liệu nặng như vỏ ô tô và thép phế liệu công nghiệp đi vào dây chuyền nghiền phế liệu kim loại đen, máy nghiền phải chịu tải trọng va đập lớn. Ở đầu vào cần dùng máy cấp liệu xích tấm để cấp liệu đều, tránh để các khối lớn dồn lại va đập vào rotor. Bên trong máy nghiền, rotor mô-men xoắn cao dẫn động các đầu búa chịu mài mòn để đập và vò vật liệu. Vật liệu bật lại từ tấm lót răng bằng thép mangan cao, đồng thời bị ép qua các thanh sàng ở đáy, tạo thành thép phế liệu dạng cục có mật độ cao. Loại thép này dễ đưa vào lò luyện và giúp giảm tiêu hao năng lượng.
Khi xử lý vật liệu kim loại hỗn hợp như đồ điện gia dụng cũ, thành phần vật liệu gồm tôn mỏng, nhựa và kim loại màu. Hệ thống dùng máy nghiền hai trục để nghiền thô sơ bộ và giảm thể tích, sau đó chuyển vật liệu sang máy nghiền búa để vo viên sâu và tách rời tạp chất. Ở đầu ra, máy tuyển từ cường độ cao được lắp nối tiếp để thu kim loại đen. Tiếp theo, máy phân loại dòng điện xoáy tách các kim loại màu như nhôm và đồng, giúp độ tinh khiết của kim loại thu hồi đạt trên 98%.
Việc lựa chọn công nghệ phân loại cho dây chuyền dựa vào hàm lượng tạp chất nhẹ trong nguyên liệu. Khi phế liệu đưa vào lò lẫn màng nhựa, xốp hoặc vải sợi, dòng vật liệu sau khi tuyển từ khử sắt cần được dẫn vào máy phân loại bằng gió áp suất dương-âm. Thiết bị này dùng luồng thổi áp suất dương và lực hút áp suất âm để tách các chất nhẹ ra khỏi dòng vật liệu. Nếu vật liệu tháo dỡ có lẫn dây điện và cáp điện, phần này được tách dòng sang máy xay tách hạt đồng hoặc máy tách đồng và nhựa để phân loại khô, bảo đảm từng thành phần kim loại được thu hồi riêng.
Video hiện trường
Câu hỏi thường gặp
- Đầu búa của máy nghiền kim loại cần lật mặt hoặc thay mới trong trường hợp nào?
- Cần đảo đầu hoặc thay mới khi mép mặt đập của đầu búa bị va đập mòn thành góc tròn làm giảm hiệu quả đập nghiền, hoặc khi một đầu búa bị sứt mẻ, rơi khối kim loại. Khi thay phải lấy tâm rotor làm chuẩn, thay đối xứng theo từng cặp để rotor không bị lệch khối lượng gây rung mạnh.
- Làm thế nào để đánh giá độ mòn của tấm lót và thanh ghi trong máy qua hình dạng liệu ra?
- Nếu cục thép phế liệu ra từ dây chuyền nghiền phế liệu kim loại đen to lên rõ rệt, hoặc bề mặt kim loại chưa được làm sạch sơn, gỉ và tạp chất triệt để, nghĩa là răng trên bề mặt tấm lót buồng nghiền đã mòn phẳng, hoặc khe thanh ghi đã mở rộng do mòn và biến dạng. Lúc này hãy dừng máy đo khoảng cách thực tế giữa các thanh ghi, đồng thời kiểm tra góc bật liệu của tấm lót phản kích còn đúng hay không.
- Khi gối đỡ vòng bi rung vượt mức cho phép, nên ưu tiên kiểm tra những bộ phận cơ khí nào?
- Trước hết, người vận hành nên kiểm tra bu lông móng và các chi tiết bắt chặt của bệ máy có bị lỏng không, sau đó kiểm tra độ đồng tâm của khớp nối truyền động. Khi các liên kết bên ngoài đã bình thường, mở nắp máy kiểm tra độ mòn của các đầu búa quanh chu vi rotor có đối xứng hay không, loại trừ khả năng rotor mất cân bằng động do vật liệu bám dính, dị vật kẹt hoặc đầu búa mòn không đều.