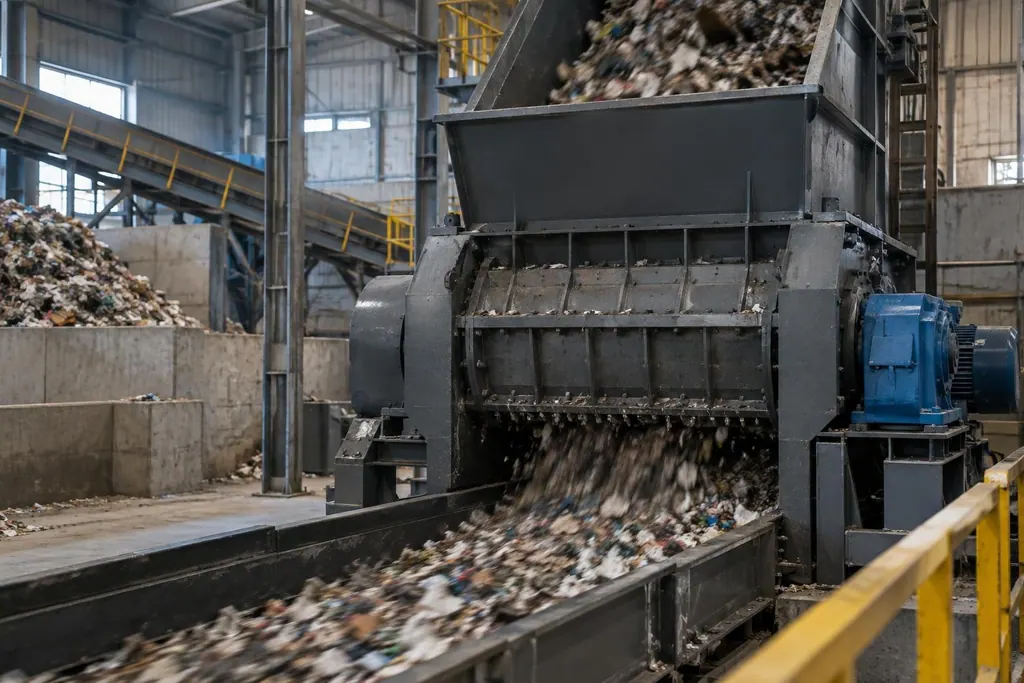
金属破碎机在黑色金属破碎生产线中依靠高速转子带动活动锤头打击、撕裂并揉捏废钢物料,完成金属脱漆、除杂与减容。
设备吞吐重型废料时,转子系统与破碎腔体承受周期性冲击载荷。耐磨件失效或紧固件松脱如果没被及时发现,轻则造成出料规格超标、产线能耗上升,重则造成锤头脱落或转子卡死断轴。
日常点检需要操作人员在停机与空载运转两种状态下,分别测量旋转锤头总成、静止衬板系统及动力轴承支承部位。
| 巡检部位 | 核心检查项目 | 状态判定与处置要点 |
|---|---|---|
| 锤头总成 | 表面磨损量与转子动平衡状态 | 迎打面出现大圆角或缺角时成对调头,严禁单只更换破坏平衡 |
| 锤销轴与紧固件 | 销轴直线度与防松锁紧机构 | 发现明显台阶槽或弯曲立即报废,紧固螺栓需检查扭矩与止动件 |
| 机腔衬板 | 裂纹扩展、脱落及几何外形 | 母体开裂或穿透性磨损须整块换新,紧固螺栓断裂需补装复紧 |
| 底部筛条 | 筛条间距开度与弯曲变形 | 间隙变形过大引起物料回涌时需校正间距,磨损超限及时更换 |
| 主轴承座 | 运行温升、机械振动与异常声响 | 温升过快需排查润滑与内部滚道,低频振摆过大需校正转子动平衡 |
锤头与锤销轴表面磨损及锁紧状态检查方法
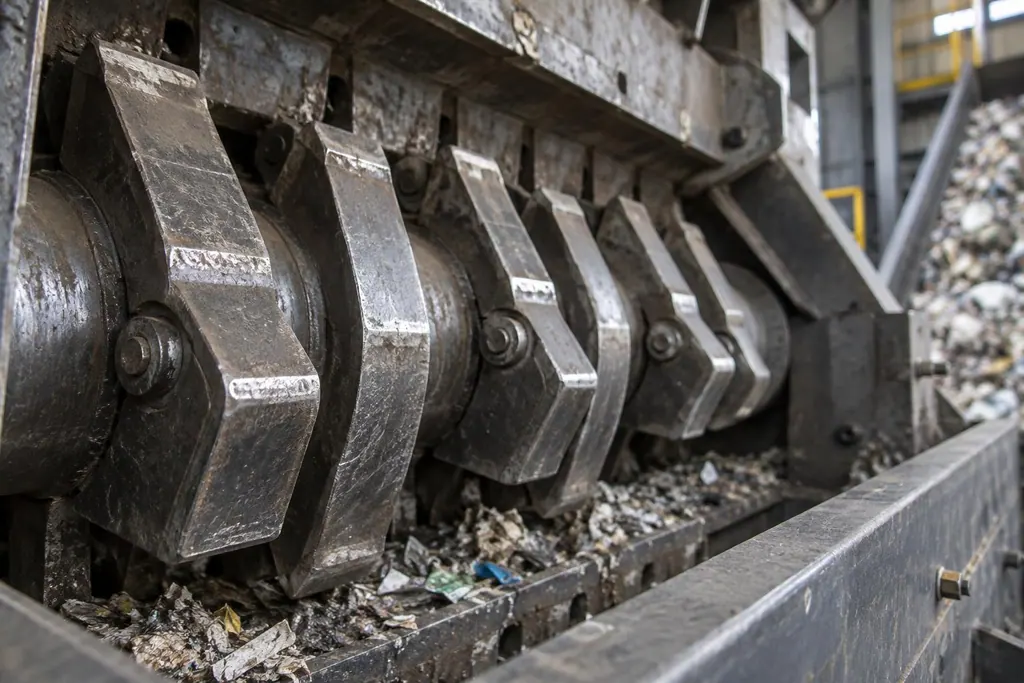
断电并挂牌锁线后,打开检修门查看锤头迎打面与侧边磨损轮廓。锤头工作面迎角形成过大圆弧,或者端部打断出现深度贯穿凹坑时,必须翻面调头或成组更换。单只锤头磨损质量缺失过大,继续转动会破坏转子动平衡,引发机械抖动。依据转子周向振动烈度与锤头轮廓几何变形程度,操作人员决定是否翻面:若打击面尚余平整基准面则调头使用,若基体已伤及安装孔壁则整组报废。
调转或更换锤头时,不要单只零散更换,必须以转子轴心为基准对称成对替换,保持转子圆周各方向配重一致。操作人员用卡尺测量锤销轴工作段的台阶磨损深度与弯曲度。销轴表面出现明显的阶梯槽口或局部椭圆变形,必须立即报废换新,防止受力不均导致销轴在冲击工况下脆断。
装配后逐一检查锤销轴端部的限位挡板与锁紧螺栓。用扭力扳手测定螺栓预紧力,查看防松垫圈有无开裂,确认各锤头在悬挂销轴上能够自由摆动,没有因为夹料或轴套变形而卡死。
机体衬板与筛条间隙形变观察与判定标准
破碎腔内的高锰钢或合金衬板承受金属飞溅冲击与物料揉搓。排查齿形衬板表面时,若发现母体出现贯穿机体厚度的纵向裂纹,或者固定衬板的高强度沉头螺栓剪断松落,应当停机补齐或换新,防止衬板跌入破碎腔卡死转子。
出料篦板与筛条的间隙决定成品物理尺寸。排料颗粒变大或未充分揉捏的杂物增多时,重点测量筛条中部的间距开度与边缘磨损。筛条受到重物撞击向外弯曲变形,会导致排料通道局部变窄,引起出料回涌积料,增加机腔内研磨损耗。
现场判断是否翻转或调整衬板,依据破碎腔侧壁间隙是否均匀以及出料揉团饱满度:衬板迎铁面磨平导致物料反弹偏离破碎区、物料在腔内滞留过久时,加垫片垫高磨损面;反弹几何角度完全丧失时,直接换新衬板以恢复破碎曲线。
转子轴承座温升异常与振动异响排查步骤
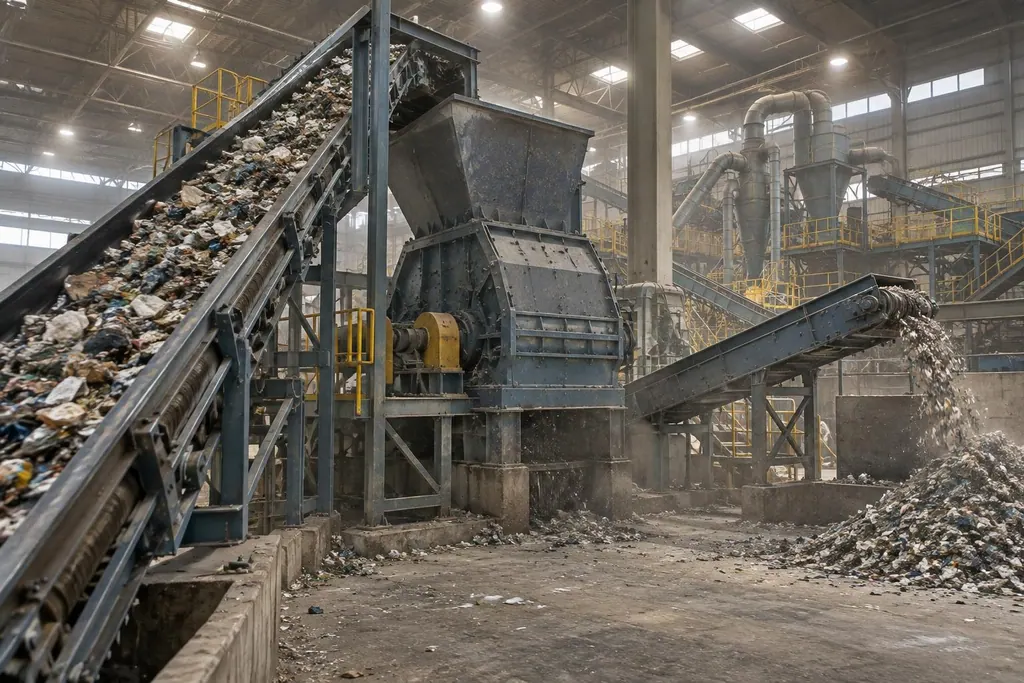
黑色金属破碎生产线开机空载试机及带料运行阶段,巡检人员用接触式测温仪与测振笔监测两端主轴承座。轴承温升如果在平稳运行期间呈现陡峭上升曲线,或者轴承座表面温度持续过高,通常是润滑油脂变质、注油过量阻碍散热,或是轴承内部滚子剥落。
排查振动异常遵循由外及内的顺序。先查看电机减速机与主机转子之间的联轴器对中同轴度,确认弹性体未破损,再拧紧轴承座地脚螺栓与底座钢构焊接点。排除外部紧固松动后主轴依然产生低频振摆,判断依据为转子动平衡已被破坏,原因通常是转子盘外圆磨损不均或单侧锤头脱落偏重。
运转中听到机腔内部发出沉闷连续撞击声,必须切断主进料链板机电源。空转排空后开腔检查有无不可破碎金属卡在锤盘间隙中,同时查看转子隔套与侧衬板有无刮擦痕迹,排除主轴弯曲或轴向窜动隐患。依据排查出的卡塞硬度与接触摩擦痕迹深度,决定是就地清除异物还是拆检主轴校正轴向限位。
常见问题
- 金属破碎机的锤头在什么情况下需要翻面或更换?
- 锤头迎打面边缘因撞击磨成圆角,导致破碎打击效率降低,或者单只锤头发生金属掉块破损时,需要调头或更换。更换作业必须以转子中心为基准对称成对替换,防止转子配重失衡产生剧烈机械振动。
- 如何通过出料形态判断机体内衬板和筛条的磨损状况?
- 黑色金属破碎生产线产出的废钢团颗粒明显变大,或者金属表面除漆除锈杂质不彻底,说明破碎腔衬板表面齿形已经磨平或筛条间隙因磨损形变开度增大。此时停机测量筛条实际间距,并检查反击衬板反弹物料的角度是否已经失准。
- 轴承座出现振动超标时优先排查哪些机械部位?
- 操作人员应先检查地脚螺栓与机座紧固件是否松动,接着检查传动联轴器的对中状态。确认外围连接正常后,打开机盖检查转子圆周各方向锤头磨损是否对称,排除物料粘结、异物卡阻或锤头非均匀磨损引起的转子动力失衡。