
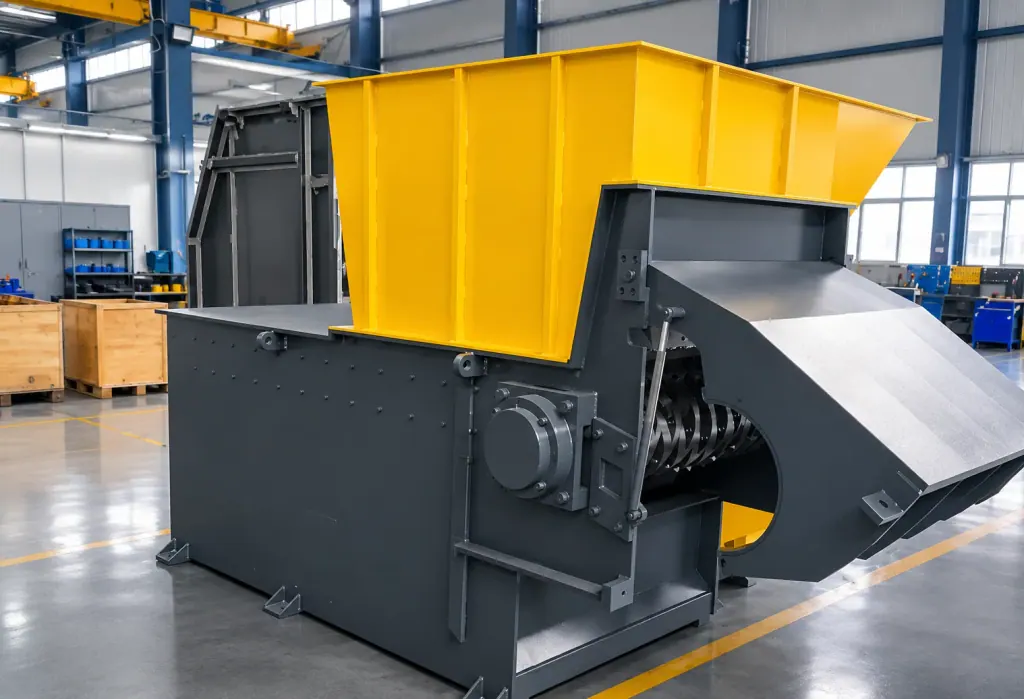
Le Broyeur à un arbre utilise un moteur pour entraîner la rotation du rotor porte-couteaux, qui cisaille la matière contre le contre-couteau pour réduire les blocs de caoutchouc prébroyés à une granulométrie définie, préparant ainsi les étapes ultérieures de broyage fin et de séparation des fils d'acier.
De nombreux acheteurs définissent le modèle de broyeur directement à partir de la granulométrie finale souhaitée. Les morceaux de caoutchouc renferment des toiles textiles à haute résistance et des résidus de tringles en acier. Le Broyeur à un arbre intervient comme étape intermédiaire de dissociation, sans prendre en charge la micronisation finale.
Le dimensionnement repose sur la taille des blocs issus du prébroyage, permettant ensuite d'adapter l'angle de coupe du rotor, la densité des couteaux et le calibre de la grille de criblage. Une mauvaise adéquation dimensionnelle génère une accumulation thermique dans la chambre de coupe, entraînant la caramélisation du caoutchouc et une chute du rendement de coupe.
| Type d'équipement | Matières admissibles | Étape du procédé | Critères de sélection |
|---|---|---|---|
| Broyeur à un arbre | Blocs de pneus prébroyés | Prétraitement avant broyage fin et granulation | Diamètre de grille adapté au calibre maximal aval, pression du poussoir asservie à l'intensité du rotor |
| Broyeur à deux arbres | Pneus entiers et déchets industriels banals volumineux | Broyage grossier primaire | Épaisseur de disque choisie selon l'encombrement brut et le diamètre des fils d'acier, cisaillement à vitesse lente et couple élevé |
Fonction clé et exigences d'alimentation du Broyeur à un arbre dans le broyage secondaire de morceaux de pneus
Les morceaux issus du broyage primaire ont une géométrie irrégulière. Introduire directement ces blocs volumineux dans un granulateur secondaire génère des efforts asymétriques sur les couteaux mobiles et déclenche des arrêts du moteur principal par surcharge.
L'unité à un arbre fractionne les blocs de caoutchouc grossiers. L'action de cisaillement sépare le caoutchouc des fibres textiles et dégage les résidus de fils d'acier sous l'effet des contraintes mécaniques.
La taille des blocs entrants dicte l'ouverture de la trémie et le couple du rotor. Lorsque le flux d'alimentation contient des tringles métalliques non débourrées, l'exploitant doit intégrer un tri préalable ou limiter la granulométrie admise pour éviter le blocage de l'entrefer entre couteaux et contre-couteaux. En présence d'impuretés fréquentes ou de variations de taille dans les blocs entrants, il convient de surdimensionner l'ouverture de la chambre de broyage pour conserver une marge tampon suffisante.
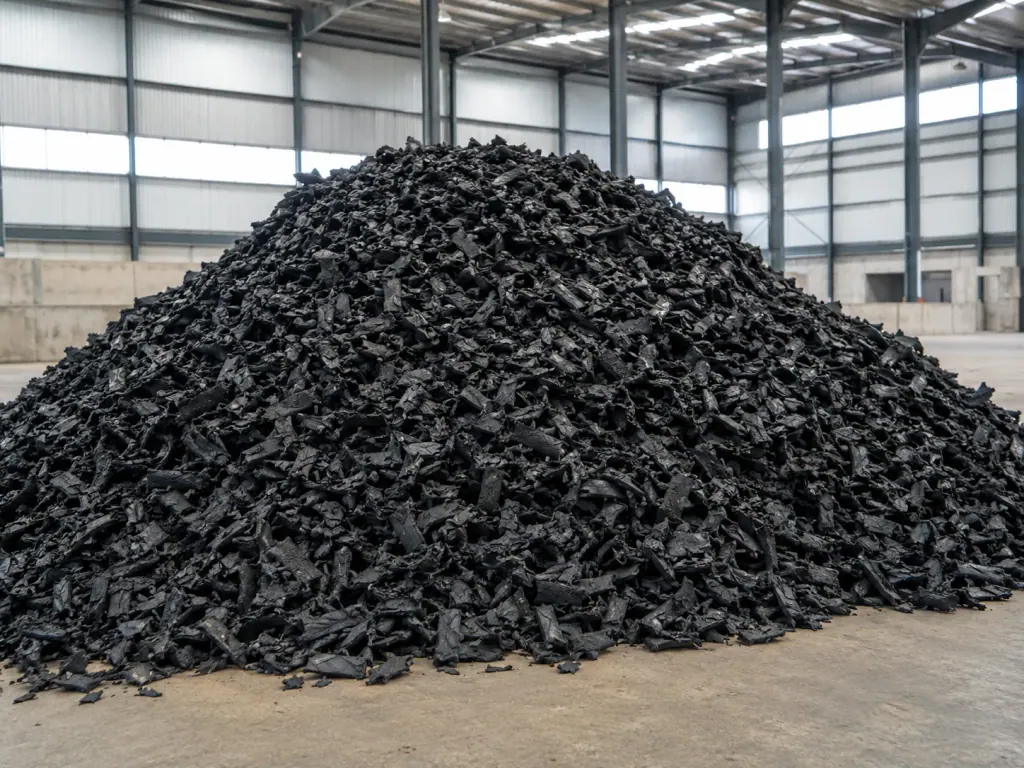
Implantation des couteaux d'usure et configuration du rotor pour le prétraitement avant granulation de pneus
Sur les blocs de caoutchouc issus de pneus, les couteaux mobiles du rotor subissent un cisaillement cyclique et une abrasion intense. Les couteaux plats standard ont tendance à glisser sur le caoutchouc élastique. L'industrie utilise des plaquettes amovibles carrées ou polygonales munies de faces de préhension concaves.
Une disposition hélicoïdale dense des couteaux s'avère plus adaptée au traitement du caoutchouc qu'un montage rectiligne. L'implantation en hélice décale les efforts de coupe sur toute la circonférence de l'arbre principal, évitant les à-coups de couple répétés et stabilisant la charge sur le réducteur.
Un rechargement dur sur les porte-couteaux prévient l'usure prématurée causée par les fils d'acier. Une fois l'arête de coupe émoussée, l'opérateur pivote la plaquette pour engager un tranchant neuf, ce qui limite les temps d'arrêt liés aux changements complets d'outillage. Pour des blocs chargés en toiles textiles, le choix d'un rotor hélicoïdal dense associé à des plaquettes concaves garantit une prise continue et supprime le rebond de la matière dans la chambre.
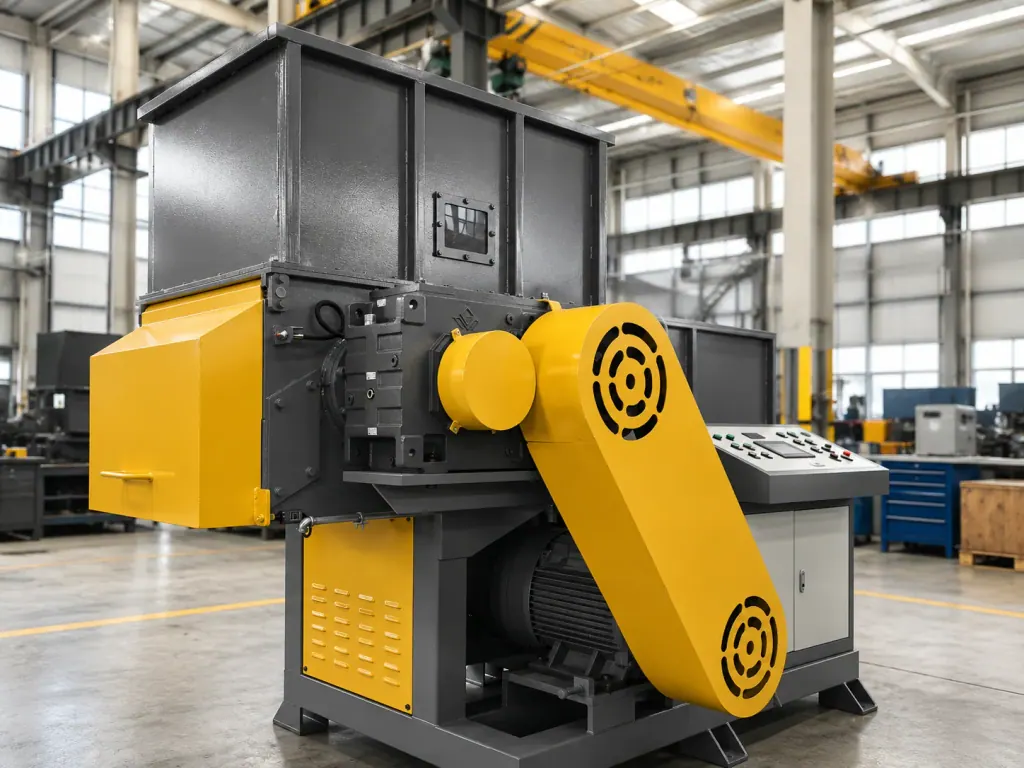
Calibrage de la grille perforée bombée et réglage de la poussée hydraulique du pousseur
La grille bombée située en partie inférieure contrôle le temps de séjour de la matière dans la chambre ainsi que la granulométrie de sortie. Un maillage trop serré favorise le frottement continu et l'échauffement des blocs. Le caoutchouc ramolli colmate alors les perforations, causant une hausse immédiate de la consommation électrique.
Le diamètre des perforations se calibre d'après la limite maximale acceptée par l'équipement aval. Si l'étape suivante consiste en une granulation fine ou une micronisation, la taille des trous doit correspondre au calibre d'admission le plus large acceptable en aval, afin d'éviter les pertes d'énergie inutiles au niveau du Broyeur à un arbre.
Le poussoir hydraulique plaque les blocs légers contre le rotor de coupe. La pression d'avancement est asservie à l'intensité du moteur principal. Dès que la charge s'approche de l'intensité nominale, le système ralentit ou recule le tiroir pour empêcher la formation de voûtes au-dessus de l'arbre. Quand le procédé aval tolère une granulométrie plus large, l'installation d'une grille à plus grandes mailles associée à une réduction de la pression de maintien évite une élévation thermique excessive du caoutchouc.
La machine en action
Questions fréquentes
- Le Broyeur à un arbre d'une Ligne de granulation de pneus usagés peut-il recevoir directement des pneus entiers ?
- Les pneus entiers ne conviennent pas pour une alimentation directe. Le Broyeur à un arbre traite des blocs préalablement fragmentés. La taille d'un pneu complet et la densité d'acier dans les talons provoquent des coincements du tiroir pousseur ainsi que l'ébrèchement des couteaux.
- Quels repères indiquent la nécessité de pivoter ou remplacer les couteaux mobiles d'un Broyeur à un arbre ?
- L'apparition de bavures sur les granulés, la présence de fils étirés et un retour ralenti du moteur vers son régime à vide signalent l'usure des arêtes. Après arrêt, l'opérateur vérifie le jeu de coupe puis desserre les vis de fixation pour tourner chaque plaquette de 90 degrés afin d'utiliser un tranchant intact.
- Quelle est la cause principale de colmatage d'une grille bombée ?
- Le choix d'un maillage trop fin ou une présence marquée de fibres textiles génère une friction interne importante, échauffant la matière jusqu'à encrasser les perforations. L'installation d'une grille au diamètre supérieur ou l'espacement des cycles d'avance du poussoir réduit la température interne et supprime les blocages récurrents.