
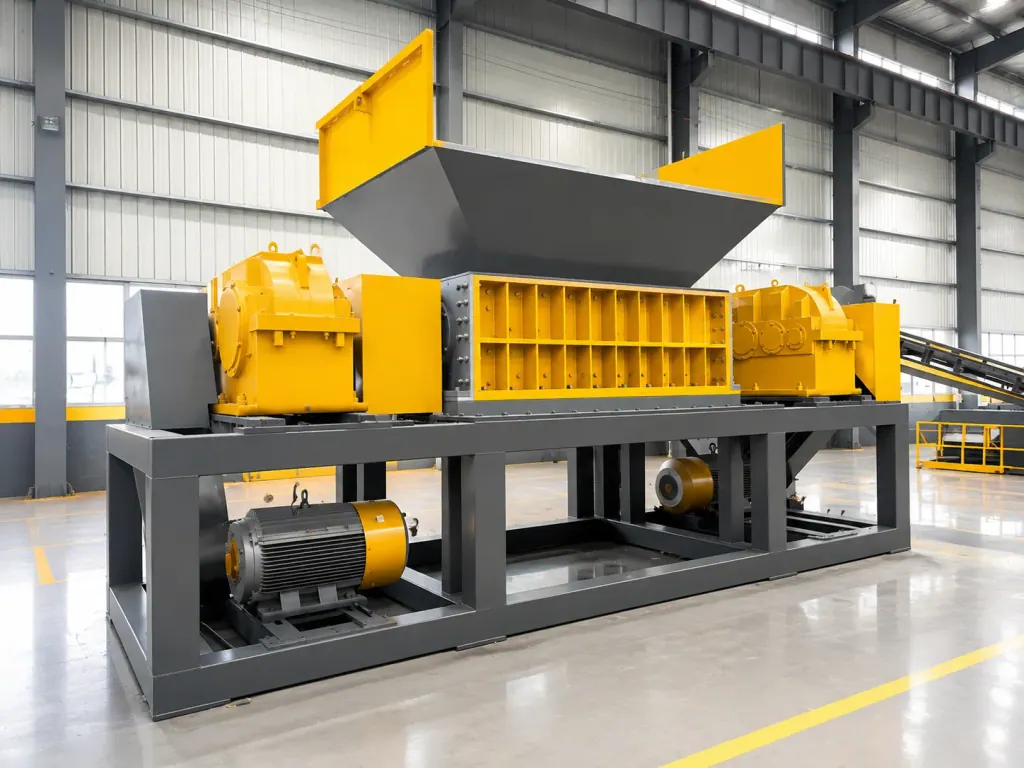
Máy nghiền hai trục được đặt ở đầu dây chuyền tái chế dây cáp điện phế liệu. Dao cắt hợp kim trên hai trục dao ăn khớp so le với nhau ở tốc độ thấp, cắt đứt cuộn dây cỡ lớn, cáp điện bọc giáp và các bó dây lộn xộn, sau đó cấp liệu cho máy nghiền mịn phía sau.
Khi vận hành, máy dễ bị kẹt và mẻ dao, nguyên nhân thường nằm ở khâu ước tính. Nếu tính lực cản theo thể tích vật liệu rời, răng dao sẽ không cắt nổi khi ăn vào lõi đồng và lớp vỏ kim loại bên ngoài. Khi vỏ dây lẫn với dây kim loại dẻo dai được nạp liệu vào, chỉ cần trục dao quay hơi nhanh hoặc mô-men xoắn không đủ, dây kim loại sẽ bị kéo sợi và quấn vào cổ trục.
Khi chọn máy, trước hết cần xem loại vật liệu, mô-men xoắn trục dao và cấu hình chịu mài mòn. Nếu trong dây có dây thép lò xo hoặc lớp bảo vệ kim loại có độ cứng cao, nên chọn thân dao dày và kiểu dao ít móc. Hộp giảm tốc tạo ra tốc độ thấp và lực cắt lớn để cắt đứt vật liệu, nhờ đó tránh được rung thân máy, kẹt máy và quá nhiệt do tốc độ quay quá nhanh.
| Mô-đun cấu hình công nghệ | Dạng vật liệu cáp | Chức năng | Điểm cần xét khi chọn máy và vận hành |
|---|---|---|---|
| Cụm cắt thô máy nghiền hai trục | Cáp có vỏ bọc, dây tạp đóng bó | Cắt, xé và tách rời sơ bộ | Ưu tiên hộp giảm tốc tốc độ thấp, mô-men xoắn lớn; thu nhỏ khe hở bạc cách dao cố định để chống quấn |
| Dao quay hợp kim thân dày, ít móc | Cáp bọc giáp, dây kim loại đường kính lớn | Chịu va đập mạnh, cắt đứt kim loại cứng | Lớp giáp càng dày thì lưỡi dao càng cần dày hơn; dao hai móc ăn liệu tốt hơn dao nhiều móc |
| Dao quay hợp kim thân mỏng, nhiều móc | Dây đồng mềm nhiều sợi, bó dây ô tô | Cắt ngắn với tần suất cao | Tránh dây mềm bị kéo sợi, lọt dao; khi đầu ra dài quá thì rút ngắn khoảng cách đĩa dao |
| Điều khiển PLC đảo chiều khi quá tải | Dây hỗn hợp lẫn vật cứng kim loại không rõ | Bảo vệ quá tải động cơ, giải phóng kẹt tắc | Dòng điện vượt ngưỡng thì lập tức đảo chiều nhả liệu; đảo chiều 3 lần vẫn kẹt thì dừng máy, kiểm tra thủ công |
| Hệ thống tách rời tinh phía sau | Đoạn dây sau cắt thô | Nghiền đến 3-5mm để tách đồng và nhựa | Đảm bảo kích thước hạt nghiền thô đồng đều, tránh dây kim loại quá dài làm tắc kênh cấp liệu phía sau |
1. Yêu cầu của đặc tính vật liệu dây cáp điện đối với lực tác dụng lên dao cắt và khả năng chống quấn của máy nghiền hai trục
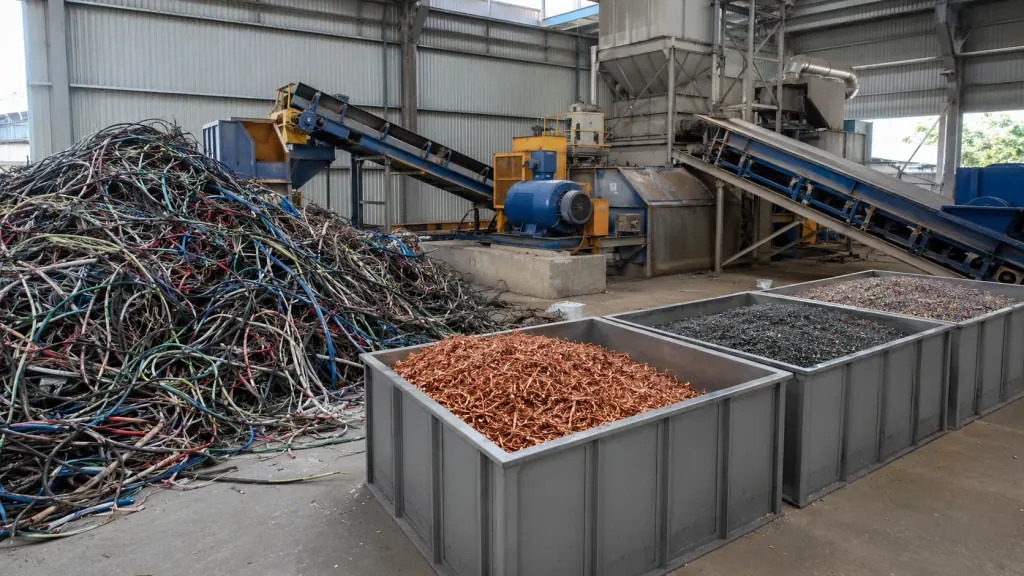
Nguyên liệu thường gồm dây đơn lõi BV, dây mềm nhiều sợi RV, bó dây ô tô và cáp điện bọc giáp có vỏ kim loại. Dây đồng mềm có độ dẻo cao, dây dẫn mảnh và dài khi vào buồng nghiền dễ bám theo ống trục mà cuộn thành vòng. Cáp bọc giáp có lớp ngoài cứng, tại thời điểm bị cắt đứt sẽ tạo tải trọng va đập lên mũi dao.
Khả năng chống quấn phụ thuộc vào khe hở đĩa dao và độ khít lắp ghép của bạc cách. Nếu vật liệu là bó dây ô tô hoặc dây mềm nhiều sợi mảnh, bạc cách của dao cố định phải áp sát mặt bên dao quay để bịt các góc chết theo hướng trục và hướng kính, không để sợi đồng chui vào vách ngăn vị trí vòng bi. Khe hở lớn thì dây mềm sẽ quấn từng vòng lên thân trục, làm chậm trục chính và khiến đầu trục nóng lên.
Khi cắt cáp bọc giáp cỡ lớn, máy dùng đồng thời lực cắt và lực ép để phá lớp vỏ kim loại. Thành trong buồng dao cần có cung dẫn hướng đầu ra để các đoạn dây ngắn đã cắt rơi khỏi vùng ăn khớp của răng dao, tránh bị tắc ở đáy buồng. Nếu vật liệu dồn ở dưới không ra được, vật liệu phía sau sẽ không rơi xuống được.
2. Cấu hình chịu mài mòn theo độ dày, số móc của dao cắt và vật liệu hợp kim độ cứng cao
Độ dày dao và số móc quyết định chiều dài đoạn dây đầu ra và khả năng cắt đứt của từng răng. Dao nhiều móc ăn liệu với tần suất cao nhưng diện tích chịu lực của mỗi răng nhỏ. Móc dao loại một móc hoặc hai móc có lực kéo xé đủ mạnh, cắt được cáp đường kính lớn.
Việc chọn dao cắt căn cứ vào độ cứng vật liệu nạp liệu và quy cách đường kính dây. Nếu vật liệu có vỏ cứng hoặc lớp giáp dây thép, chọn thân dao dày đi kèm dao hai móc, dựa vào độ dày mũi dao để chịu lực cắt mạnh, mũi dao khó bị mẻ. Nếu vật liệu là dây dân dụng tạp nhỏ và mềm, đổi sang dao nhiều móc mỏng hơn để mỗi vòng quay cắt được nhiều lần, dây dài sẽ không lọt thẳng qua khe ăn khớp.
Lưỡi dao tiếp xúc với kim loại hằng ngày nên mòn nhanh và chịu va đập mạnh. Thép hợp kim sau xử lý nhiệt phải có độ cứng cao để chống mài mòn, đồng thời phải đủ dẻo dai để chịu va đập. Mỗi ca cần kiểm tra khe hở ăn khớp giữa dao quay và dao cố định. Khi lưỡi cắt bị cùn phải hàn đắp và mài lại để giữ vết cắt phẳng.
3. Đánh giá thông số hệ truyền động tốc độ thấp, mô-men xoắn lớn và bảo vệ quá tải đảo chiều
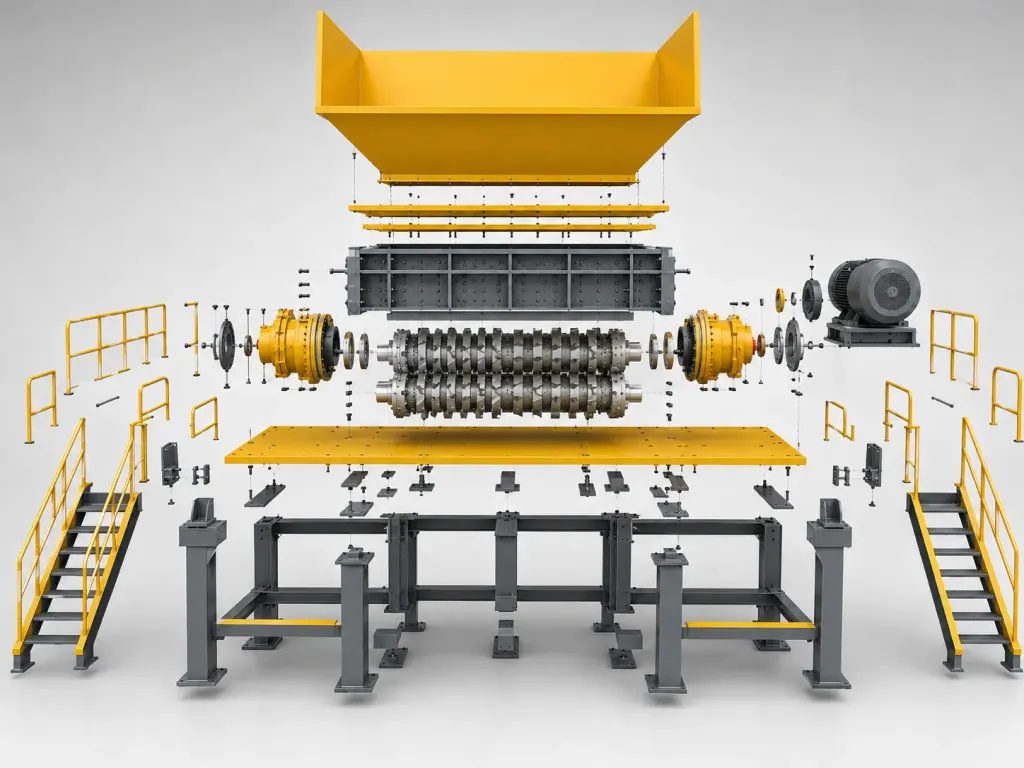
Cụm truyền động gồm động cơ điện, hộp giảm tốc hạng nặng và trục dao. Tốc độ quay cao thì dây mảnh dễ quấn trục, lưỡi dao cũng nóng lên. Chỉ khi tốc độ thấp, mô-men xoắn lớn mới cắt nát được lớp cách điện dày và lõi đồng to bên trong. Hộp giảm tốc hạng nặng chịu được va đập tức thời và giữ ổn định chênh lệch tốc độ giữa hai trục.
Chức năng bảo vệ khi dị vật làm kẹt máy phải phản ứng nhanh, phản ứng chậm sẽ làm hỏng hộp giảm tốc. Cảm biến dòng điện theo dõi tải của động cơ. Khi dao gặp tạp chất kim loại siêu cứng, dòng điện tăng vọt, hệ thống phải ngắt quay thuận và chuyển sang quay ngược trong vài mili giây để nhả cục dây ra, sau đó quay thuận trở lại để ăn khớp lại.
Không thể chọn hệ truyền động chỉ bằng cách so sánh công suất động cơ. Khi chọn máy cần xem tỷ số truyền của hộp giảm tốc và độ nhạy đảo chiều của hệ điều khiển điện. Khâu cắt thô làm nhỏ vật liệu thì máy nghiền mịn phía sau mới nghiền được đến cỡ hạt 3-5mm, rồi đưa vào máy phân loại dòng điện xoáy và máy phân loại tĩnh điện để tách sạch đồng, nhôm và nhựa.
Video hiện trường
Câu hỏi thường gặp
- Máy nghiền hai trục có nghiền trực tiếp được cáp phế liệu bọc giáp dây thép không?
- Cắt được. Với cáp bọc giáp, dùng truyền động tốc độ thấp, mô-men xoắn lớn, dao quay là dao hợp kim chịu mài mòn thân dày, dựa vào lực cắt để cắt mở vỏ kim loại. Nếu lớp dây thép dày, hạ tốc độ trục chính và bật chức năng đảo chiều khi quá tải, tránh dòng va đập quá lớn làm hỏng mặt răng bánh răng.
- Làm thế nào để tránh dây đồng mảnh và mềm quấn vào lõi trục khi nghiền xé dây cáp điện phế liệu?
- Siết chặt khe hở bạc cách. Dao cố định cùng bạc cách ép sát trục chính, thu hẹp khe hở bên cạnh dao quay. Đầu dây đi đến lưỡi dao là bị cắt đứt, không chui được vào cổ trục, nên dây mềm cũng không quấn lên trục.
- Đầu ra sau khi nghiền xé dây điện được nối với phần sau của dây chuyền tái chế dây cáp điện phế liệu như thế nào?
- Máy hai trục cắt dây dài thành đoạn ngắn, băng tải đầu ra đưa vật liệu vào máy nghiền mịn cấp hai để nghiền đến 3-5mm. Sau đó vật liệu mịn đi vào máy dòng điện xoáy và máy phân loại tĩnh điện để tách ra hạt đồng, hạt nhôm và vỏ nhựa.