
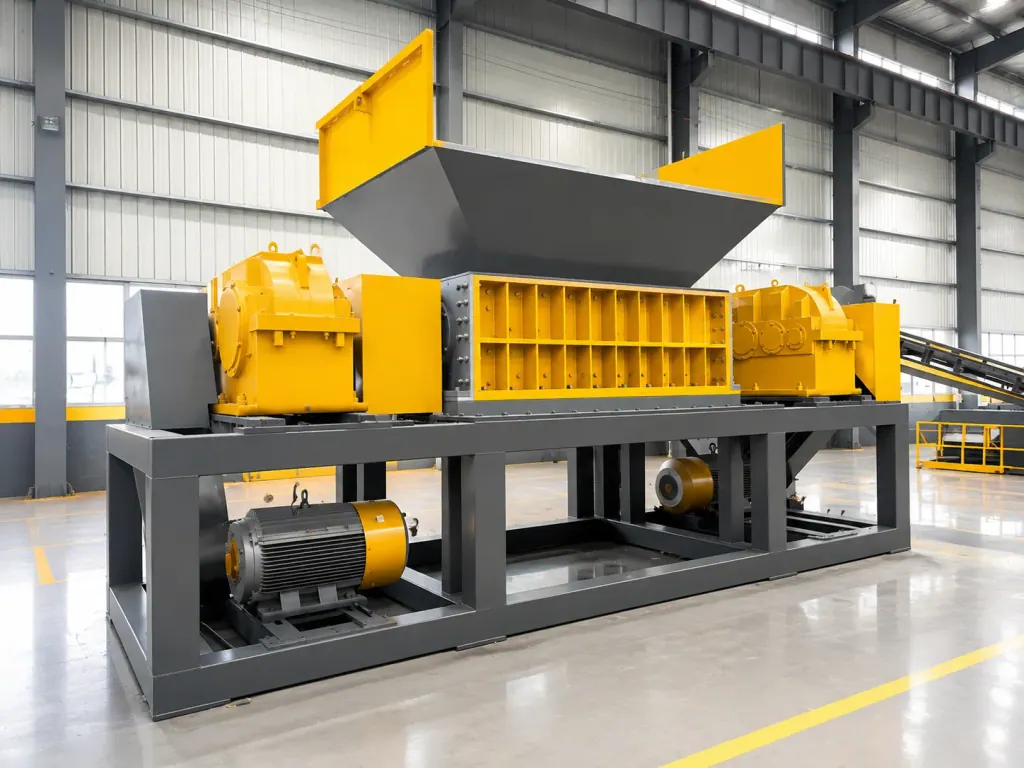
Двухвальный шредер устанавливают в начале линии переработки кабеля. Легированные ножи на двух валах вращаются навстречу друг другу с низкой частотой, разрезая бухты толстого кабеля, бронированные жилы и спутанные жгуты перед подачей во вторичный измельчитель.
Заклинивание и выкрашивание кромок при пуске обычно происходят из-за ошибок в расчетах. Если считать сопротивление резанию по объему рыхлого сырья, ножи вязнут при внедрении в медную жилу и внешнюю металлическую броню. Когда в камеру идет изоляция вперемешку с вязкой проволокой, завышенные обороты или дефицит крутящего момента приводят к вытягиванию жил и их намотке на шейки валов.
Подбор станка начинают с анализа входящего лома, крутящего момента и износостойкости узлов резания. При наличии пружинной проволоки или твердой брони берут утолщенные ножи с малым числом зубьев. Редуктор обеспечивает низкие обороты и высокое усилие среза, предотвращая вибрации рамы и перегрев при заклинивании.
| Технологический узел | Тип кабельного сырья | Назначение узла | Критерии подбора и контроля |
|---|---|---|---|
| Двухвальный шредер первичного реза | Кабель в оболочке, спутанные пучки жил | Разрезание, разрыв и предварительное распускание | Редуктор с низкими оборотами и высоким моментом, минимальные зазоры у втулок против намотки |
| Массивные ножи с малым числом зубьев | Бронированный кабель, провода большого сечения | Работа под ударной нагрузкой и разрушение металла | Толщину ножа наращивают по толщине брони, двухзубый профиль предпочтительнее многозубого |
| Тонкие ножи с несколькими зубьями | Многожильный мягкий медный провод, автопроводка | Частый поперечный рез на короткие отрезки | Снижение риска продольного вытягивания, уменьшение шага дисков при проскоке длинных хвостов |
| Контроль перегрузки через PLC с функцией реверса | Смешанный лом со скрытыми металлическими включениями | Защита электродвигателя и очистка камеры резания | Мгновенный реверс по току перегрузки, останов станка и ручной осмотр при трех сработках подряд |
| Узел тонкого вторичного измельчения | Кусковой кабельный полуфабрикат после шредера | Дробление до 3-5 mm под сухое разделение | Контроль однородности куска, исключение попадания длинных жил в приемный бункер гранулятора |
1. Требования к силовым нагрузкам на ножи и защита от намотки с учетом свойств кабельного сырья
В лом часто попадают жесткие провода типа BV, гибкие многожильные RV, автожгуты и кабели со свинцовой или стальной оболочкой. Мягкая медь пластична, тонкие проводники внутри камеры легко обвивают тело вала. Внешняя броня жесткая, поэтому в момент разрушения вершина зуба принимает точечные ударные нагрузки.
Устойчивость к намотке зависит от боковых зазоров между дисками и посадки дистанционных втулок. При дроблении тонких проводов стационарные ножи должны плотно прилегать к боковинам подвижных дисков, убирая осевые и радиальные зазоры у подшипниковых щитов. Избыточные щели ведут к наматыванию жил на вал, падению оборотов и перегреву концевых опор.
При работе с тяжелым бронированным кабелем станок совмещает сдвиг и сдавливание для вскрытия оболочки. Внутренние стенки камеры проектируют с направляющим радиусом, чтобы куски кабеля сразу выпадали из зоны зацепления. Скопление обрезков на дне блокирует поступление следующей порции материала.
2. Толщина дисков, геометрия зубьев и выбор износостойких легированных сплавов
Толщина ножей и число зубьев определяют длину выходящего отрезка и разрушающую способность отдельного зуба. Многозубые фрезы режут чаще, но у них меньше площадь опоры зуба. Однозубые или двухзубые диски дают глубокий захват и стабильно берут кабель крупного сечения.
Оснастку выбирают под диаметр проводников и твердость оболочки. Для стальной брони ставят массивные диски с двумя зубьями, способные выдержать высокое усилие реза без скола кромок. Для тонкого бытового провода лучше подходят диски меньшей толщины с несколькими зубьями: число резов за оборот возрастает, длинные жилы не проскальзывают сквозь зазоры.
Ножи работают в постоянном контакте с металлом, испытывая трение и удары. Термообработанная легированная сталь должна сохранять высокую твердость и не быть хрупкой. Зазоры между подвижными и неподвижными ножами проверяют каждую смену, затупившиеся кромки своевременно наплавляют и шлифуют.
3. Низкооборотный привод с высоким крутящим моментом и пороги срабатывания реверса
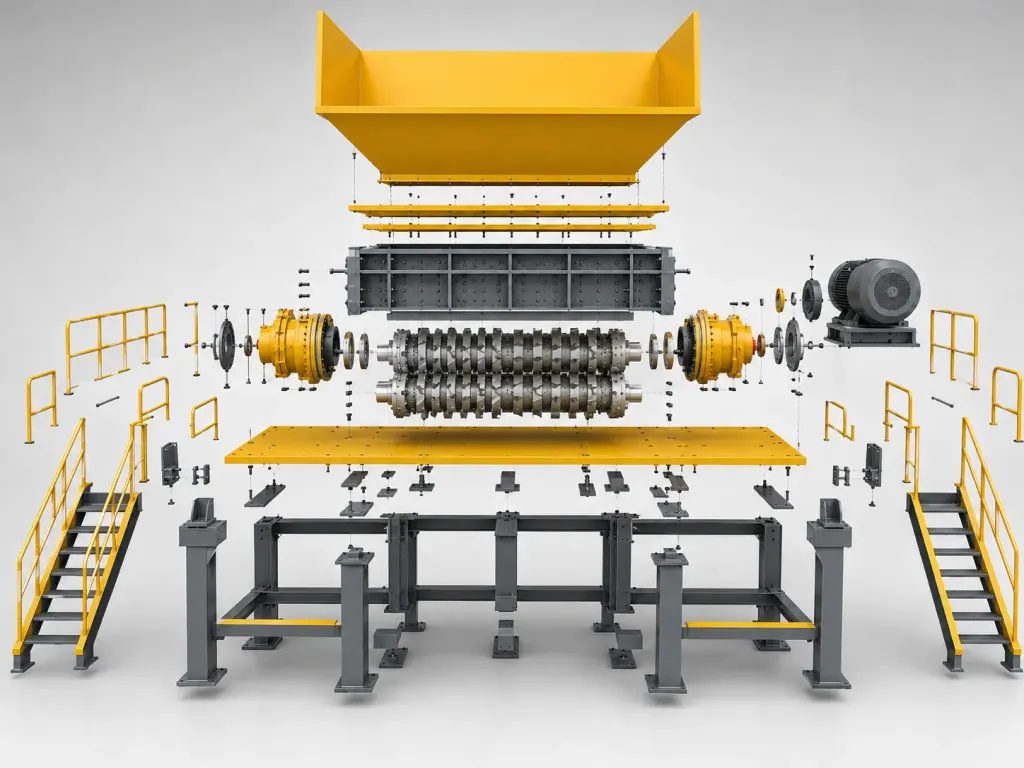
Приводной блок включает электродвигатели, тяжелые редукторы и рабочие валы. На высоких скоростях тонкий провод греет режущую кромку и наматывается на вал; толстую изоляцию и массивную медь берут только низкими оборотами и высоким моментом. Тяжелый редуктор демпфирует скачки сопротивления и удерживает разность скоростей между валами.
Защита от заклинивания недробимыми телами должна отрабатывать быстро во избежание поломки зубьев редуктора. Токовые датчики отслеживают нагрузку на привод. При резком скачке тока контроллер за миллисекунды переключает вращение на обратный ход, сбрасывает клубок и снова пускает валы вперед.
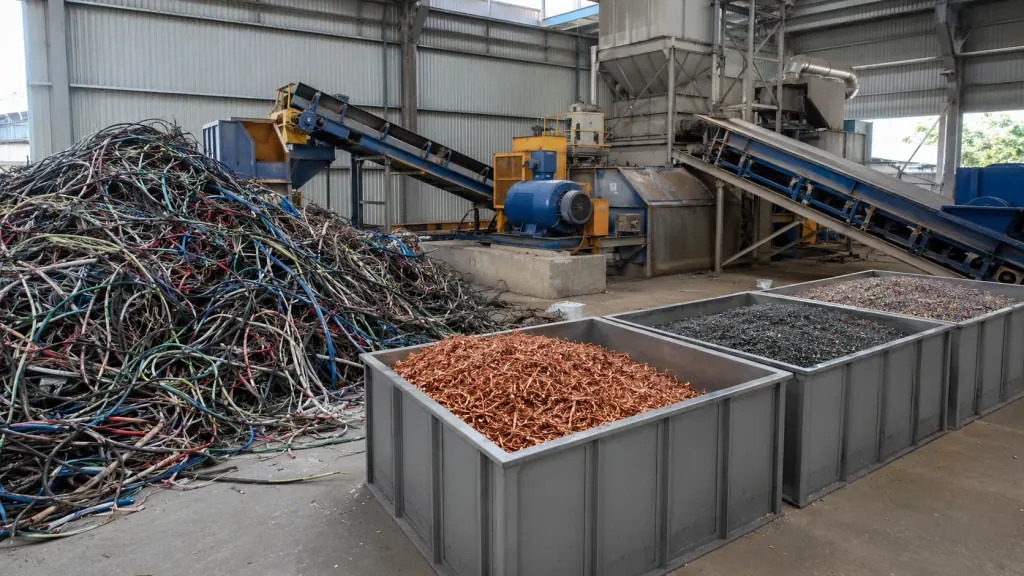
Оценивать привод только по номиналу мощности двигателя ошибочно. Смотрят на передаточное число редуктора и время переключения в реверс. Качественный первичный рез позволяет вторичным дробилкам измельчать сырье до 3-5 mm для последующего разделения меди, алюминия и полимеров на электростатических и вихретоковых сепараторах.
Оборудование в работе
Часто задаваемые вопросы
- Способен ли двухвальный шредер перерабатывать кабель со стальной проволочной броней?
- Да, станок режет такой материал. Под бронированный кабель выбирают низкооборотный привод с высоким моментом и массивные ножи из вязкого легированного сплава. При толстом повиве брони рабочую частоту вращения валов снижают и настраивают быстрый реверс, чтобы пусковые скачки тока не повреждали зубчатые передачи.
- Как предотвратить намотку тонкой медной жилы на валы при шредировании кабеля?
- Требуется выдерживать минимальные зазоры между ножами и дистанционными втулками. Стационарные ножи должны жестко перекрывать просвет у вала, убирая боковые щели. В этом случае тонкий провод сразу идет под срез и не затягивается в зазор между диском и валом.
- Как организуется стыковка двухвального шредера с остальными узлами линии переработки кабеля?
- Шредер режет длинномер на короткие отрезки, разгрузочный конвейер передает их во вторичный измельчитель с калибрующей сеткой 3-5 mm. Полученная сечка поступает на вихретоковые и электростатические сепараторы, где пластиковая дробленка отделяется от медных и алюминиевых гранул.