
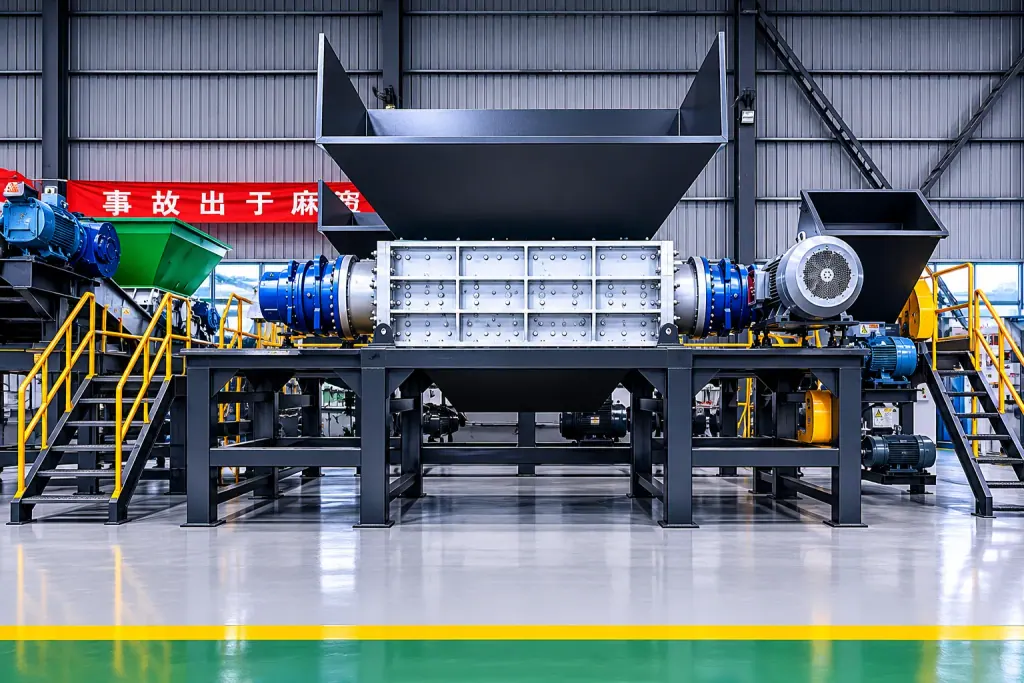
Двухвальный шредер выполняет первичное измельчение на линиях демонтажа бытовой техники. За счет сдвига и сдавливания двумя встречно вращающимися валами с легированными ножами он режет корпуса холодильников, кондиционеров, стиральных машин и телевизоров на фрагменты.
Лом бытовой техники содержит тонколистовую сталь, жесткий пластик, встроенные электродвигатели и компрессоры, поэтому условия подачи сырья постоянно меняются. При осмотре необходимо контролировать зацепление ножей, плавность хода привода и уплотнения подшипников, оценивая состояние машины по шуму работы, вибрациям корпуса и форме выгружаемой фракции.
Простое наблюдение за вращением валов не позволяет выявить начальное осевое смещение. Точный замер зазоров между кромками, контроль нагрева редуктора и проверка уплотнений подшипниковых узлов помогают устранить дефекты до деформации вала или заклинивания подшипника. Для тонкостенных корпусов применяют ножи с тонкими зубьями и несколькими крюками, а при наличии крупных кусков жесткого пластика или профиля устанавливают ножи с толстым зубом и одним крюком.
| Тип оборудования | Перерабатываемый материал | Технологический этап | Критерии контроля |
|---|---|---|---|
| Двухвальный шредер | Корпуса холодильников, кондиционеров, стиральных машин, телевизоров | Первичное измельчение | Боковой зазор между подвижными и неподвижными ножами определяет качество реза. Наличие растянутых кромок указывает на увеличенный зазор и необходимость регулировки |
| Двухвальный шредер | Смешанный лом бытовой техники с включением труднодробимых деталей и компрессоров | Грубое предварительное измельчение | Запрещен принудительный пуск толчками, если тройной автоматический реверс не устранил заклинивание. Обязательна остановка для ручной очистки камеры |
Контроль зазора зацепления в режущей камере и оценка износа кромок подвижных ножей
После остановки каждой смены и отключения питания открывают режущую камеру. Если стальной лист в готовом продукте растягивается вместо чистого среза, а на кромках пластика появляется бахрома или неразрезанные полосы, боковой зазор подвижных ножей превышен. Требуется разобрать узел, выполнить замеры и отрегулировать натяг дистанционных втулок.
Характер износа крюков подвижных ножей определяет способ их восстановления. Скругление вершин зубьев приводит к проскальзыванию материала, из-за чего корпуса бытовой техники перекатываются над валами без захвата. Это указывает на затупление режущей кромки. На месте выполняют наплавку износостойкого слоя либо переставляют ножи ненагруженной стороной, предотвращая постоянный рост крутящего момента на валу.
В основании гребенок стационарных ножей часто скапливается материал. Провода и полиуретановая пена при сильном уплотнении на дне паза отжимают концы валов наружу, вызывая трение подвижных ножей о боковые грани неподвижных. Очистка пазов стационарных ножей обязательна после каждой смены.
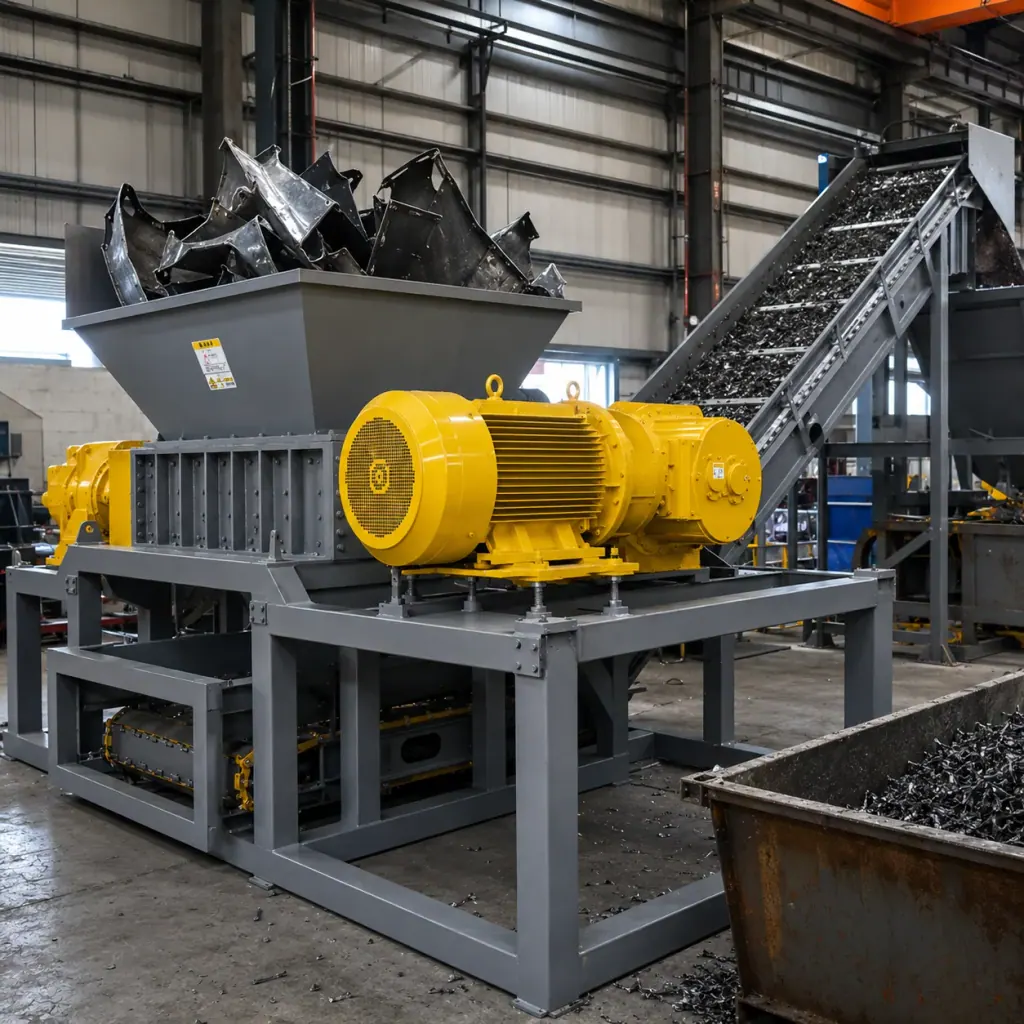
Проверка соосности валов трансмиссии, перегрева редуктора и уровня вибраций
Ударные нагрузки при измельчении создают циклическую вибрацию редуктора и валов. Локальный быстрый нагрев наружной зоны подшипниковых расточек по пирометру или металлический стук в корпусе редуктора указывают на увеличение бокового зазора шестерен либо повреждение упорного подшипника.
Радиальное биение при медленном холостом прокручивании показывает прямолинейность вала. Частый срез упругих пальцев и черная резиновая пыль от буферов свидетельствуют об угловом перекосе концов двух валов. В этом случае ослабляют анкерные болты и заново выставляют метки соосности, исключая одностороннюю нагрузку на выходной вал редуктора.
Раскачивание рамы в такт захвату сырья обычно вызвано ослаблением анкеров или нарушением динамической балансировки ротора. При смещении контрольных меток на корпусах подшипников и редуктора оборудование немедленно останавливают для затяжки крепежа. Для измельчения цельных корпусов с крупными моторами выбирают редуктор с закаленными зубьями и упругой муфтой, а для тонкостенного лома подходит планетарный редуктор с гидромотором.
Отказ пылезащитных уплотнений подшипниковых узлов и действия при перегрузке валов
Летящие осколки и пыль проникают в подшипник через малейшие зазоры. Появление засохших комков черного масла на крышке подшипника или налипание металлической пыли снаружи означает износ лабиринтного уплотнения и попадание грязи на дорожки качения. При плановом останове требуется заменить каркасные сальники и полностью обновить смазку.
При заклинивании ножей куском толстого металла или корпусом компрессора шкаф управления запускает автоматический реверс для сброса затора. Если после трех попыток реверса заклинивание сохраняется, операторам запрещено принудительно запускать прямой ход толчками. Необходимо отключить главный рубильник, повесить замок, открыть боковую дверцу камеры и извлечь посторонний предмет рычажным инструментом.
После ручной очистки вал редуктора проворачивают вручную на полный оборот входного вала с помощью рычага, проверяя отсутствие касания подвижных ножей о боковую броню и точек заедания. Подачу питания, запуск вхолостую и загрузку материала разрешается производить только при плавном вращении обоих валов без осевого люфта.
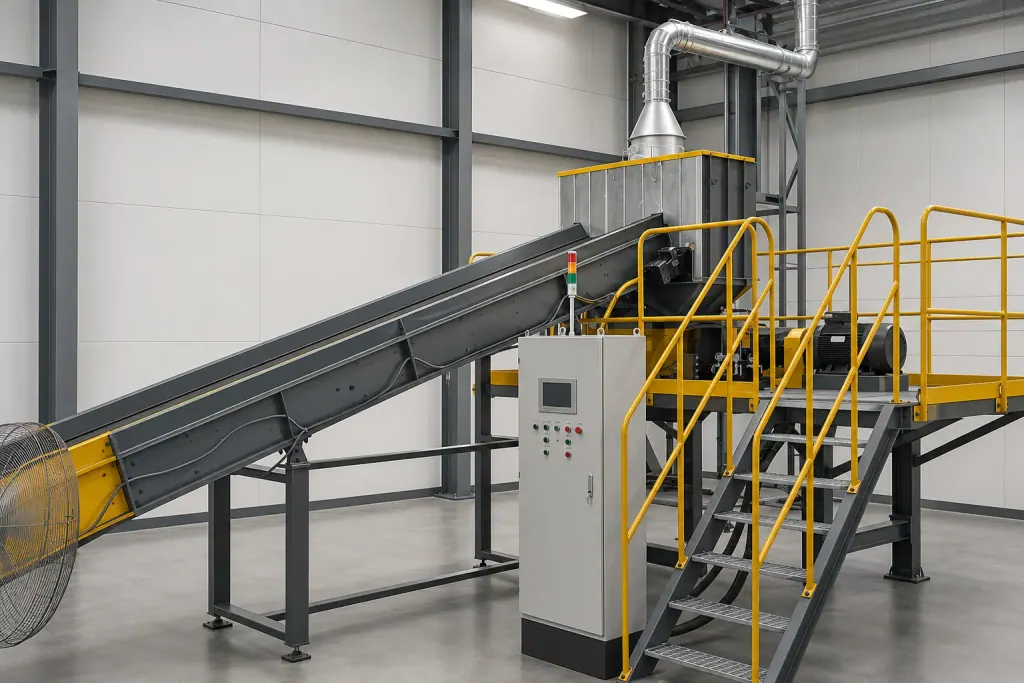
Оборудование в работе
Часто задаваемые вопросы
- Какую функцию выполняет двухвальный шредер в составе линии переработки электронного лома (WEEE)?
- Двухвальный шредер установлен в начале технологической цепочки для первичного дробления. Два ряда зацепляющихся ножевых валов рвут и режут корпуса холодильников и стиральных машин на куски размером с ладонь, подготавливая сырье для магнитной сепарации железа, вихретокового извлечения меди и алюминия, а также тонкого измельчения.
- Как в ходе осмотра определить необходимость заточки или замены ножей двухвального шредера?
- После остановки проверяют вершины крюков подвижных ножей. Скругление вершин и проскальзывание сырья указывают на потребность в восстановлении. Если стальной лист рвется с образованием заусенцев, а пластик не перерезается до конца, боковой зазор зацепления увеличен, поэтому требуется переточка кромок или регулировка пакета дистанционными шайбами.
- Что делать при заклинивании и остановке двухвального шредера из-за попадания твердого металла?
- Сначала дожидаются окончания автоматических попыток реверса системы управления. Если за три цикла затор не ликвидирован, оборудование обесточивают с блокировкой рубильника и вручную открывают люк для извлечения куска. Запуск и подачу сырья возобновляют только после ручного проворачивания валов на полный оборот и подтверждения свободного хода.