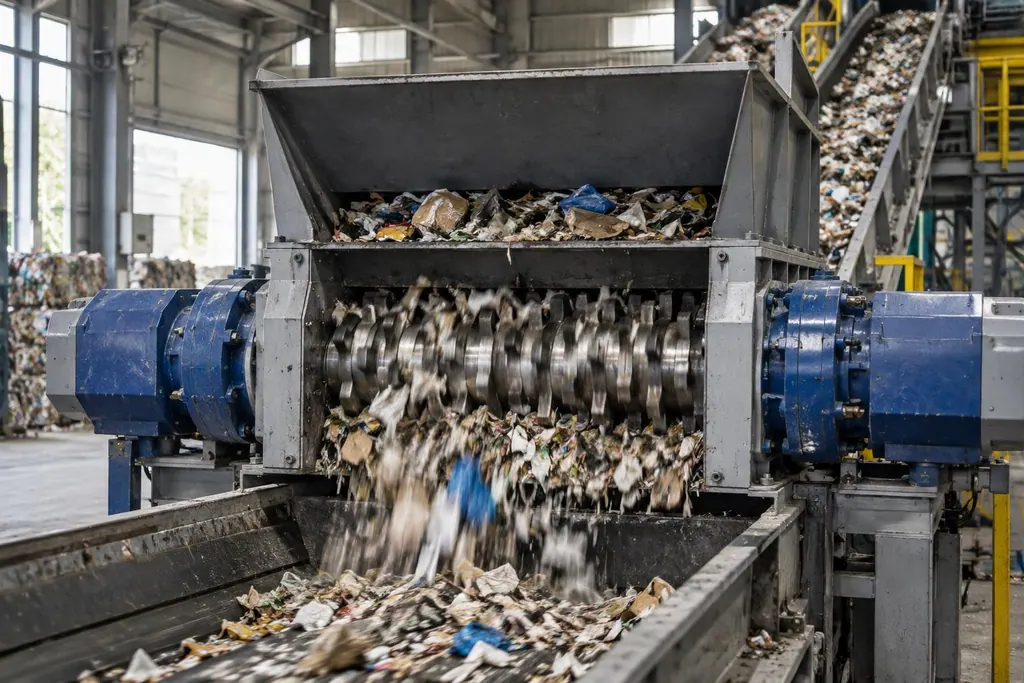
Двухвальный шредер использует установленные на двух тихоходных валах легированные ножи, которые режут, рвут и сминают автомобильные кузова и промышленный лом, подготавливая металл к последующей магнитной сепарации.
В смешанном ломе часто попадаются массивные недробимые куски, а тонколистовой металл склонен к наматыванию. Контроль одного лишь объема выхода не позволяет вовремя заметить усталость металла. Скругление режущей кромки, вибрация привода или редкие заклинивания без должного внимания приводят к деформации валов и разрушению зубьев редуктора.
Необходимость остановки на ремонт определяют по трем факторам: следы износа на режущих кромках ножей, состояние масла в буксах и редукторе, срабатывание автоматического реверса при перегрузке. Контроль этих зон позволяет быстро локализовать неисправность.
| Узел осмотра | Параметр контроля | Критерий оценки состояния | Регламентные действия |
|---|---|---|---|
| Легированные ножи | Износ и сколы режущей кромки | Тонкий лист не режется и идет на разрыв, радиус скругления вершин увеличен | Шлифовка ножей или пакетная замена на новый комплект |
| Валовая группа | Осевой зазор ножевых блоков | Защемление металла на боковых гранях ножей, осевое распирание пакета | Подбор толщины дистанционных колец и протяжка зажимных гаек |
| Редуктор | Цвет и чистота смазочного масла | Эмульгирование масла, металлическая стружка и пудра в объеме | Промывка картера и полная замена редукторного масла |
| Буксы коренных подшипников | Рабочая температура и перепад между опорами | Разница температур опор превышает норму, быстрый нагрев корпуса | Ревизия объема и чистоты смазки, проверка рабочих зазоров |
| Электроавтоматика | Срабатывание токовой защиты и цикл реверса | Блокировка привода после трех безуспешных попыток реверса | Обесточивание и ручная очистка камеры, повторные толчки вперед запрещены |
Визуальный осмотр ножей и оценка осевых зазоров двухвального шредера
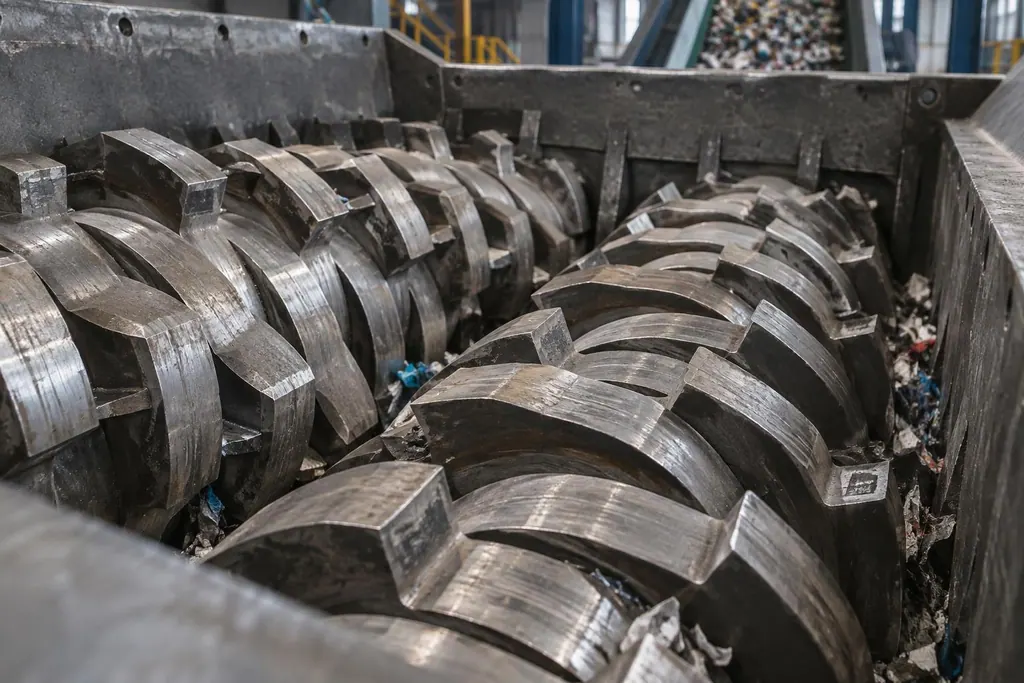
После полного обесточивания оценивают радиус скругления кромок и выкрашивание на контактных поверхностях. При нормальной нагрузке передняя грань ножа остается гладкой. При появлении сколов и закруглений резка сменяется выдавливанием и разрывом, из-за чего резко растет нагрузка на роторы.
Затем замеряют боковой зазор между перекрывающимися ножами соседних валов. Если тонкая жесть застревает между боковинами ножей и не срезается, изношены дистанционные кольца либо ослабла затяжная гайка. Раскрытие бокового зазора вызывает осевой распор дисков и создает изгибающие усилия на валу, что требует регулировки прокладками.
Свисающие из разгрузочного окна клубки неразрезанной листовой стали указывают на критический износ режущих кромок. В этом случае требуется остановка для пакетной шлифовки или наплавки на месте, эксплуатация с одним изношенным валом недопустима. Ровный рез на выходе допускает дальнейшую работу, растянутый и спутанный металл требует вмешательства.
Нормы контроля вибрации привода, состояния масла в редукторе и нагрева валов
Во время работы под нагрузкой со стороны оценивают звук электродвигателя, редуктора и подшипниковых опор. Зацепление ножей сопровождается глухими ритмичными ударами. Появление звонкого металлического стука в корпусе или низкочастотной вибрации свидетельствует о разрушении сепаратора подшипника либо о выкрашивании зубчатых зацеплений.
По смотровому глазку проверяют уровень и цвет масла. Почерневшее масло с мелкой взвесью указывает на абразивный износ зубьев или роликов. Белесый эмульгированный состав с пеной свидетельствует о нарушении герметичности уплотнений, проникновении воды или пыли.
Пирометром замеряют температуру корпусов подшипников по обоим концам вала. Заметный перекос по температуре между сторонами или быстрый ее рост вызван коксованием смазки, избыточной набивкой либо зажатым осевым зазором. При расхождении температур требуется вскрыть крышку, удалить старую смазку и проверить тепловой зазор, не ограничиваясь простым шприцеванием.
Причины заклинивания, срабатывание реверса и порядок перезапуска
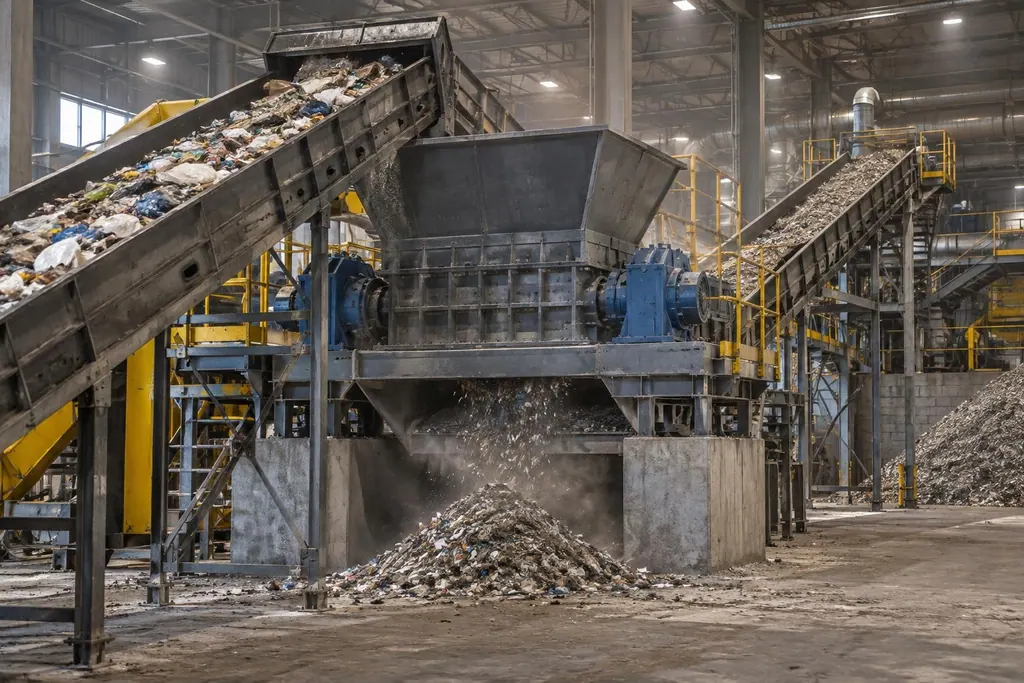
Попадание в камеру сплошных отливок или тяжелого швеллера вызывает резкий бросок тока, и шкаф управления запускает реверс валов для сброса недробимого тела. Если после трех циклов реверса материал не измельчен, питание привода блокируется для защиты выходных валов редуктора.
После аварийной остановки повторный пуск вперед запрещен. Необходимо снять блокировочные пальцы, открыть смотровой люк и багром извлечь застрявший кусок из межзубового пространства. Заклинивание на дне камеры обычно вызвано скручиванием листового металла вокруг профильной трубы в неразрывный узел.
Запуск после очистки выполняют строго по шагам. Сначала валы проворачивают вручную или короткими включениями реверса, проверяя плавность хода, после чего запускают шредер на холостом ходу на 2 минуты. Включать подающий конвейер разрешается только после стабилизации шума редуктора и возврата тока к значениям холостого хода.
Часто задаваемые вопросы
- Какое сырье перерабатывает Двухвальный шредер в составе линии шредирования чёрного металлолома?
- Двухвальный шредер выполняет первичное измельчение кузовного листа, смешанного лома и профильного проката. За счет низких оборотов и высокого крутящего момента агрегат дробит негабаритные объемы на куски размером с ладонь, готовые к подаче на Магнитный сепаратор.
- По каким признакам при осмотре определяют необходимость переточки ножей?
- Ориентируются на характер фракции. Если стальной лист затягивается в зазор между ножами и выходит в виде скрученных жгутов, кромка затупилась. При осмотре остановленной машины признаками служат скругление режущих углов и выкрашивание зубьев, требующие наплавки или замены кромок.
- Допускается ли принудительный запуск вперед сразу после защитной остановки по перегрузке?
- Такой запуск категорически запрещен. Останов после трех циклов реверса означает глухой зажим постороннего предмета в ножах, и толчковый пуск срежет зубья либо погнет вал. Следует отключить рубильник, открыть сервисный люк, удалить недробимый кусок инструментом и перед подачей напряжения провернуть валы вручную.